Anfaslänge
Grundlochgewindebohrer mit einem 1,5- bis 2-Gang-Anschnitt maximieren die nutzbare Gewindetiefe in Sacklöchern. Mittelanschnitte mit 3 bis 5 Gängen verteilen die Schnittlast beim Durchgangs-Gewindeschneiden in harten Legierungen.

Dieser technische Leitfaden beschreibt die Kernprinzipien des Gewindebohrerdesigns, der Anfasgeometrien, Nutenkonfigurationen und kundenspezifischen Entwicklung für Hochleistungs-CNC-Innen- und Außengewindewerkzeuge.

Die Auswahl oder Entwicklung der richtigen CNC-Gewindebohrergeometrie ist entscheidend für eine präzise Flankendurchmesserkontrolle, glatte Oberflächengüten und die Vermeidung von Werkzeugbruch. Im Gegensatz zum Fräsen oder Bohren greift das Innengewindeschneiden mit einer durchgehenden Schneide in komplexe Gewindeprofile mit begrenztem Spanraum ein. Effektive CNC-Gewindebohrer balancieren Kernfestigkeit, Freiwinkel, Steigungstoleranzen und Spanrichtungskontrolle.

Grundlochgewindebohrer mit einem 1,5- bis 2-Gang-Anschnitt maximieren die nutzbare Gewindetiefe in Sacklöchern. Mittelanschnitte mit 3 bis 5 Gängen verteilen die Schnittlast beim Durchgangs-Gewindeschneiden in harten Legierungen.
Spiral-Point-Gewindebohrer drücken Späne nach vorne durch offene Durchgangsbohrungen. Spiralnut-Gewindebohrer mit 15° bis 52° Drall ziehen kontinuierliche Späne aus tiefen Sacklöchern nach oben.
Radialer und axialer Freischnitt reduziert die Reibung zwischen der Gewindebohrerfase und dem frisch geschnittenen Innengewinde und verhindert Fressen und Materialaufschmierung.
Nutenlose Gewindeform-Bohrer verdrängen Metall plastisch, ohne Späne zu erzeugen, und schaffen hochfeste Gewinde in duktilem Aluminium, Messing und Edelstahl.

Verwenden Sie hohe positive Spanwinkel, polierte Nutenkanäle, DLC-Beschichtungen oder Gewindeformgeometrien, um Spanpackung und Aufbauschneidenbildung zu eliminieren.
Kobalt-HSS-Co oder Vollhartmetall-Substrate, unterbrochene Gewindedesigns, 15°–30° Spiralnuten und warmfeste AlTiN- oder nACo-PVD-Beschichtungen unterstützen diese Werkstoffe.
Geradnut-Gewindebohrer mit neutralem Spanwinkel und mikroverrundeten Schneidkanten absorbieren hohe Stoßbelastungen ohne Schneidkanten-Mikroausbrüche.
Feinstkorn-Vollhartmetall-Gewindebohrer mit speziellen Freiwinkeln bewältigen abrasiven Glasfaserverschleiß ohne Steigungsdegradation.
Standard-Gewindebohrer können bei Hochgeschwindigkeits-Serienfertigung oder bei der Bearbeitung von Nicht-Standard-Gewindeprofilen an Grenzen stoßen. Kundenspezifische Gewindebohrer-Entwicklung adressiert spezifische Produktionsbedingungen.
Die Zusammenlegung von Gewindeanfasen, Bohren und Gewindeschneiden in ein Werkzeug kann die Spindelzykluszeit reduzieren.
Kundenspezifische Optionen umfassen GH/H-Klasse Flankendurchmesser-Toleranzen, verlängerte Schäfte für tiefe Kavitäten sowie Trapez-, ACME- oder Sägen-Steigungsgeometrien.
Helikale interne Kühlmittelkanäle spülen Späne aus tiefen Sacklöchern und helfen, Gewindebohrerbruch beim Rückzug zu verhindern.
Bauron fertigt das komplette Sortiment an Gewindebohrern, gruppiert nach Anwendung. Jedes Kategoriediagramm ist mit den spezifischen Gewindebohrertypen gepaart, die es enthält.
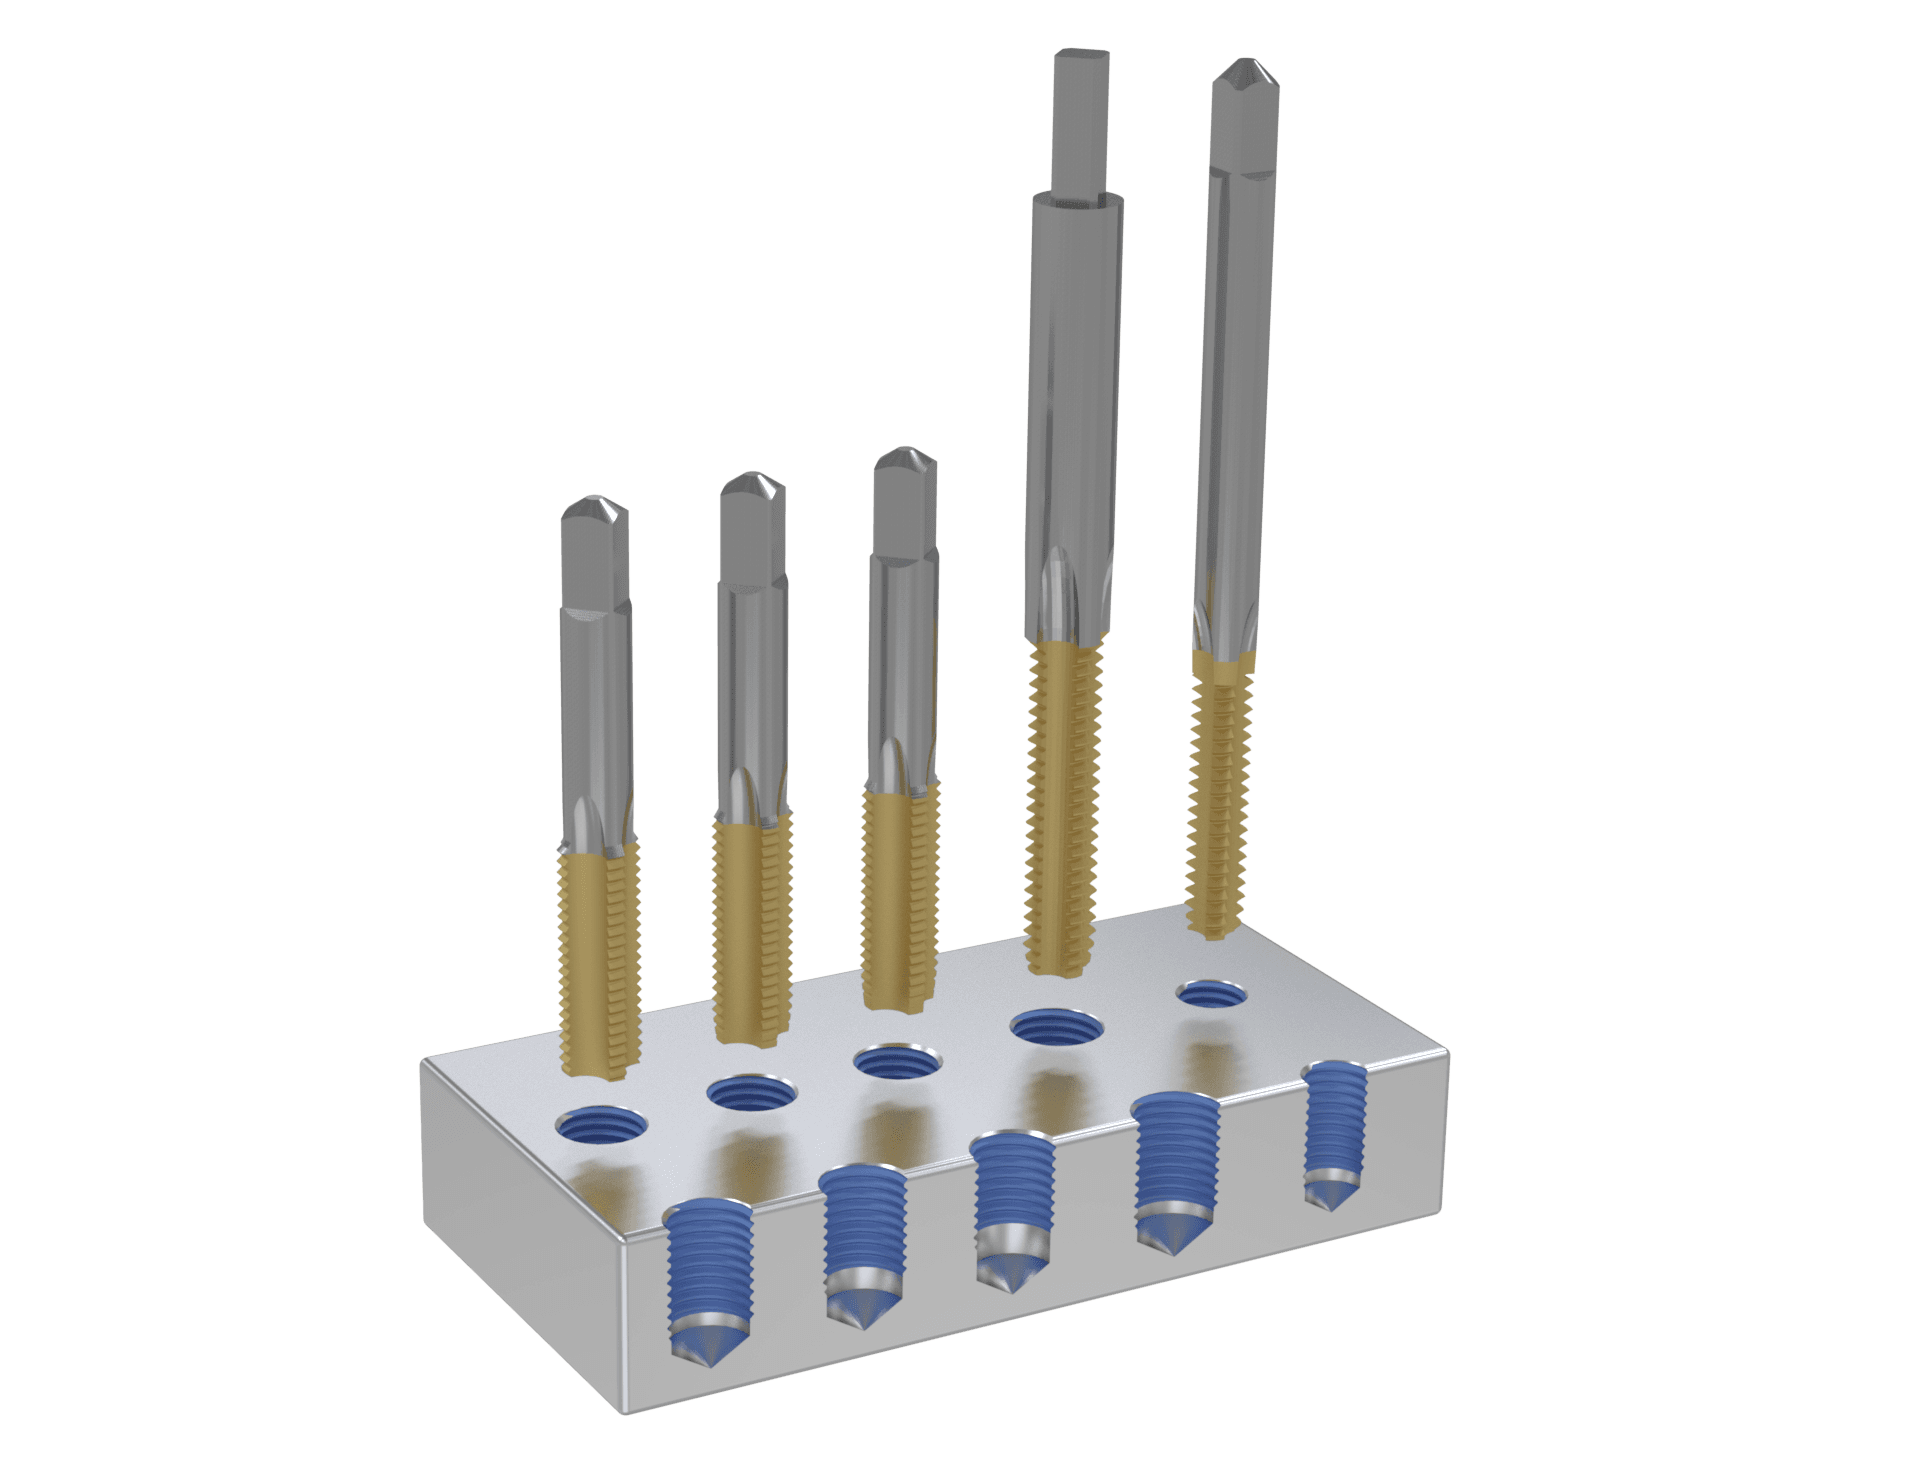
Alltagstaugliche Gewindebohrer mit verschiedenen Anfaslängen für Durchgangs- und Sacklöcher.
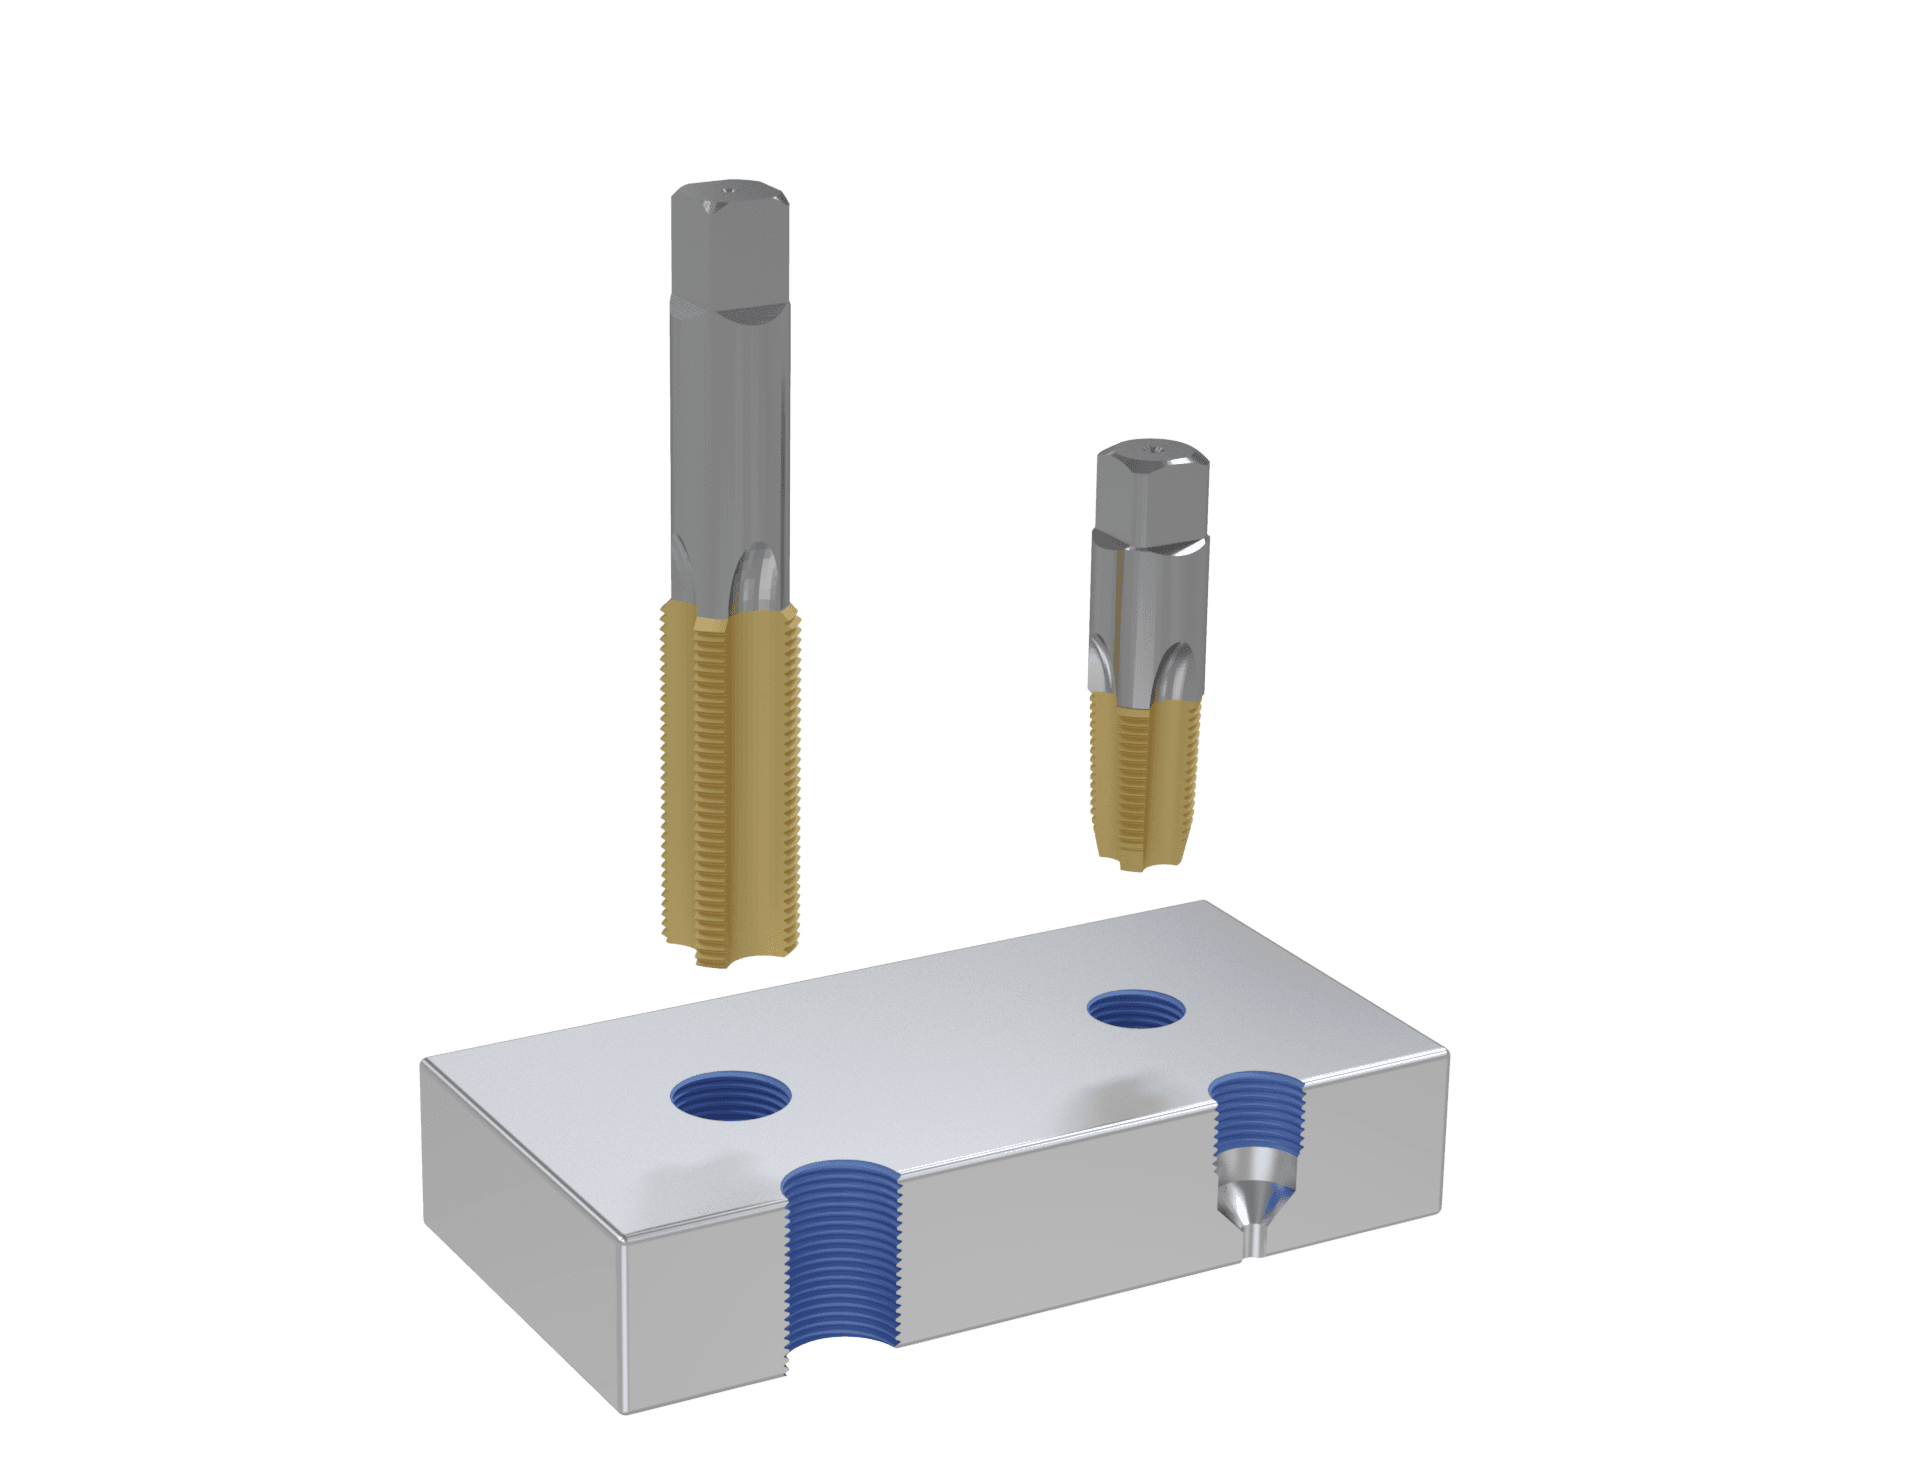
Gewindebohrer für sichere, dichte Gewinde in Rohren und Fittings.
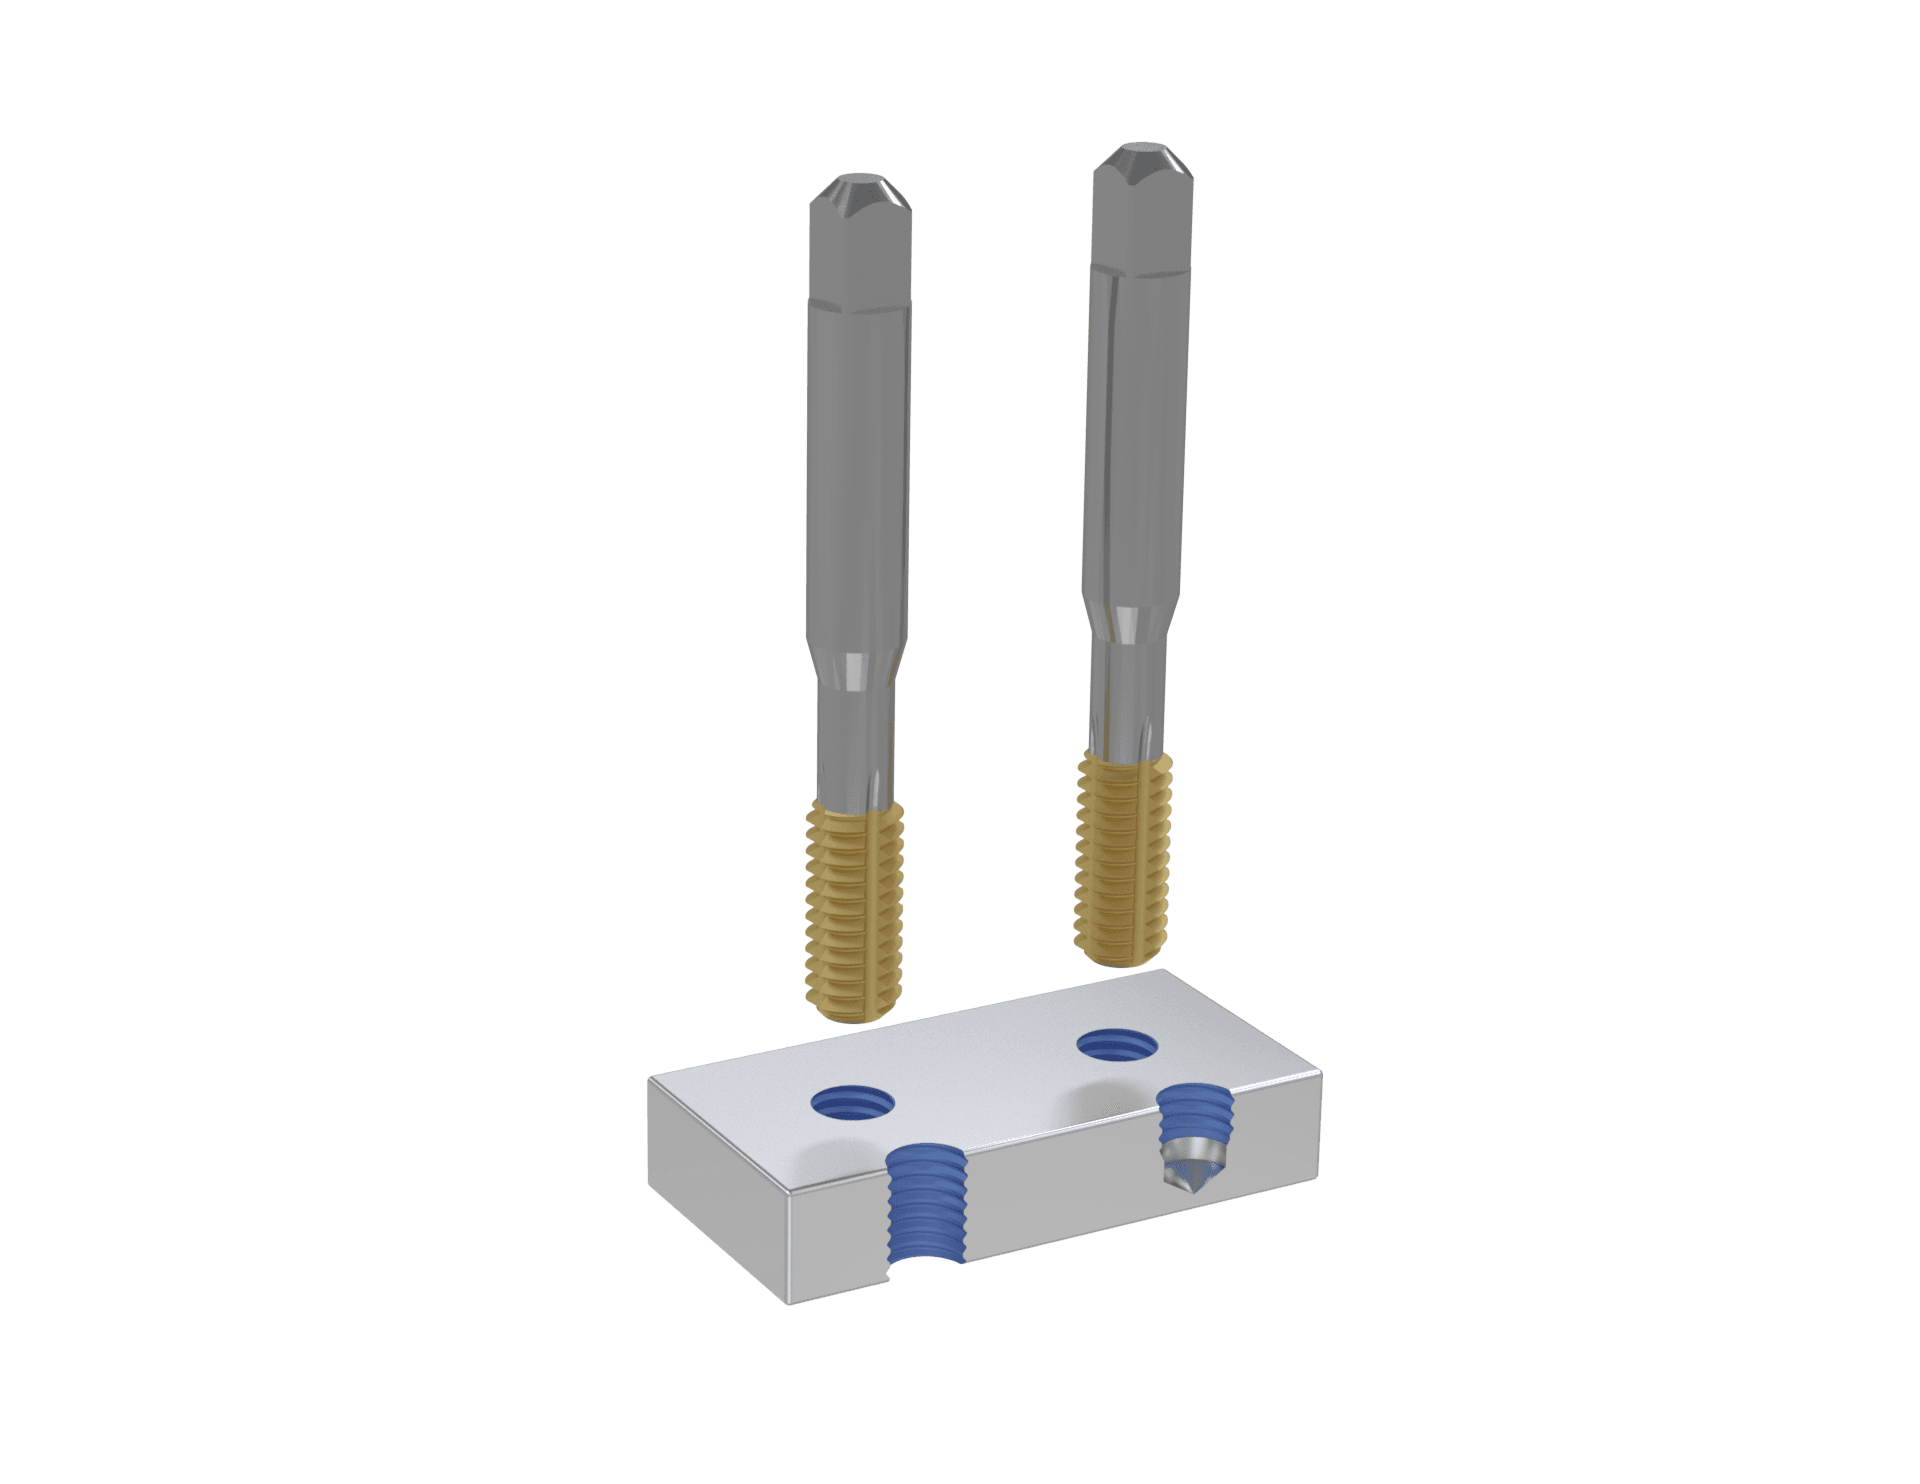
Gewindeherstellung durch Materialverdrängung statt Schneiden.
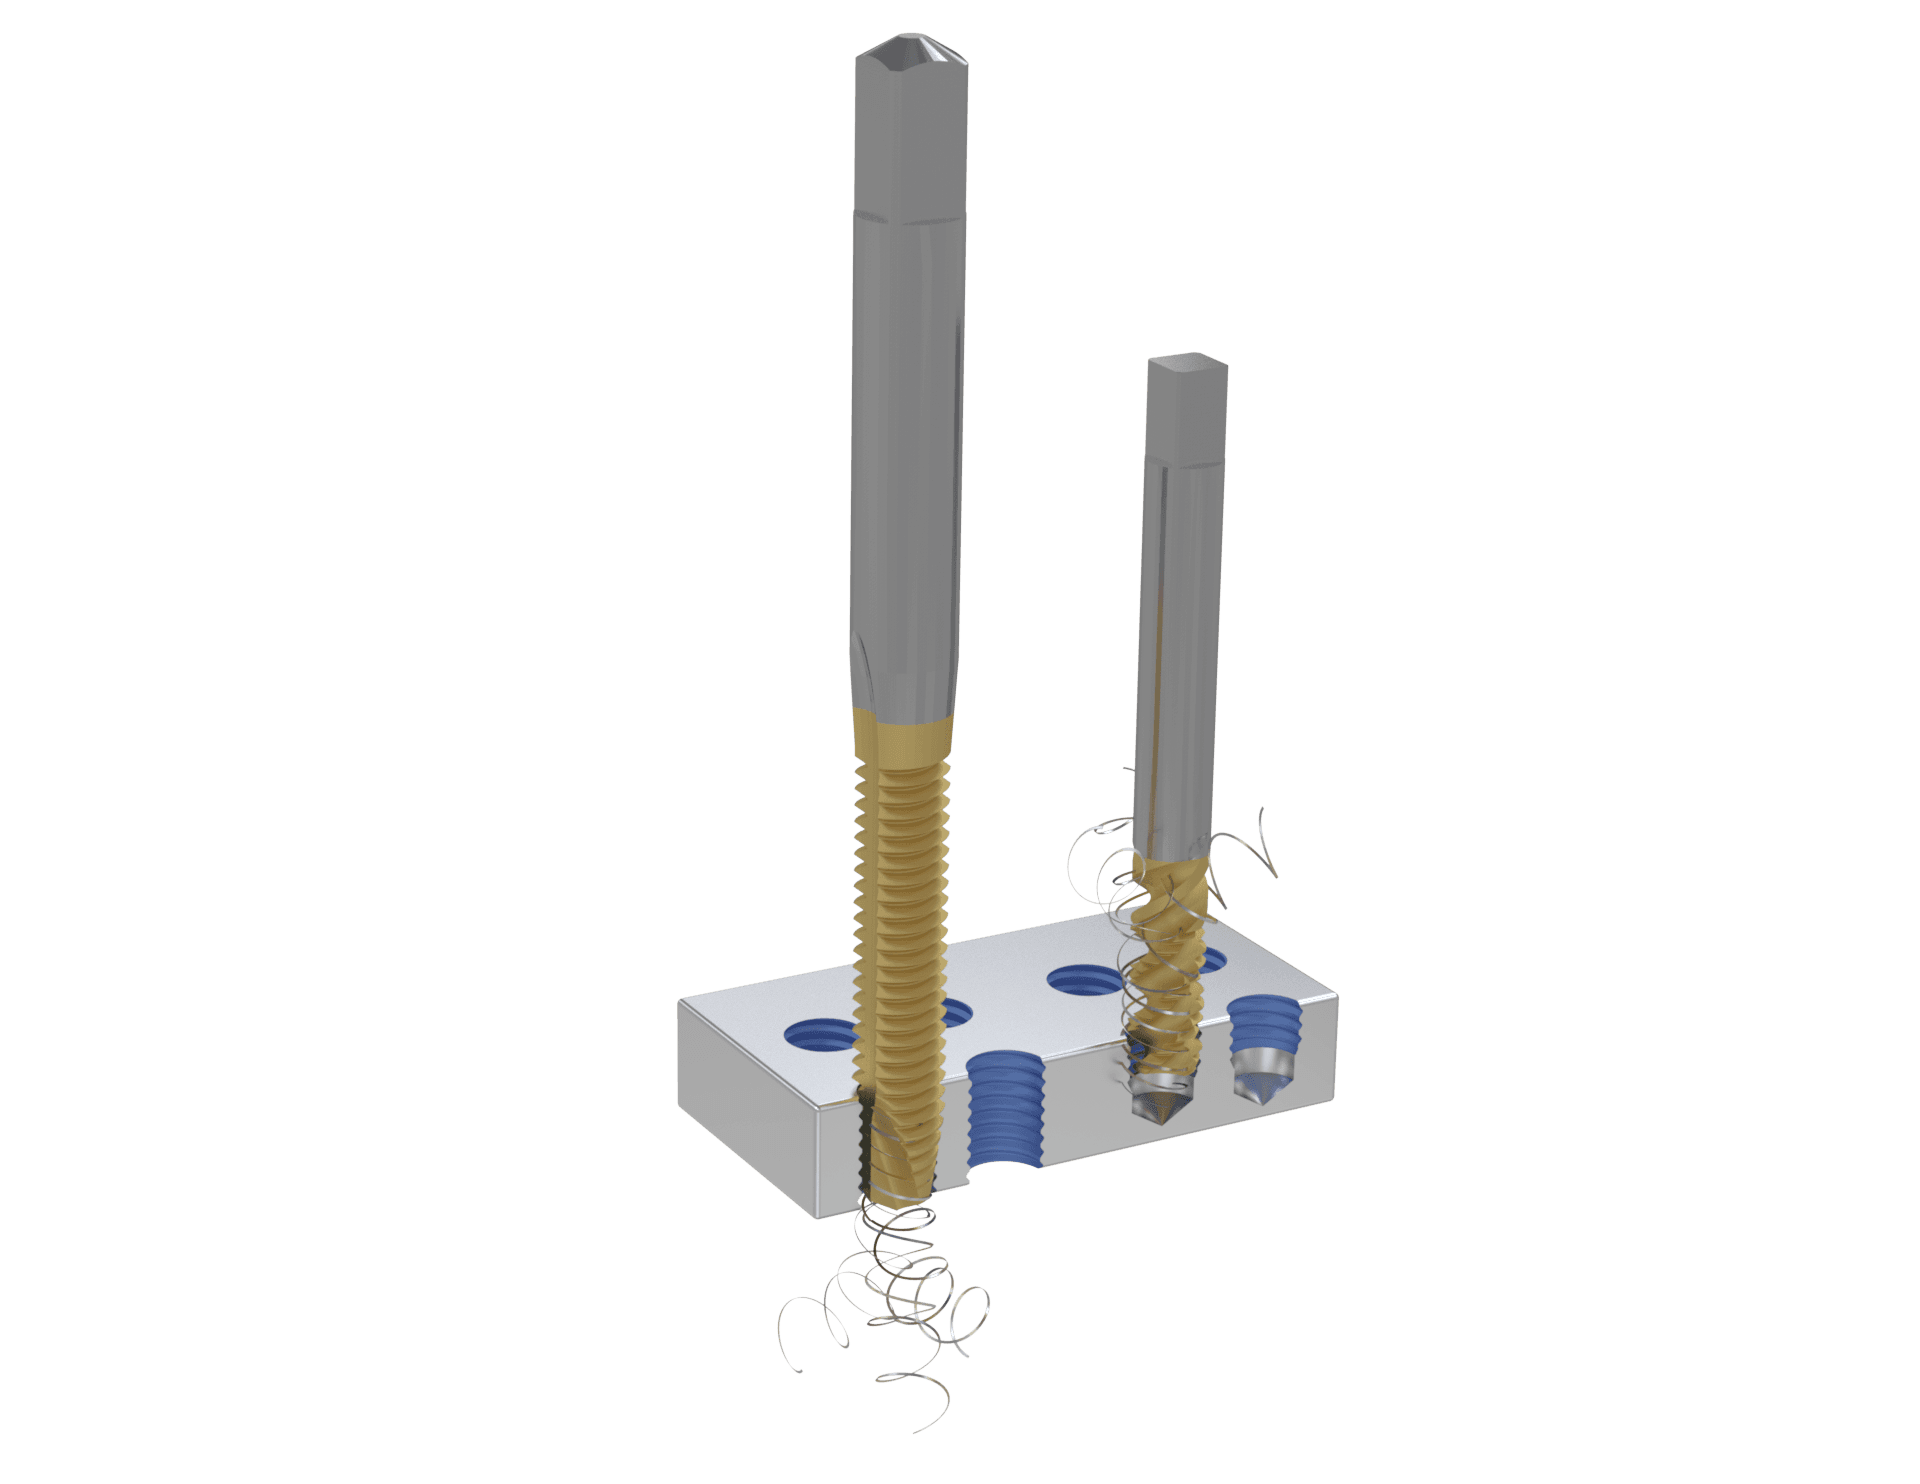
Spanrichtende Geometrien für sauberes Gewindeschneiden in Durchgangs- und Sacklöchern.
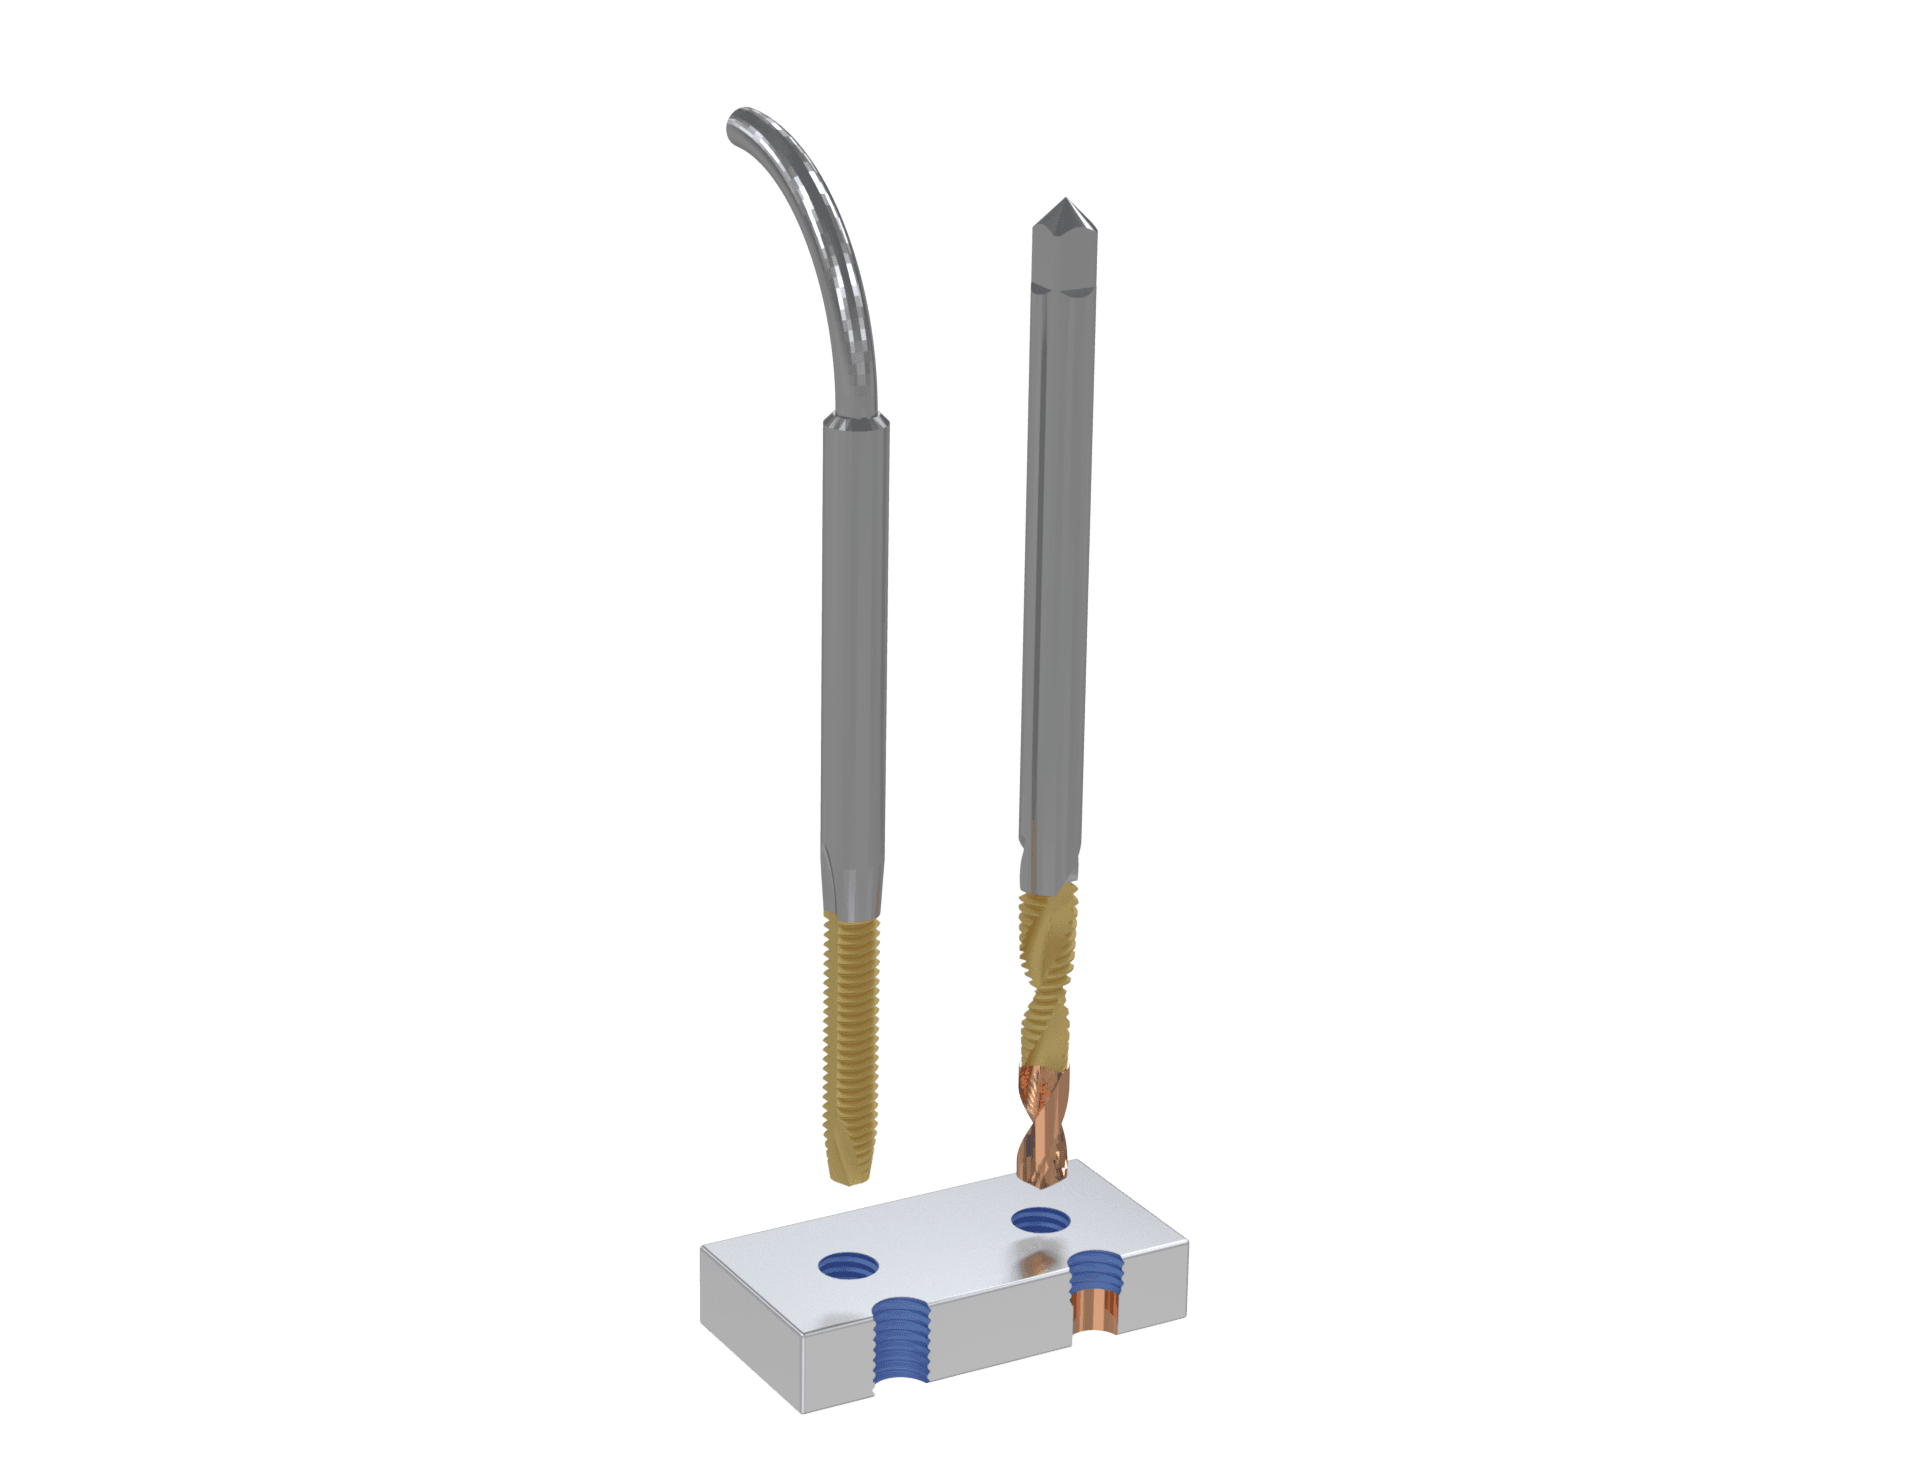
Zweckgebaute Gewindebohrer für beengte Räume und Kombinationsoperationen.
Jeder Bauron Gewindebohrer kann mit der Schaftschnittstelle hergestellt werden, die am besten zu Ihrer Maschine und Aufnahme passt. Jeder Schafttyp wird mit seiner Aufnahme und seinen besten Einsatzgebieten dargestellt.
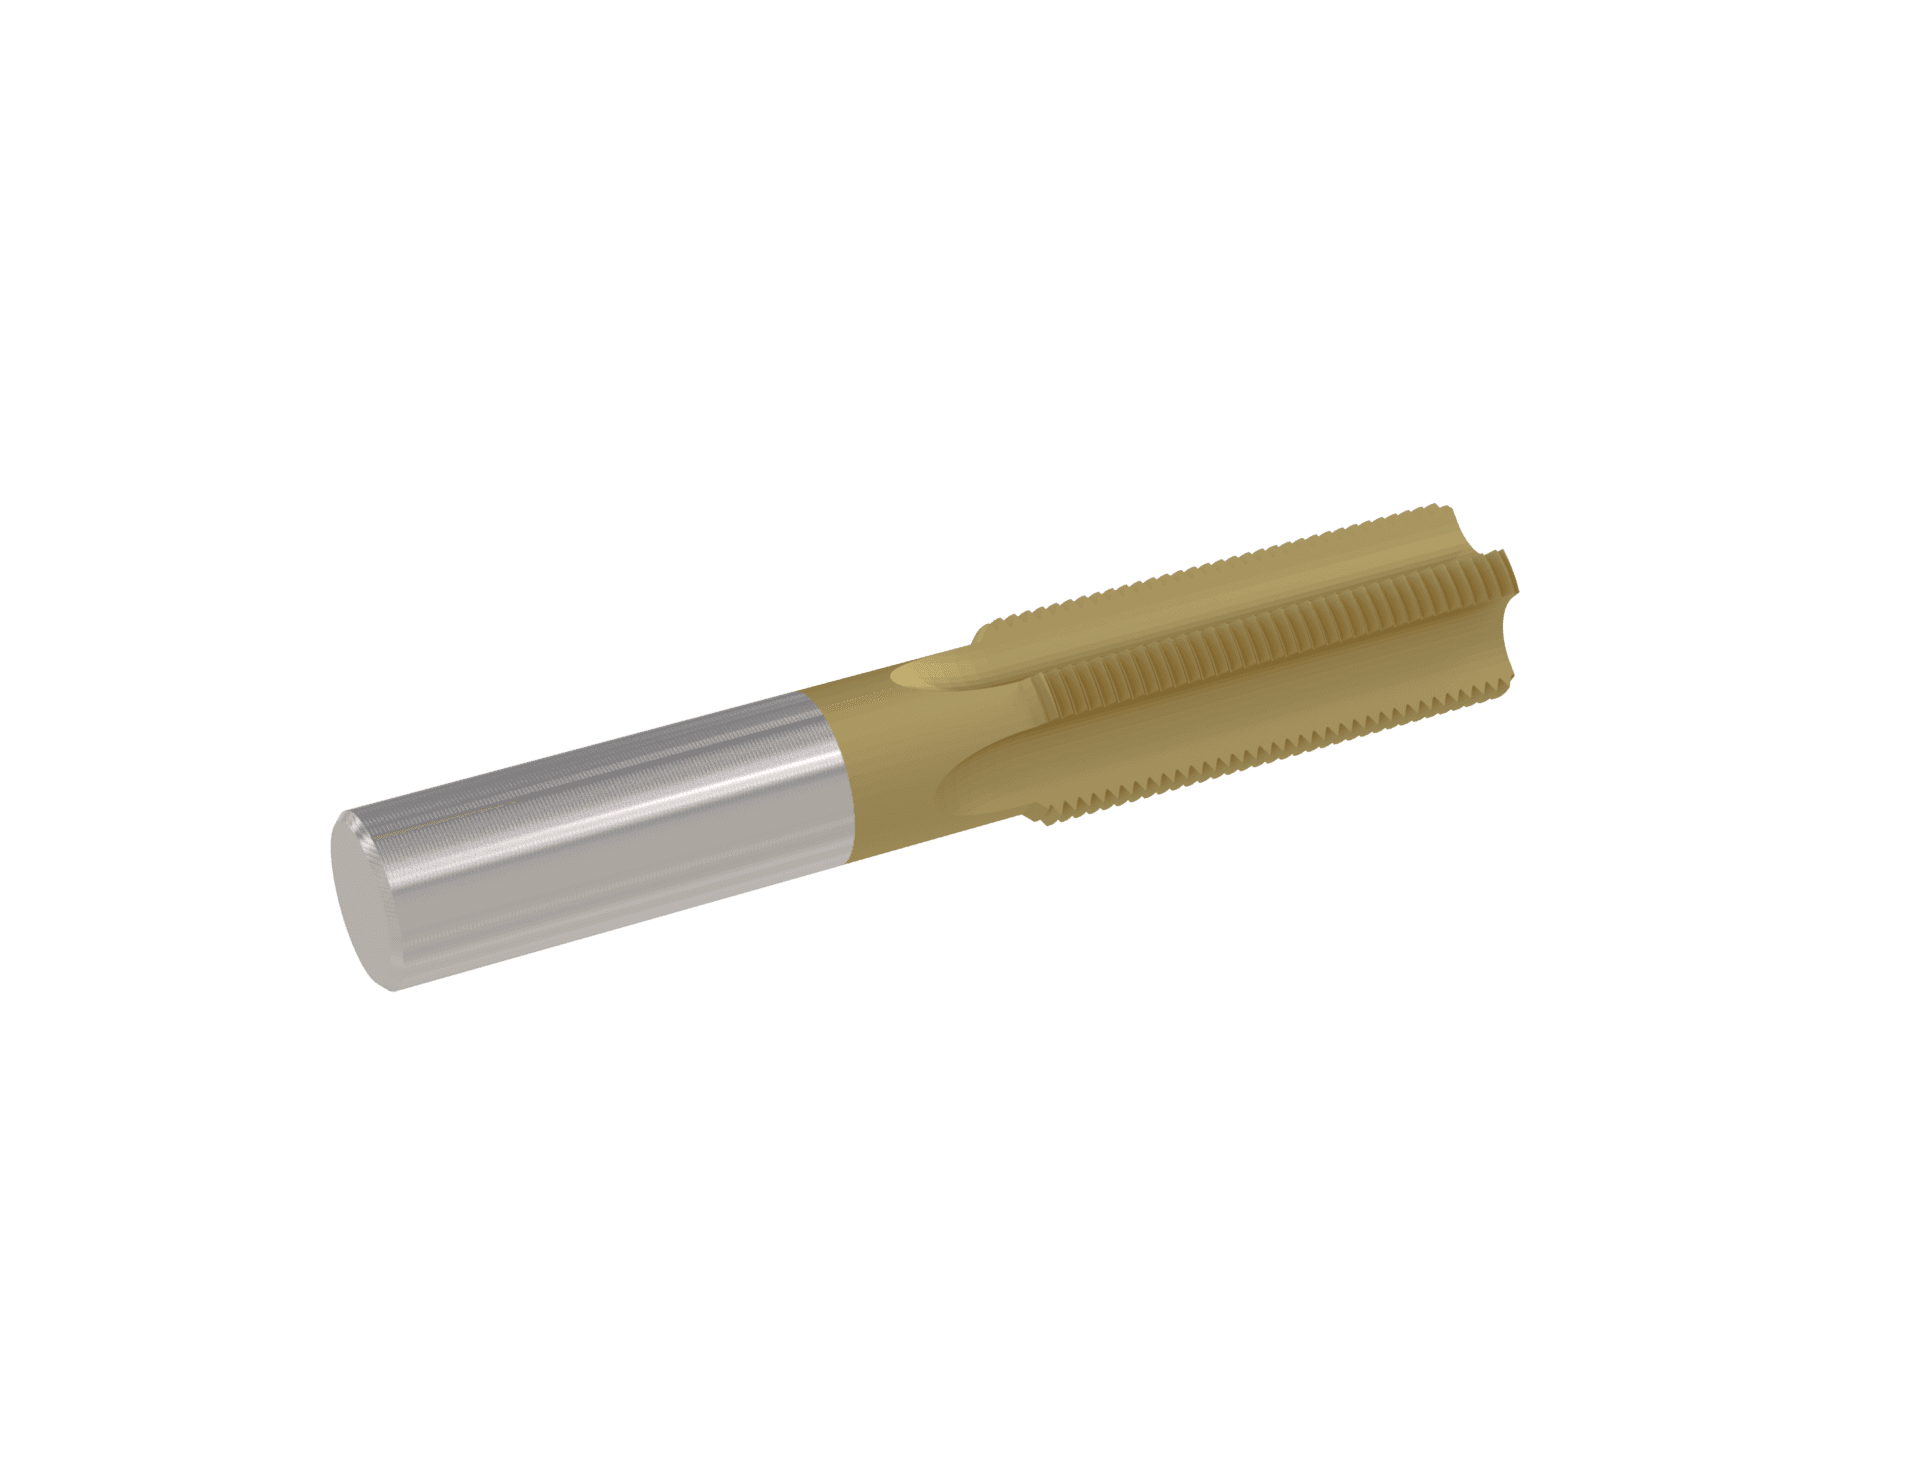
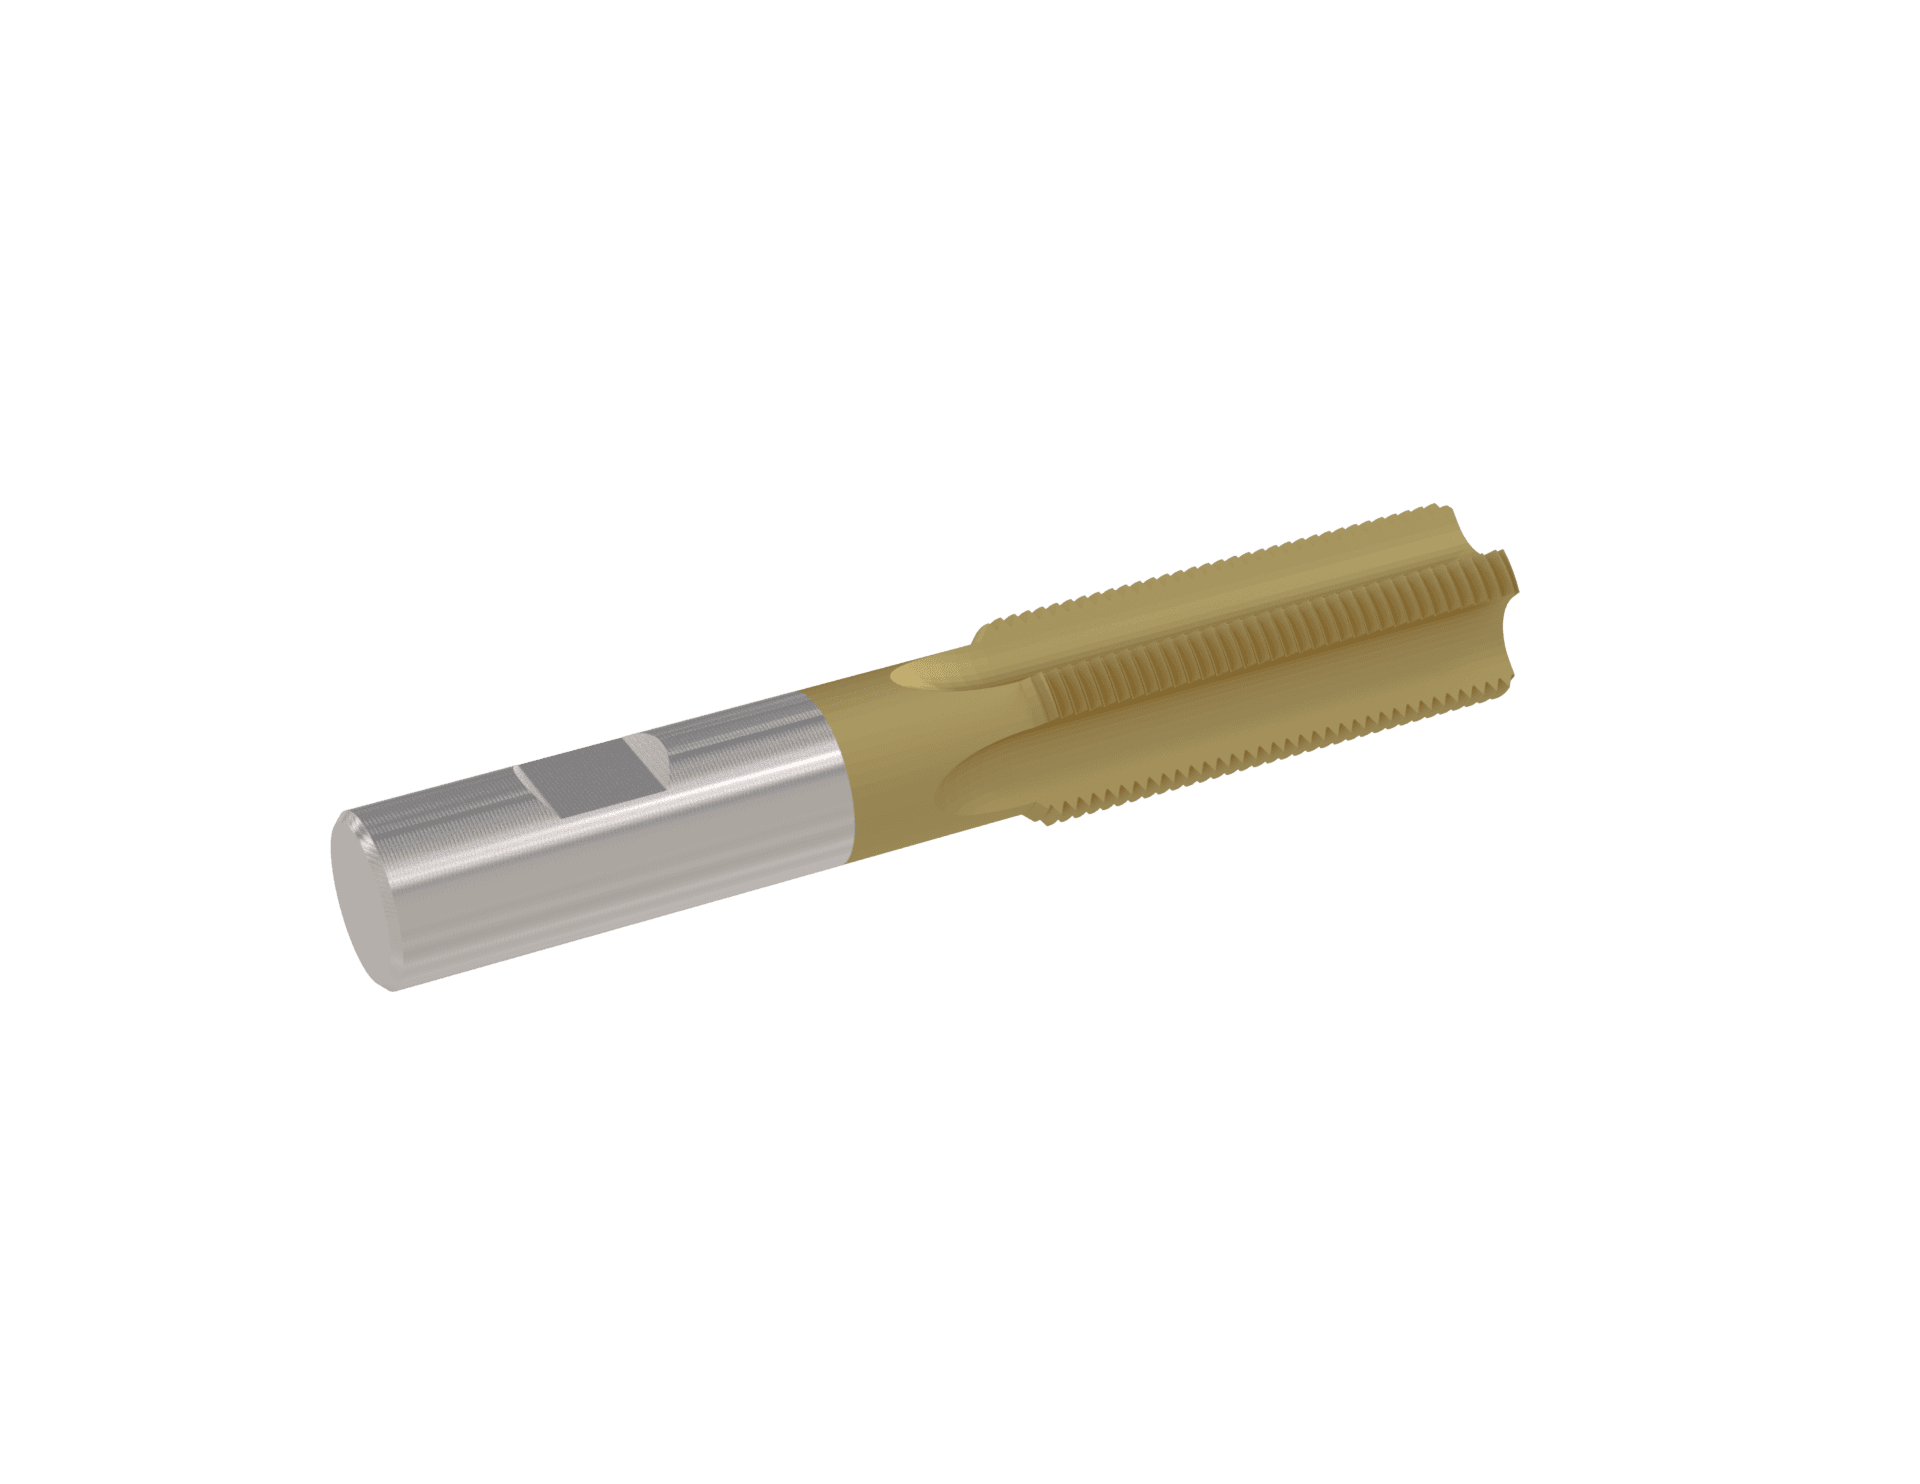
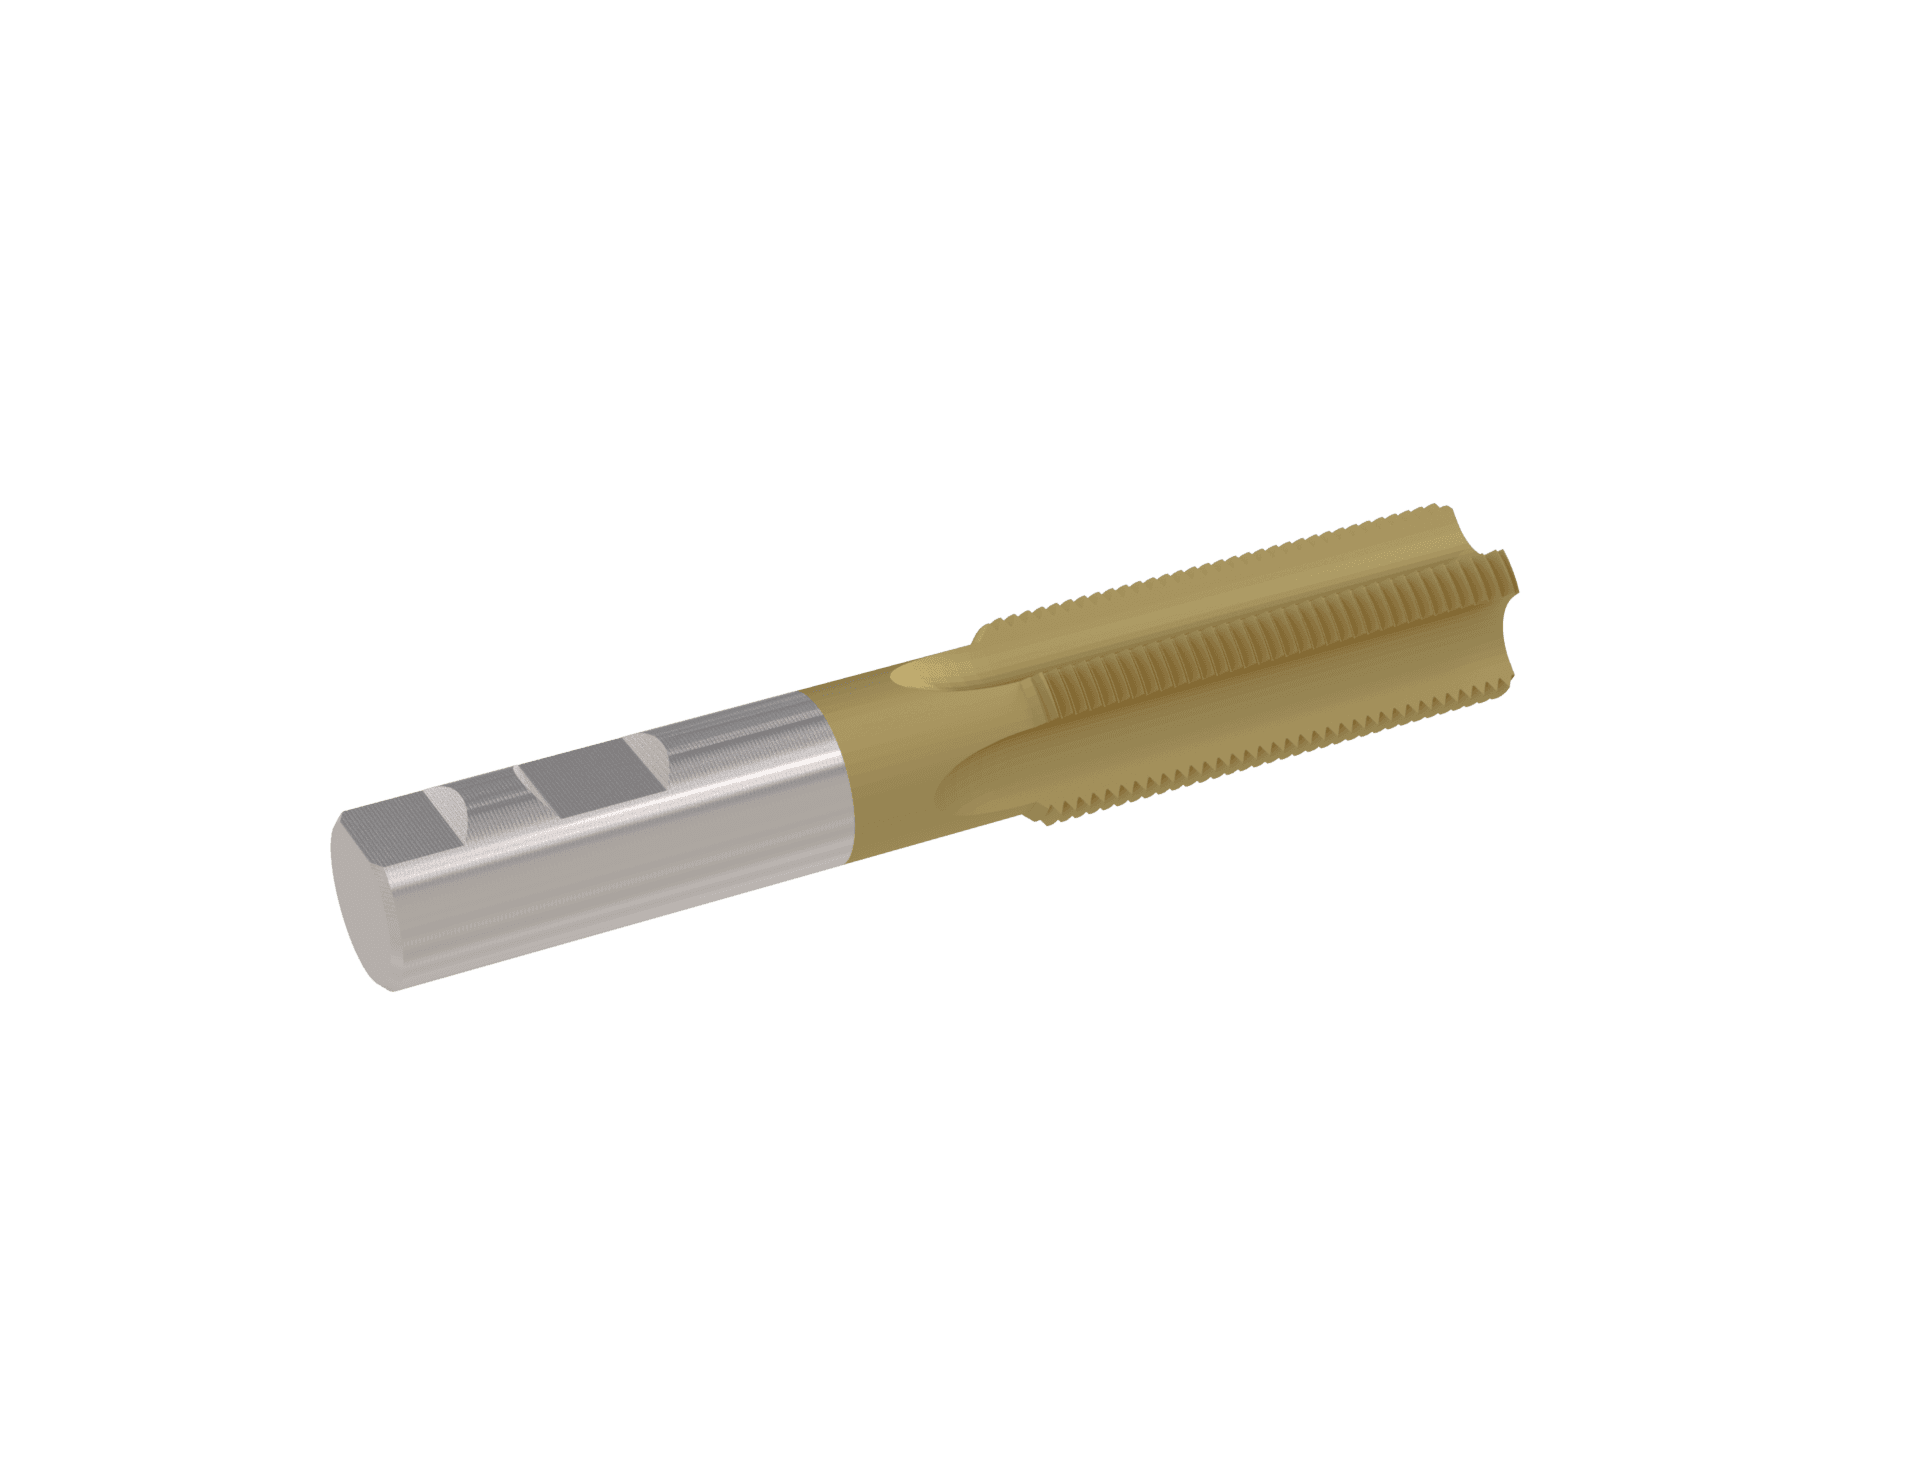
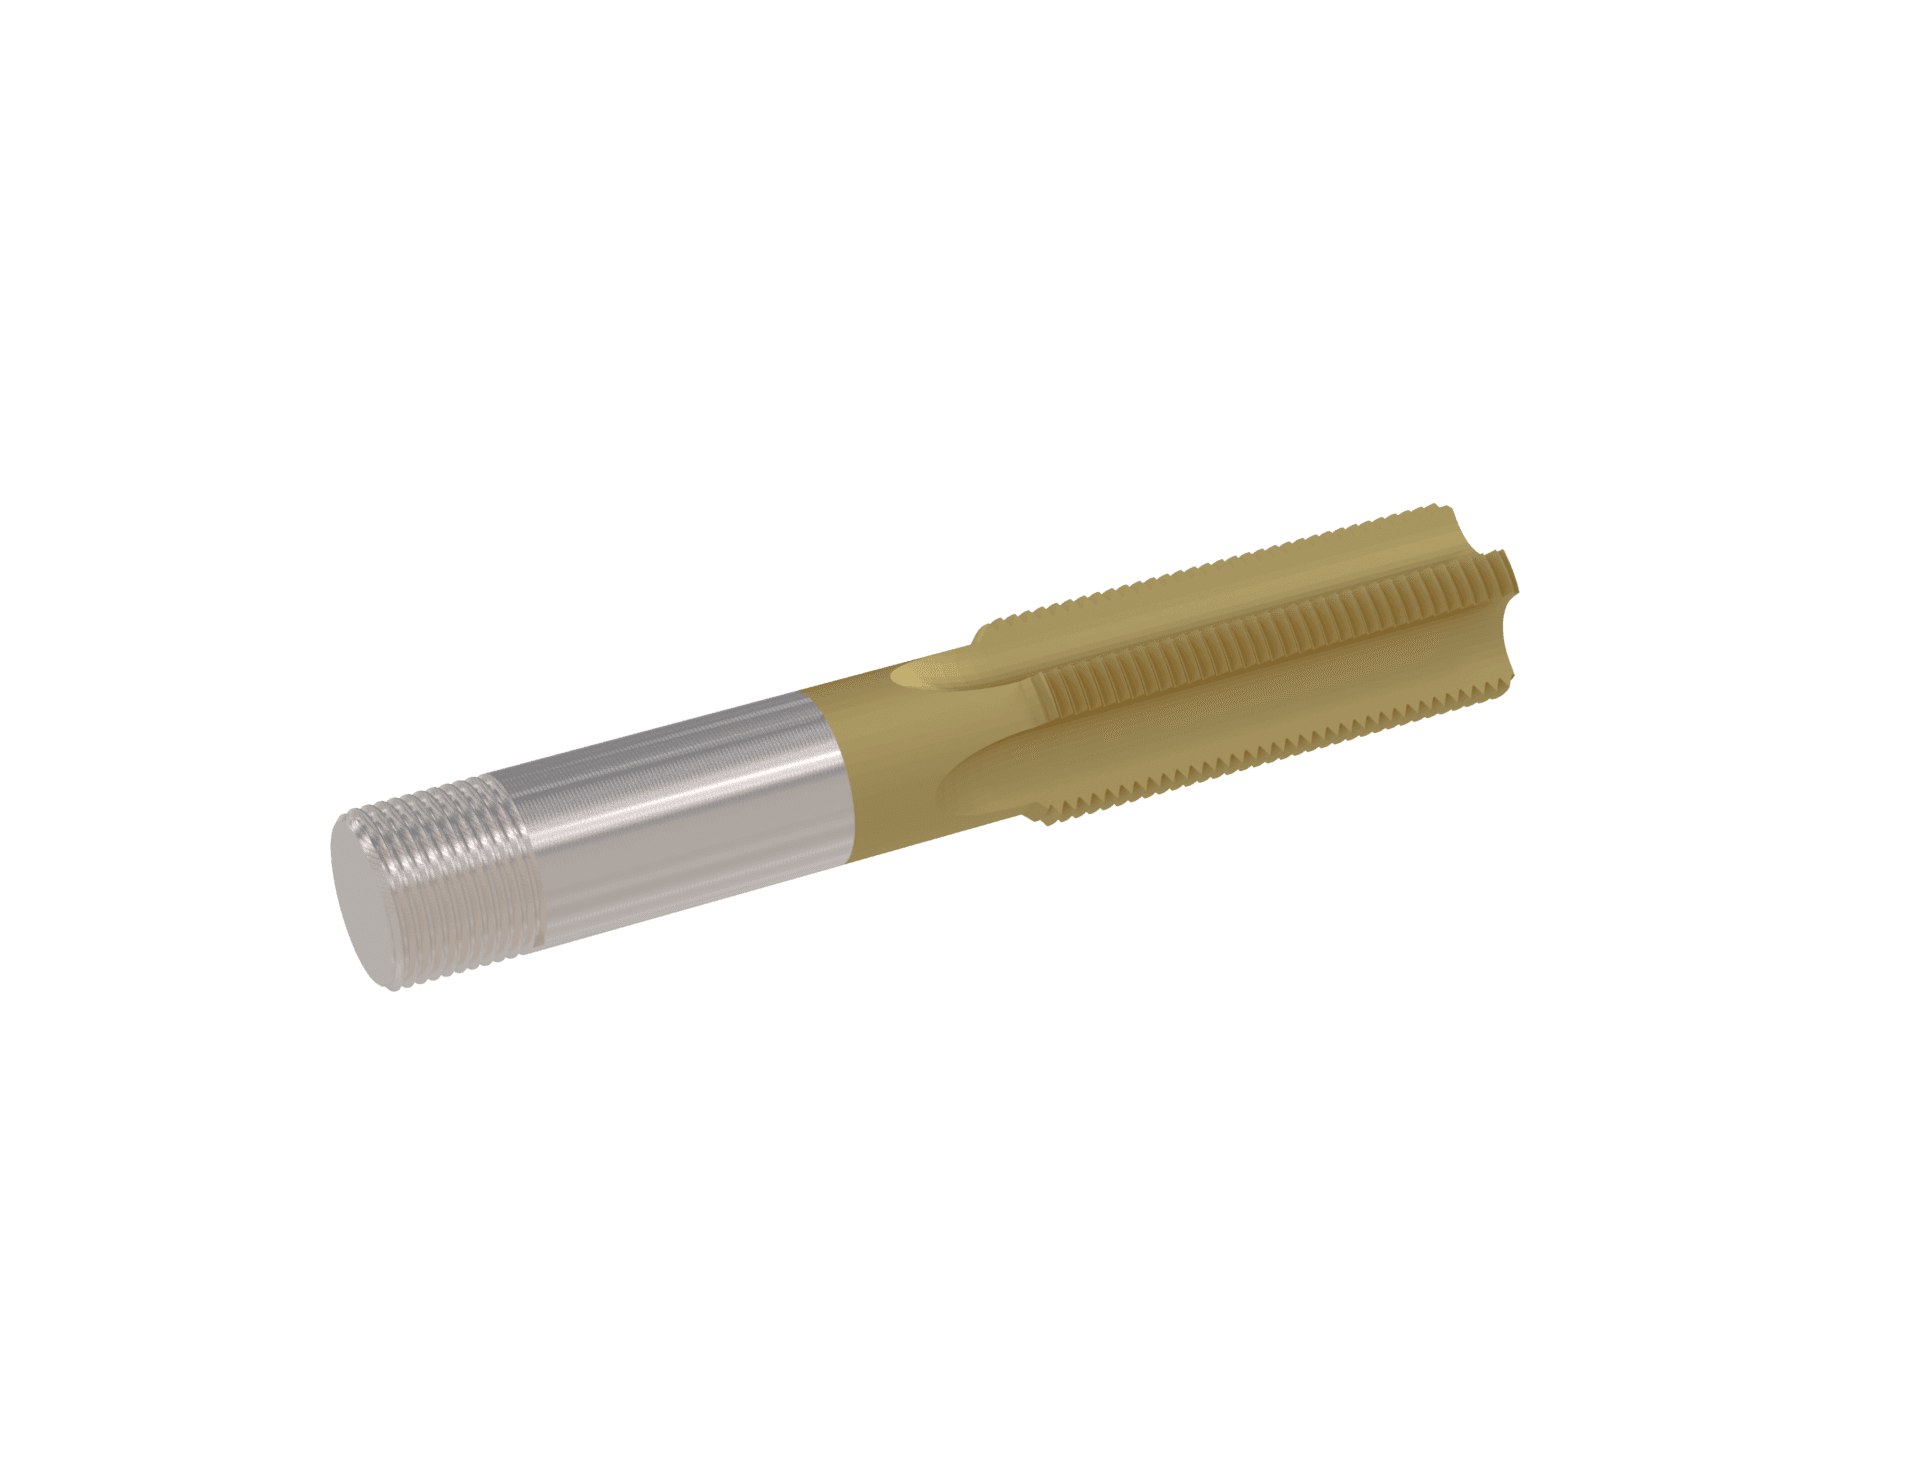
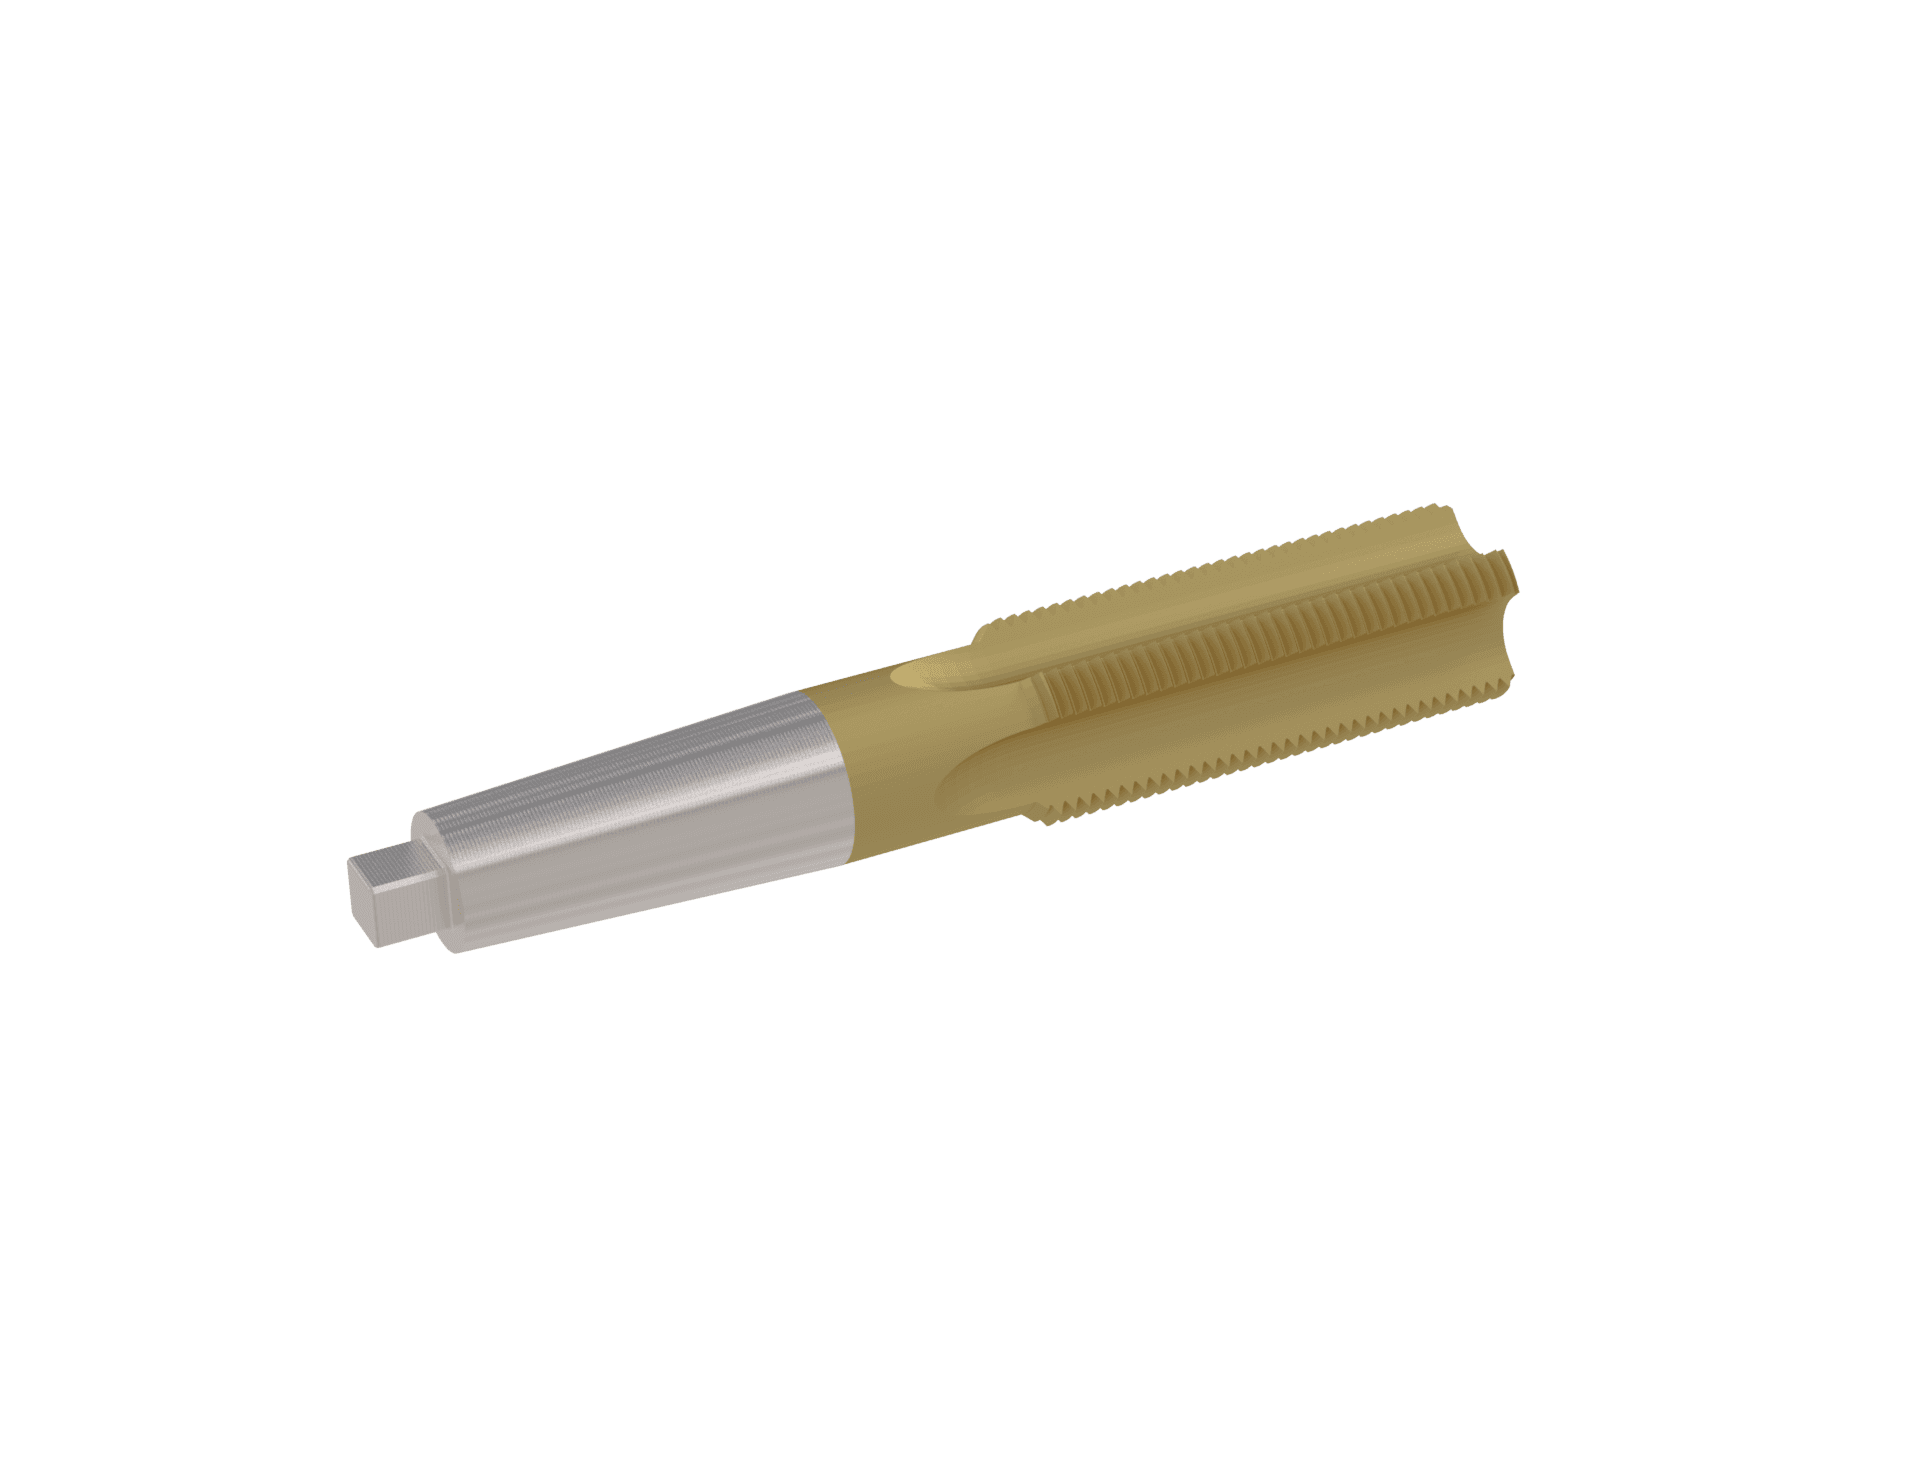
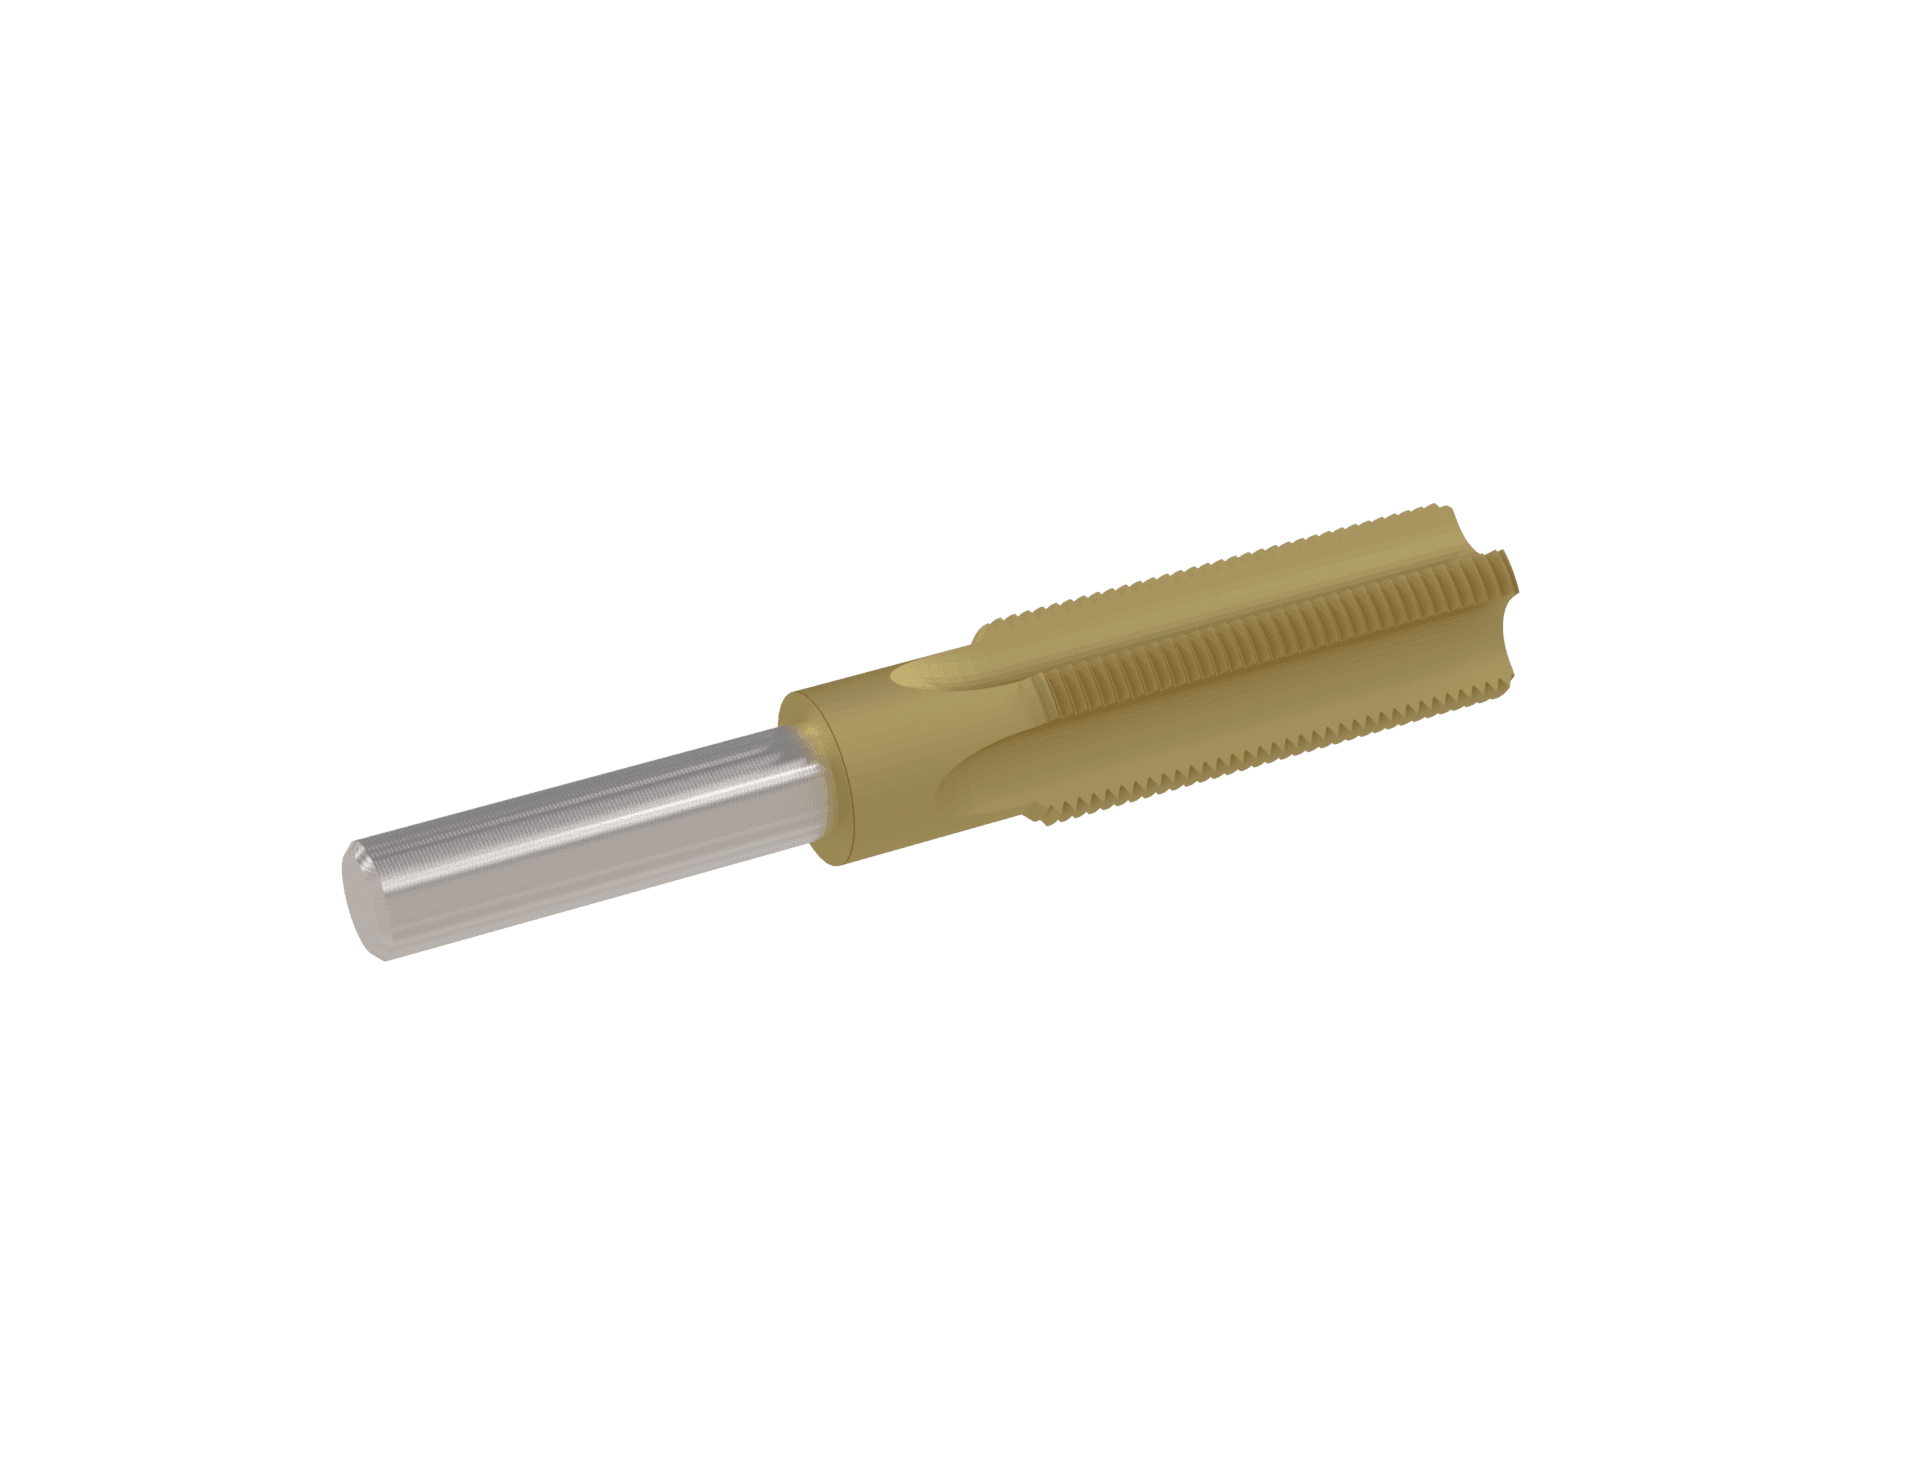

Ein Schneid-CNC-Gewindebohrer schert Metall zur Erzeugung von Innengewinden und erzeugt Späne, die abgeführt werden müssen. Ein Gewindeformer verformt das Material plastisch, ohne Späne zu erzeugen, und produziert festere Gewinde ohne Spanabfuhrprobleme in verformbaren Metallen.
Kundenspezifische Gewindebohrer ermöglichen es, Steigungstoleranzen, Halsauskragungen, Fasenbreiten und Anfaslängen auf die Werkstückhärte abzustimmen und so Gewindeausreißer zu vermeiden und die Werkzeugstandzeit in der Produktion zu verlängern.
Ja. Bauron fertigt maßgeschneiderte Vollhartmetall- und HSS-Co-Gewindebohrer, Gewindefräser, Stufengewindebohrer und spezialisierte Gewindeformfräser direkt nach technischen Zeichnungen.
AlTiN- und nACo-Nanokomposit-Beschichtungen bieten thermische Beständigkeit und Schmierfähigkeit und schützen die Gewindebohrerzähne vor Wärmeaufbau und Kaltverfestigung beim Gewindeschneiden in Edelstahl.
Suchen Sie kundenspezifische CNC-Gewindebohrer, spezialisierte Gewindefräser oder hocheffiziente Gewindeschneidlösungen für Ihre Werkstatt? Konsultieren Sie einen Bauron Anwendungsingenieur.
Bauron arbeitet mit Herstellern zusammen, um Werkzeuggeometrie, Substrat, Beschichtung, Reichweite, Maschinenbedingungen und Fertigungsanforderungen für Standard- und Sonder-CNC-Werkzeuge zu prüfen.
Ihre Anforderungen einreichen