Spitzenwinkel
Standard-Spitzenwinkel von 118° eignen sich für Weichmetalle und allgemeinen Stahl. Steilere Spitzenwinkel von 135° bis 140° verkürzen die Spanlänge und reduzieren die Kaltverfestigung bei Edelstahl und Titan.

Dieser technische Leitfaden beschreibt die Kernprinzipien des Bohrerdesigns, der Ausspitztechniken, Nutengeometrien und der kundenspezifischen Werkzeugentwicklung für die Hochleistungs-Bohrbearbeitung.

Die Optimierung des CNC-Bohrerdesigns ist essenziell für geradlinige Bohrachsen, exzellente Oberflächengüten und maximale Werkzeugstandzeit. Die Bohrbearbeitung stellt besondere Herausforderungen an Spanabfuhr und Wärmemanagement, da die Schnittgeschwindigkeit im absoluten Werkzeugzentrum auf null abfällt. Effektive CNC-Bohrwerkzeuge balancieren Stegstärke, Selbstzentrierungsfähigkeit der Spitze und offenes Nutenvolumen für die kontinuierliche Spanabfuhr.

Standard-Spitzenwinkel von 118° eignen sich für Weichmetalle und allgemeinen Stahl. Steilere Spitzenwinkel von 135° bis 140° verkürzen die Spanlänge und reduzieren die Kaltverfestigung bei Edelstahl und Titan.
S-förmige oder Kreuzanschliff-Ausspitzung reduziert die axialen Vorschubkräfte, begrenzt den Werkzeugverlauf und ermöglicht CNC-Bohraufspannungen, die sich ohne Vorbohren selbst zentrieren.
Ein starker zentraler Steg erhöht die Biegesteifigkeit gegen Durchbiegung beim Tiefbohren, während eine Rückverjüngung die Reibung entlang der Führungsfase reduziert.
Doppelfasen-Designs bieten zusätzliche Abstützung entlang der Bohrungswand und verbessern die Bohrlochgeradheit und -rundheit bei Tiefbohranwendungen.
Effiziente Spanabfuhr hilft, Spanpackung, Werkzeugbruch und Bohrungswand-Riefen während kontinuierlicher Bohrzyklen zu vermeiden.

Offene, geschwungene Nutenprofile vergrößern den Spanraum und ermöglichen Tiefbohren von 10×D bis 30×D ohne häufige Entspanungszyklen.
Helixförmige interne Kühlmittelbohrungen leiten Hochdruck-Kühlmittel direkt an die Schneidlippen, spülen Späne schnell aus und kühlen gleichzeitig die Querschneide.
Spiegelglatt polierte Nutenflächen reduzieren die Reibung und helfen, Spanverschweißung bei klebrigen Nichteisenmetallen wie Aluminium und Kupferlegierungen zu verhindern.
Verwenden Sie hohe Drallwinkel von 30°–38°, ultrascharfe Schneidkanten, polierte offene Nuten und DLC- oder ZrN-Beschichtungen, um Materialverklebung zu eliminieren.
Schwere Stegkerne, 140°-Kreuzanschliff-Spitzen, mikroverrundete Schneidkanten und AlTiN- oder nACo-Beschichtungen widerstehen Hitze und Kaltverfestigung.
Flache 140°-Spitzenwinkel, verstärkte Eckfasen und verschleißfeste Hartmetallsubstrate widerstehen abrasivem Fasenverschleiß.
Spezielle Doppelwinkel- oder Dolchspitzengeometrien scheren abrasive Fasern sauber, um Austritts-Delaminierung und Gratbildung zu verhindern.
Bauron fertigt ein vollständiges Sortiment an Bohrwerkzeugen, gruppiert nach Anwendung. Jedes Kategoriediagramm ist mit den spezifischen Bohrertypen gepaart, die es enthält.
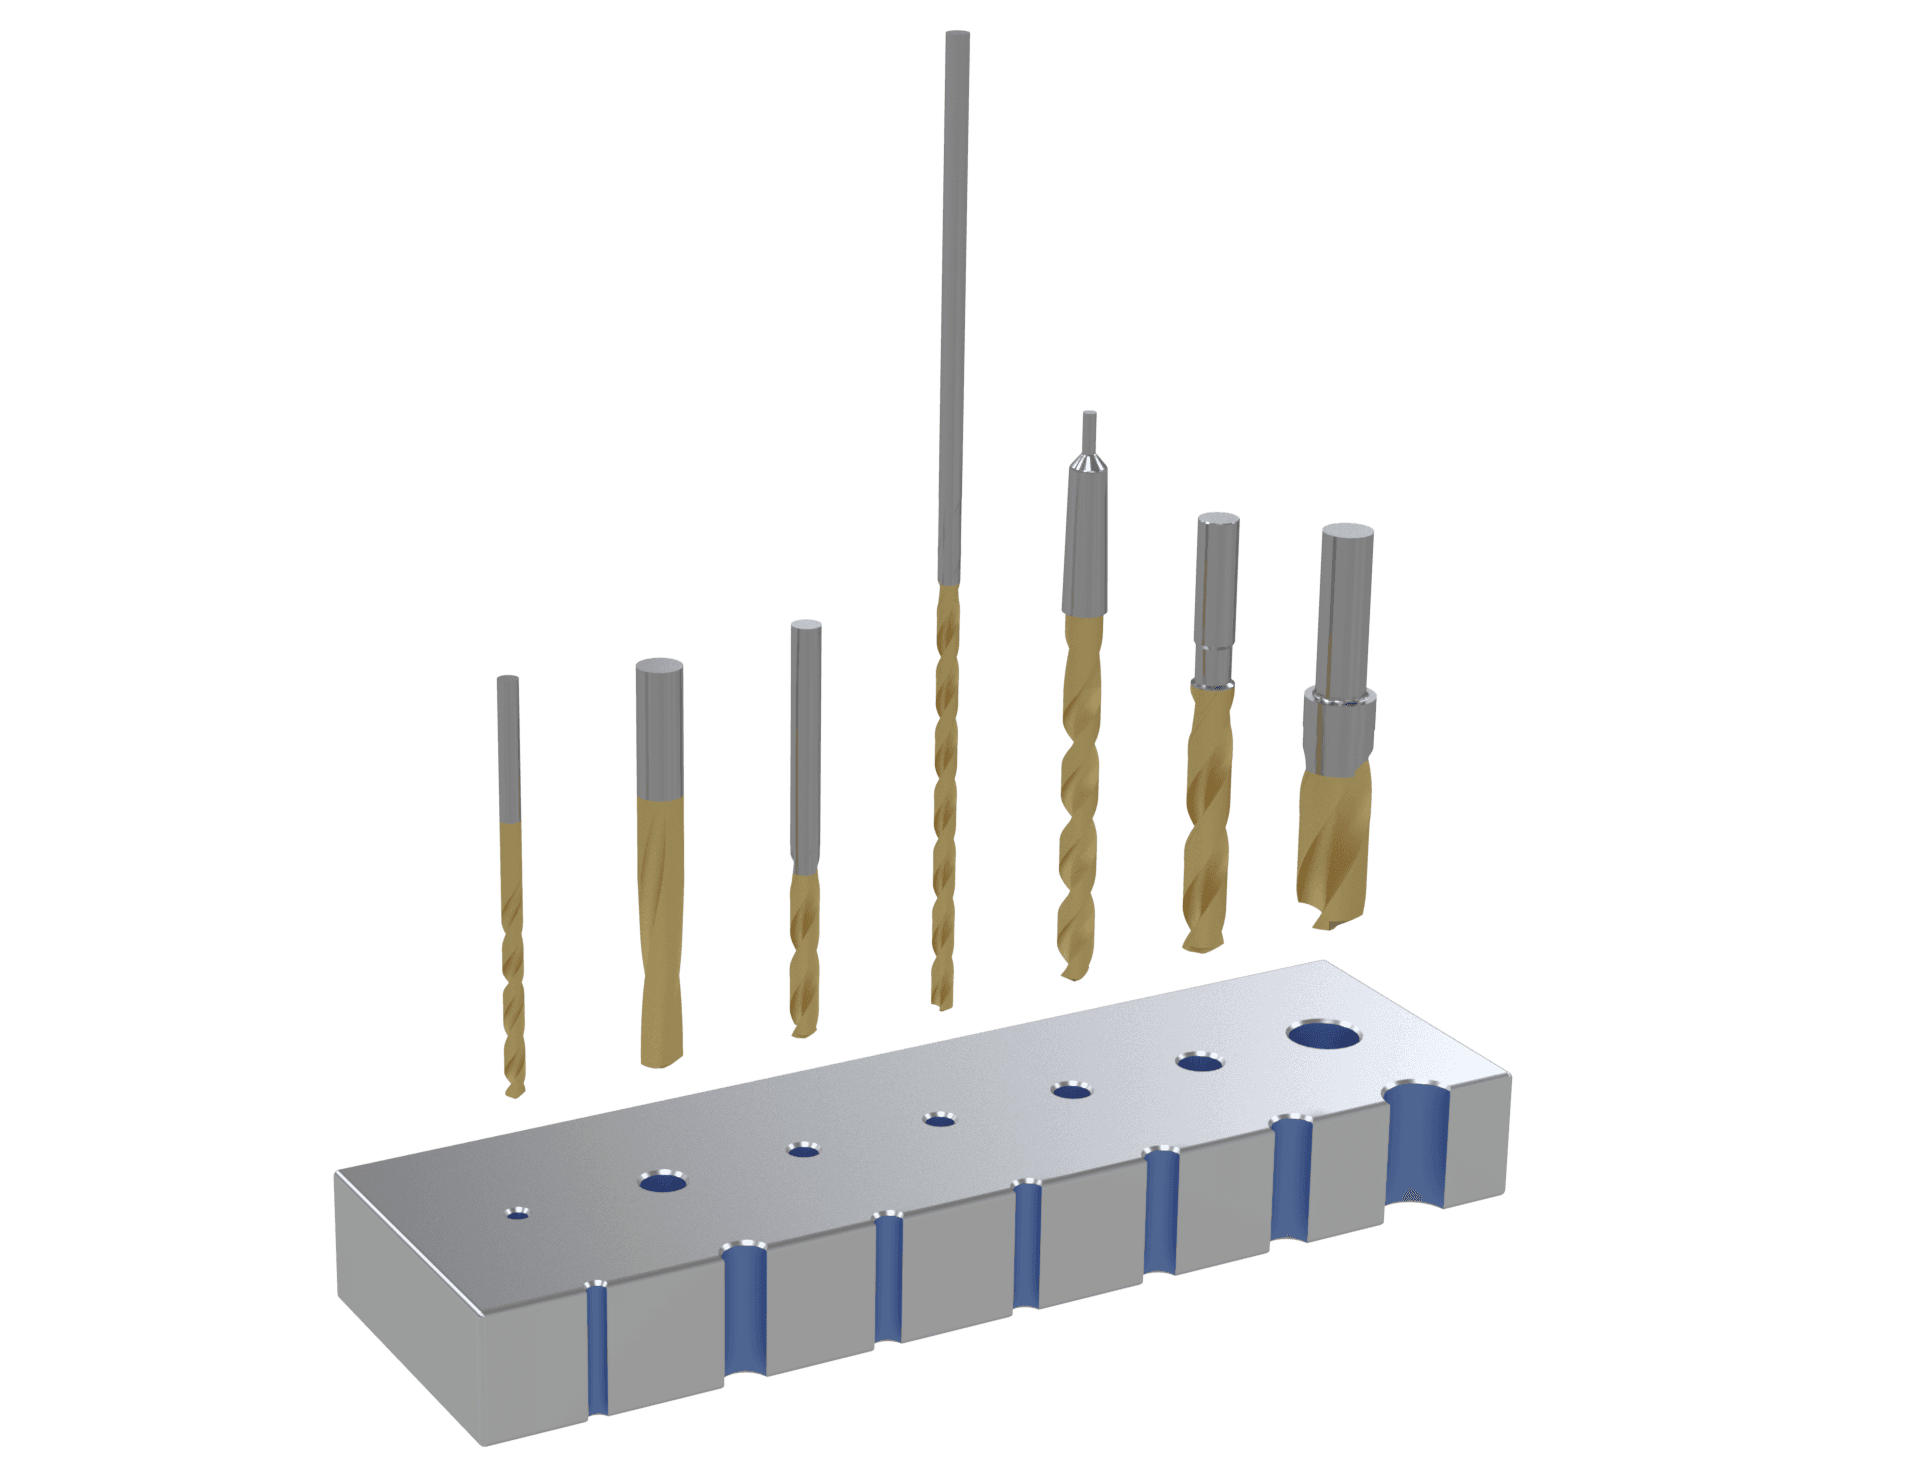
Vielseitige Bohrer für die tägliche Bohrbearbeitung in einer breiten Werkstoffpalette.
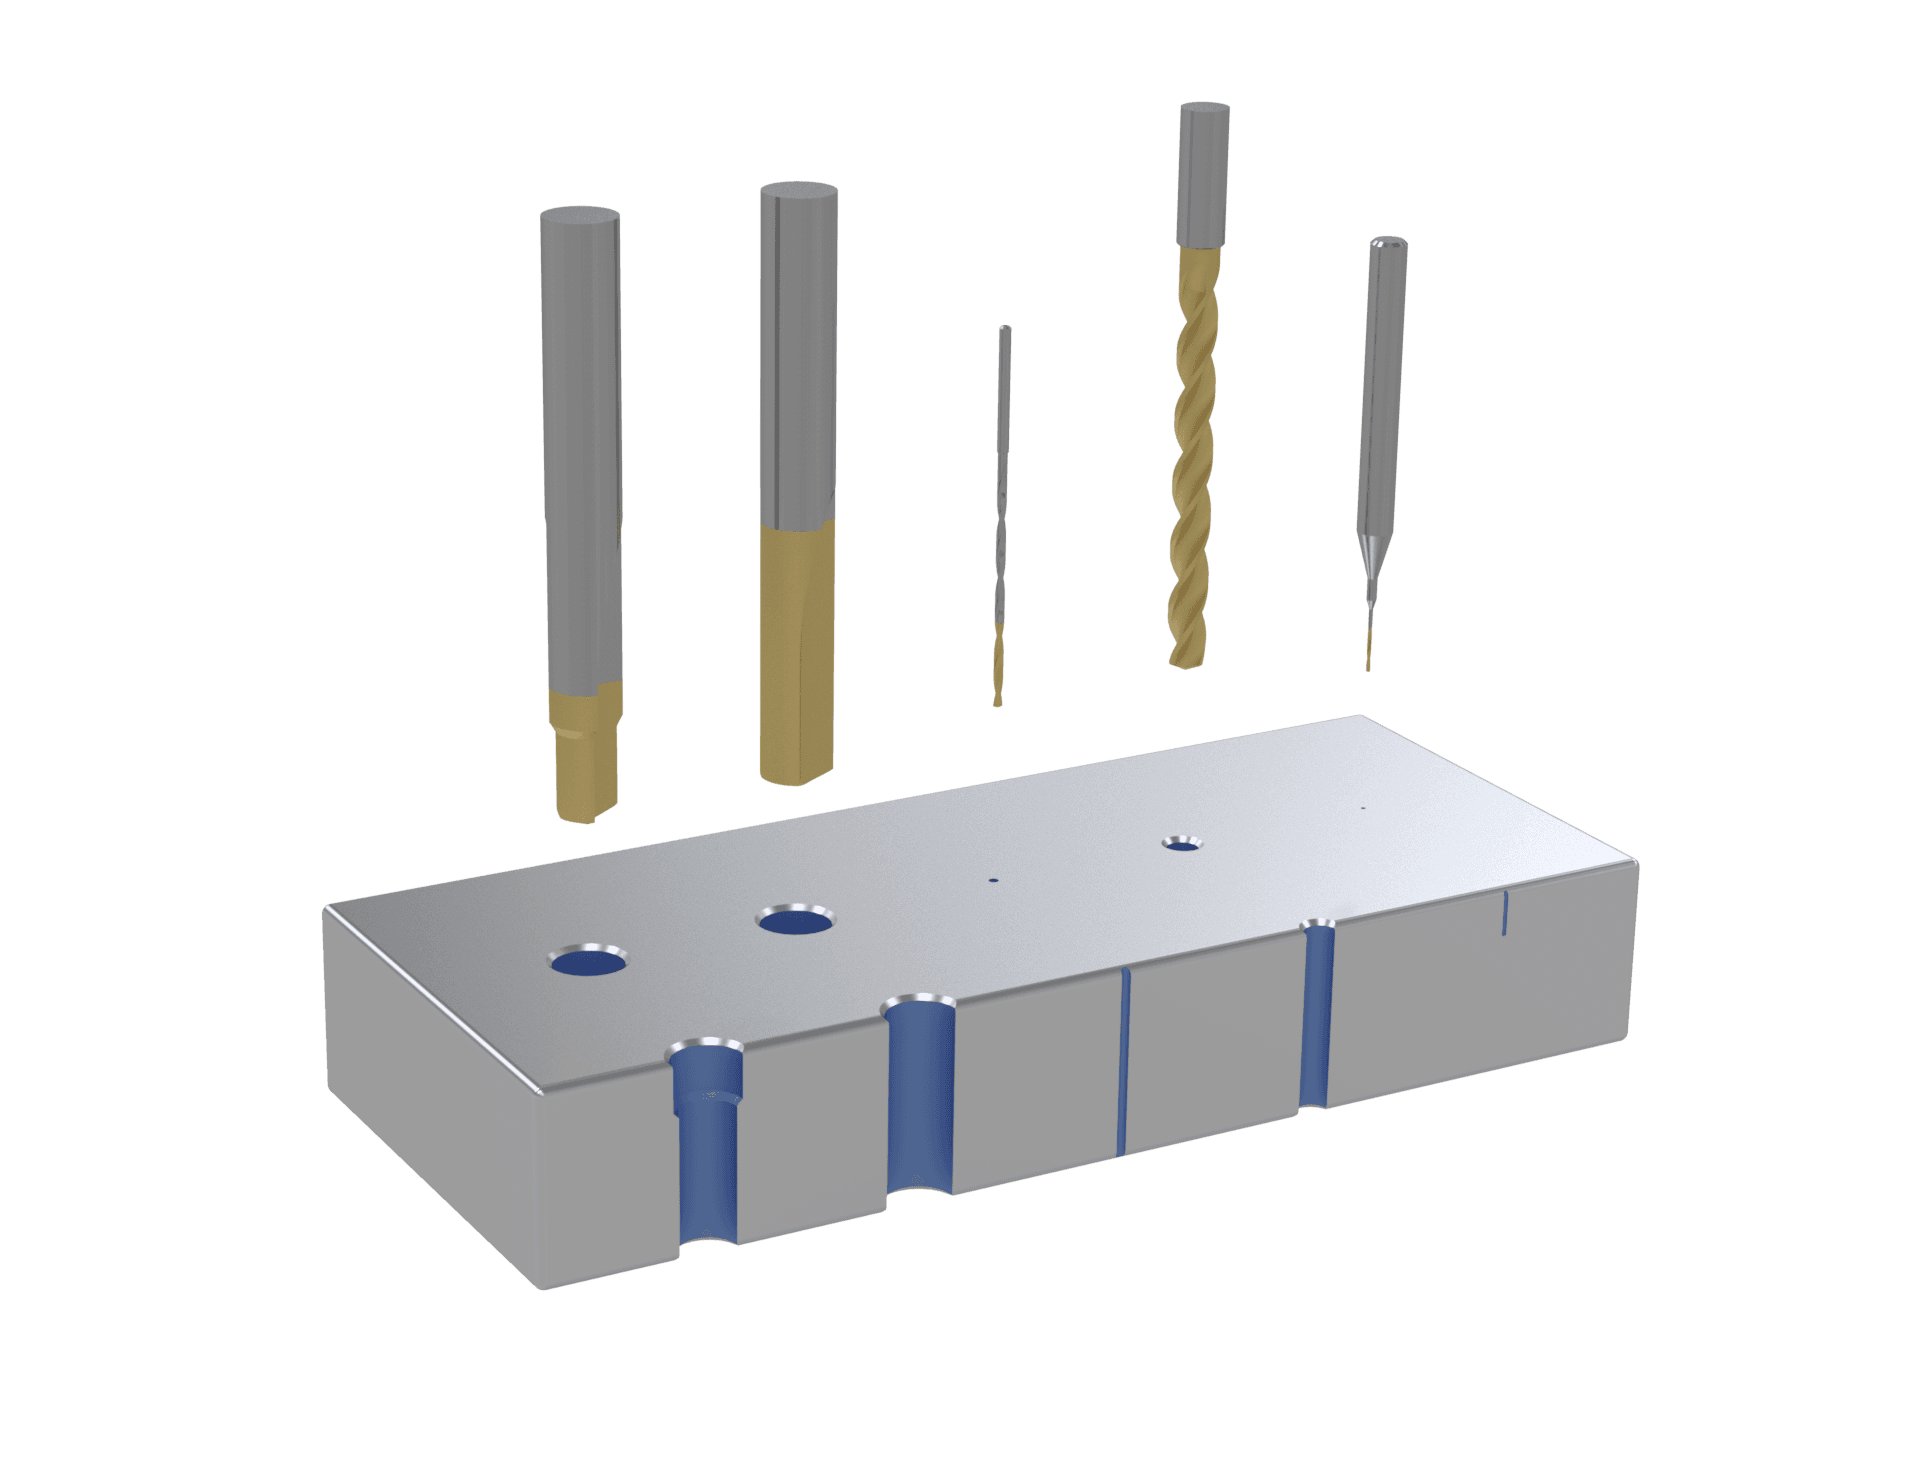
Spezialisierte Nutengeometrien und Mikrogrößen für anspruchsvolle oder filigrane Arbeiten.
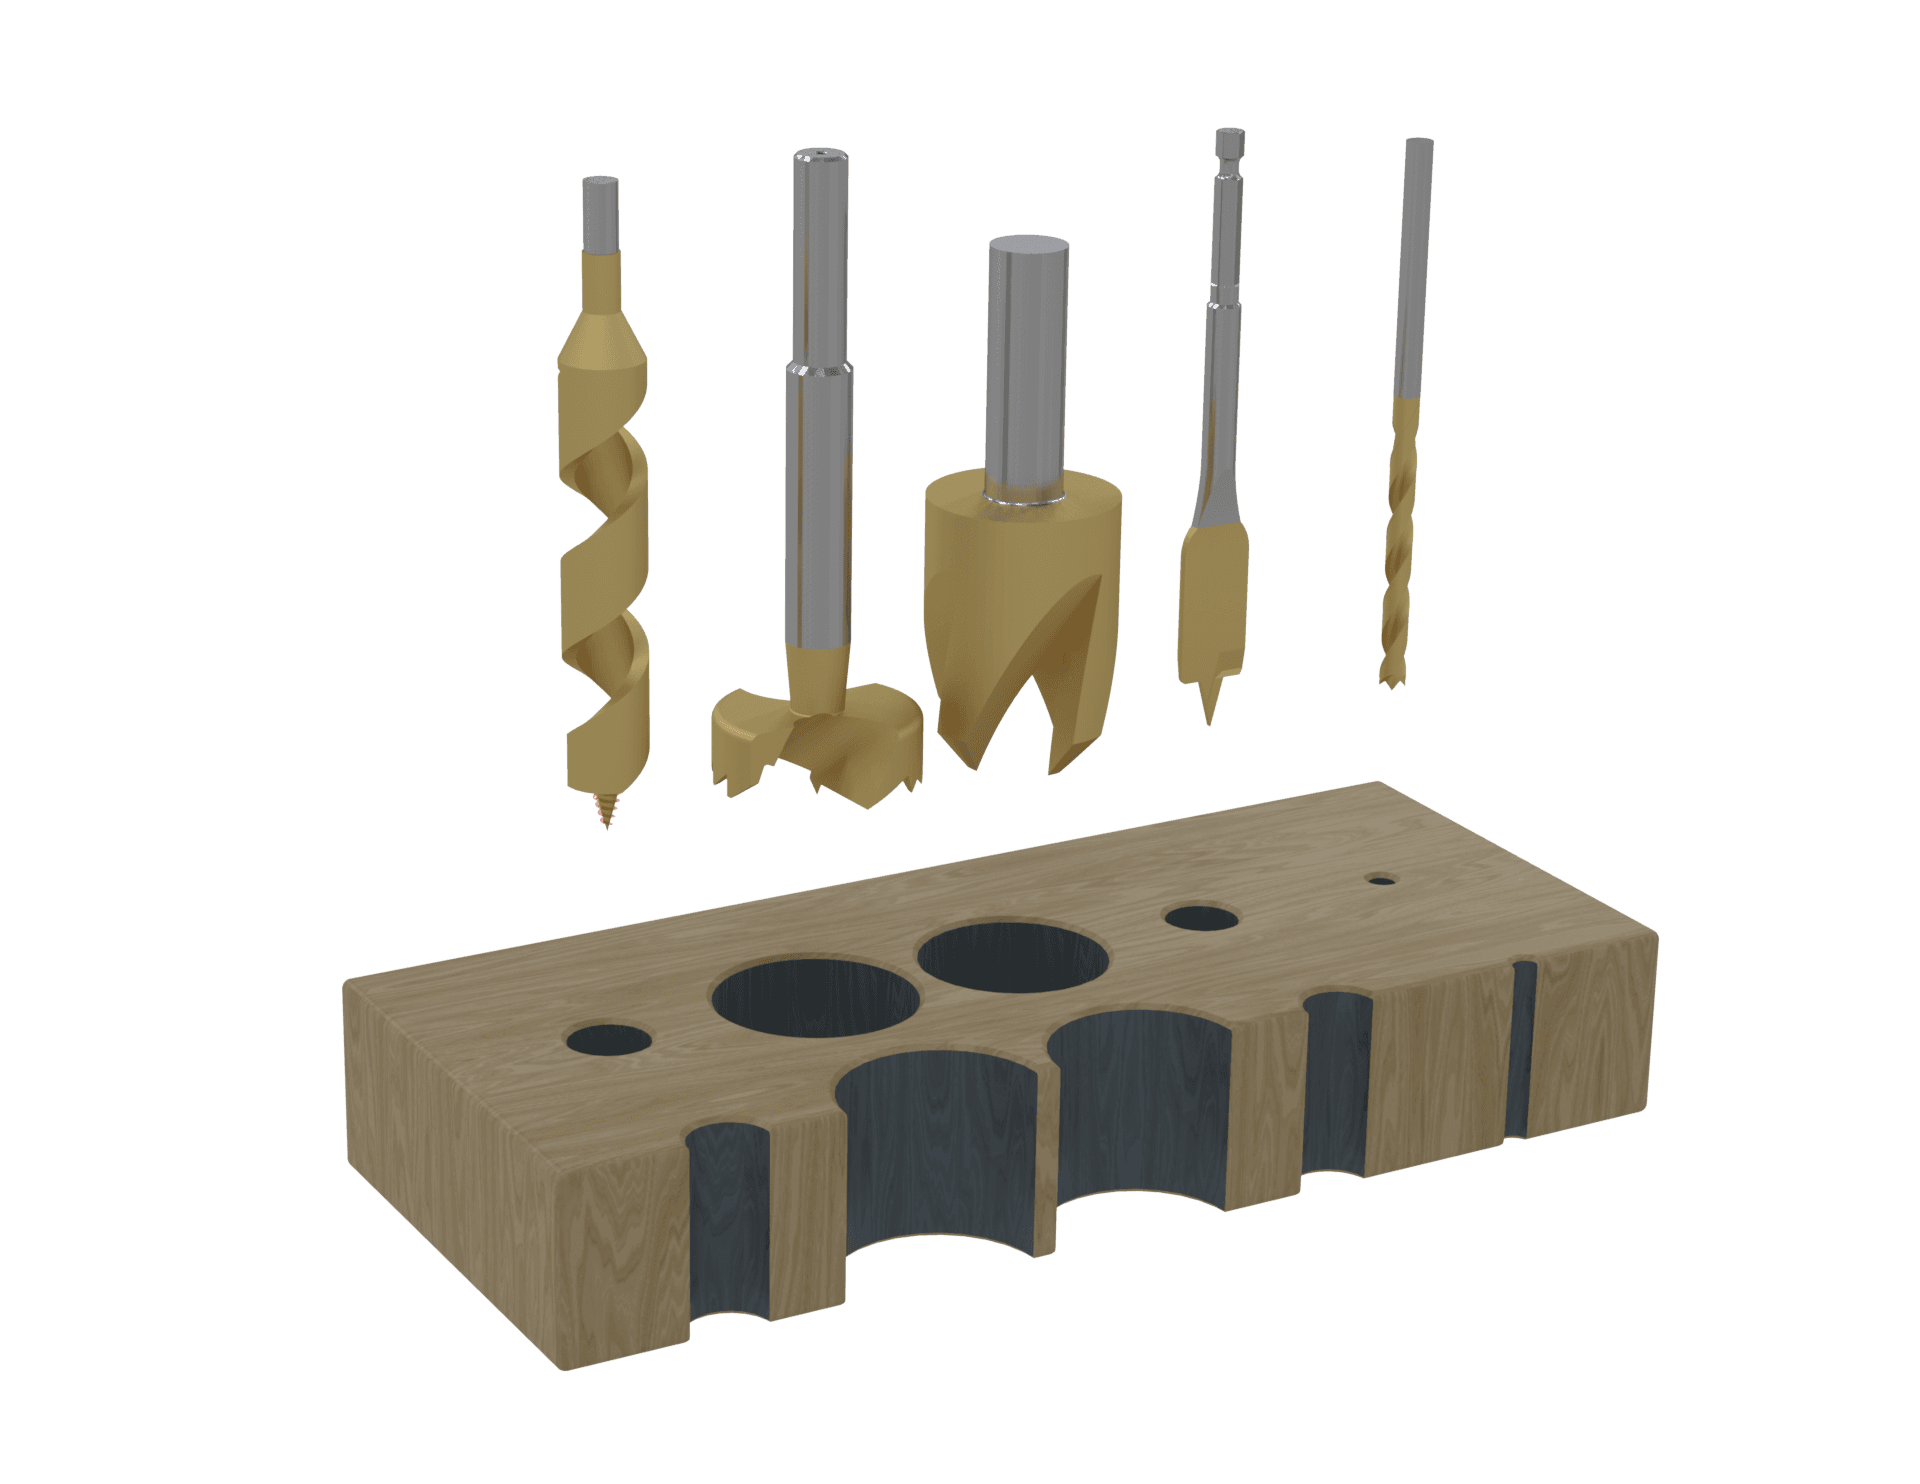
Speziell entwickelte Geometrien für saubere, kontrollierte Bohrungen in Holz und Weichmaterialien.
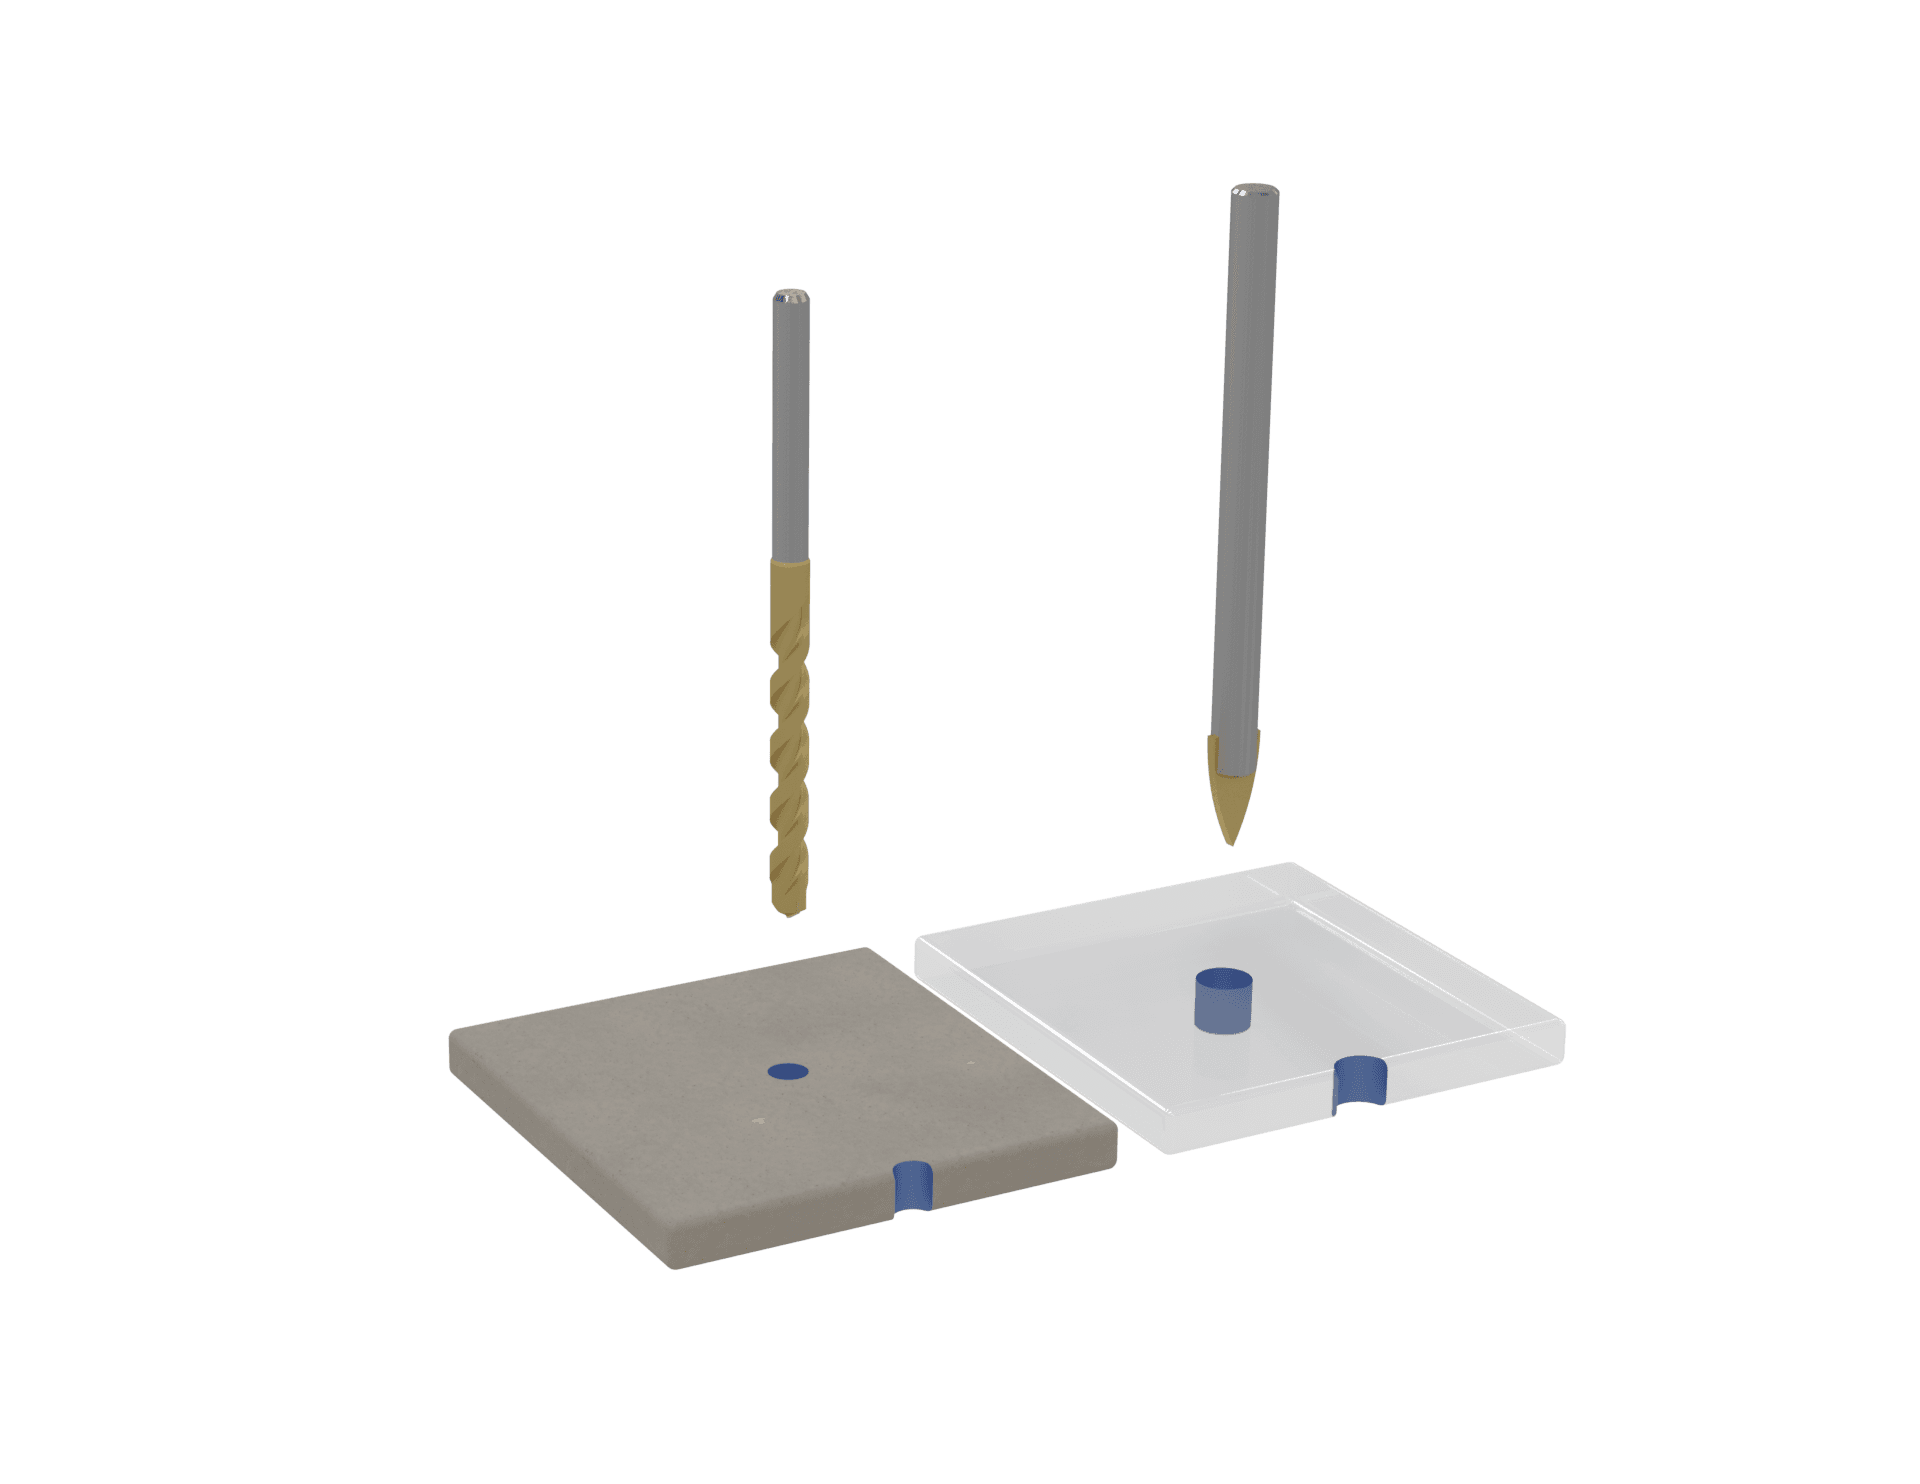
Gebaut für abrasive, spröde Materialien ohne Werkstückrissbildung.
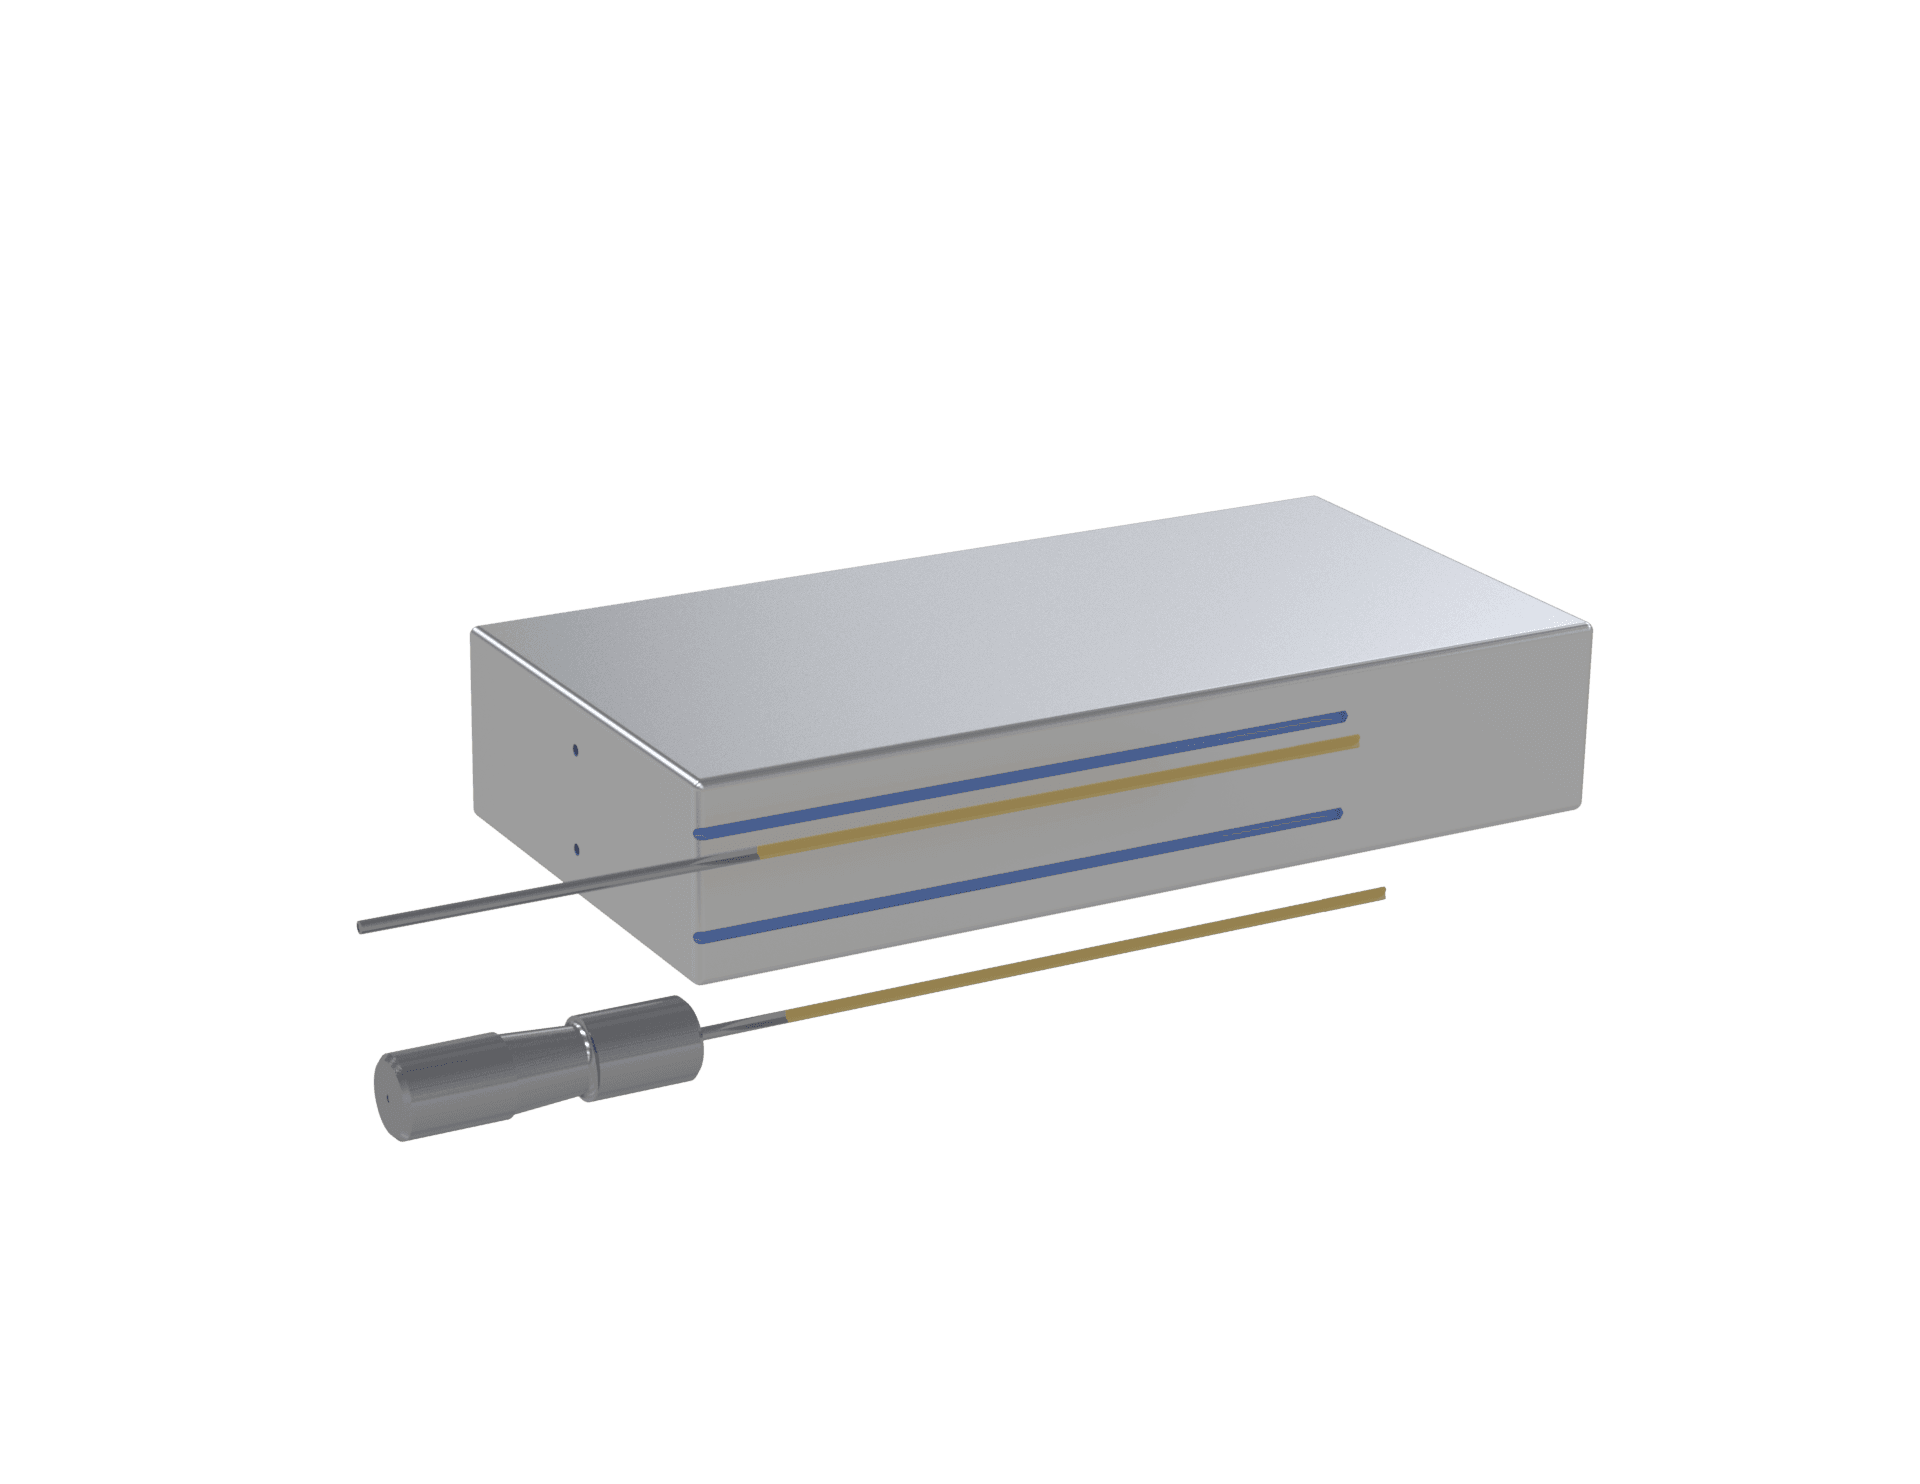
Entwickelt für erweiterte Reichweite mit geraden, präzisen Bohrachsen.
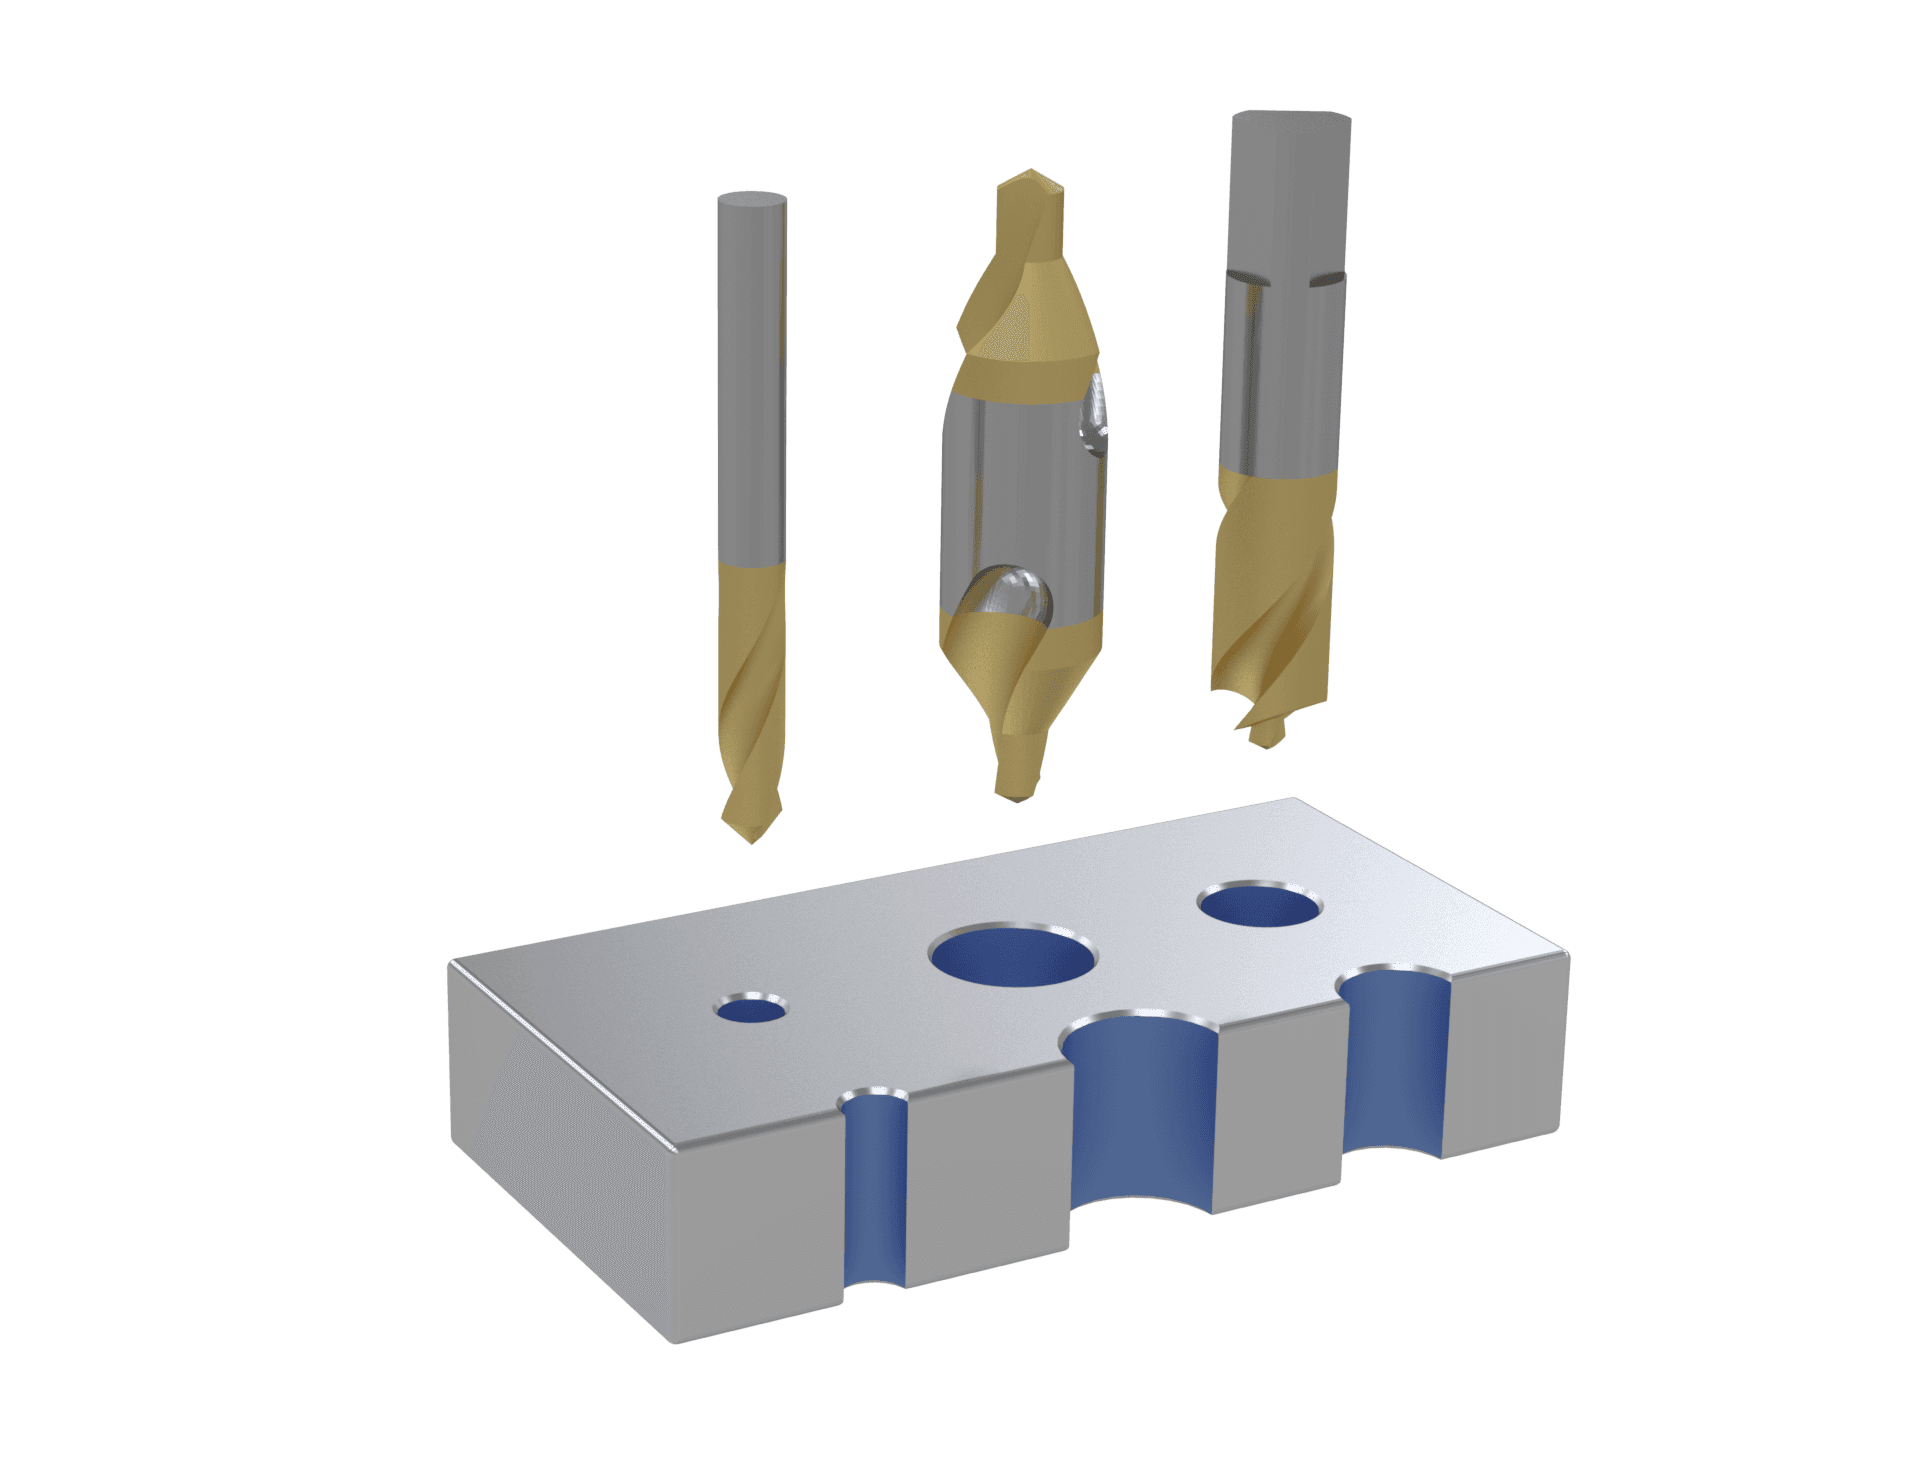
Werkzeuge zum präzisen Ansetzen und Positionieren von Bohrungen vor der Endbearbeitung.
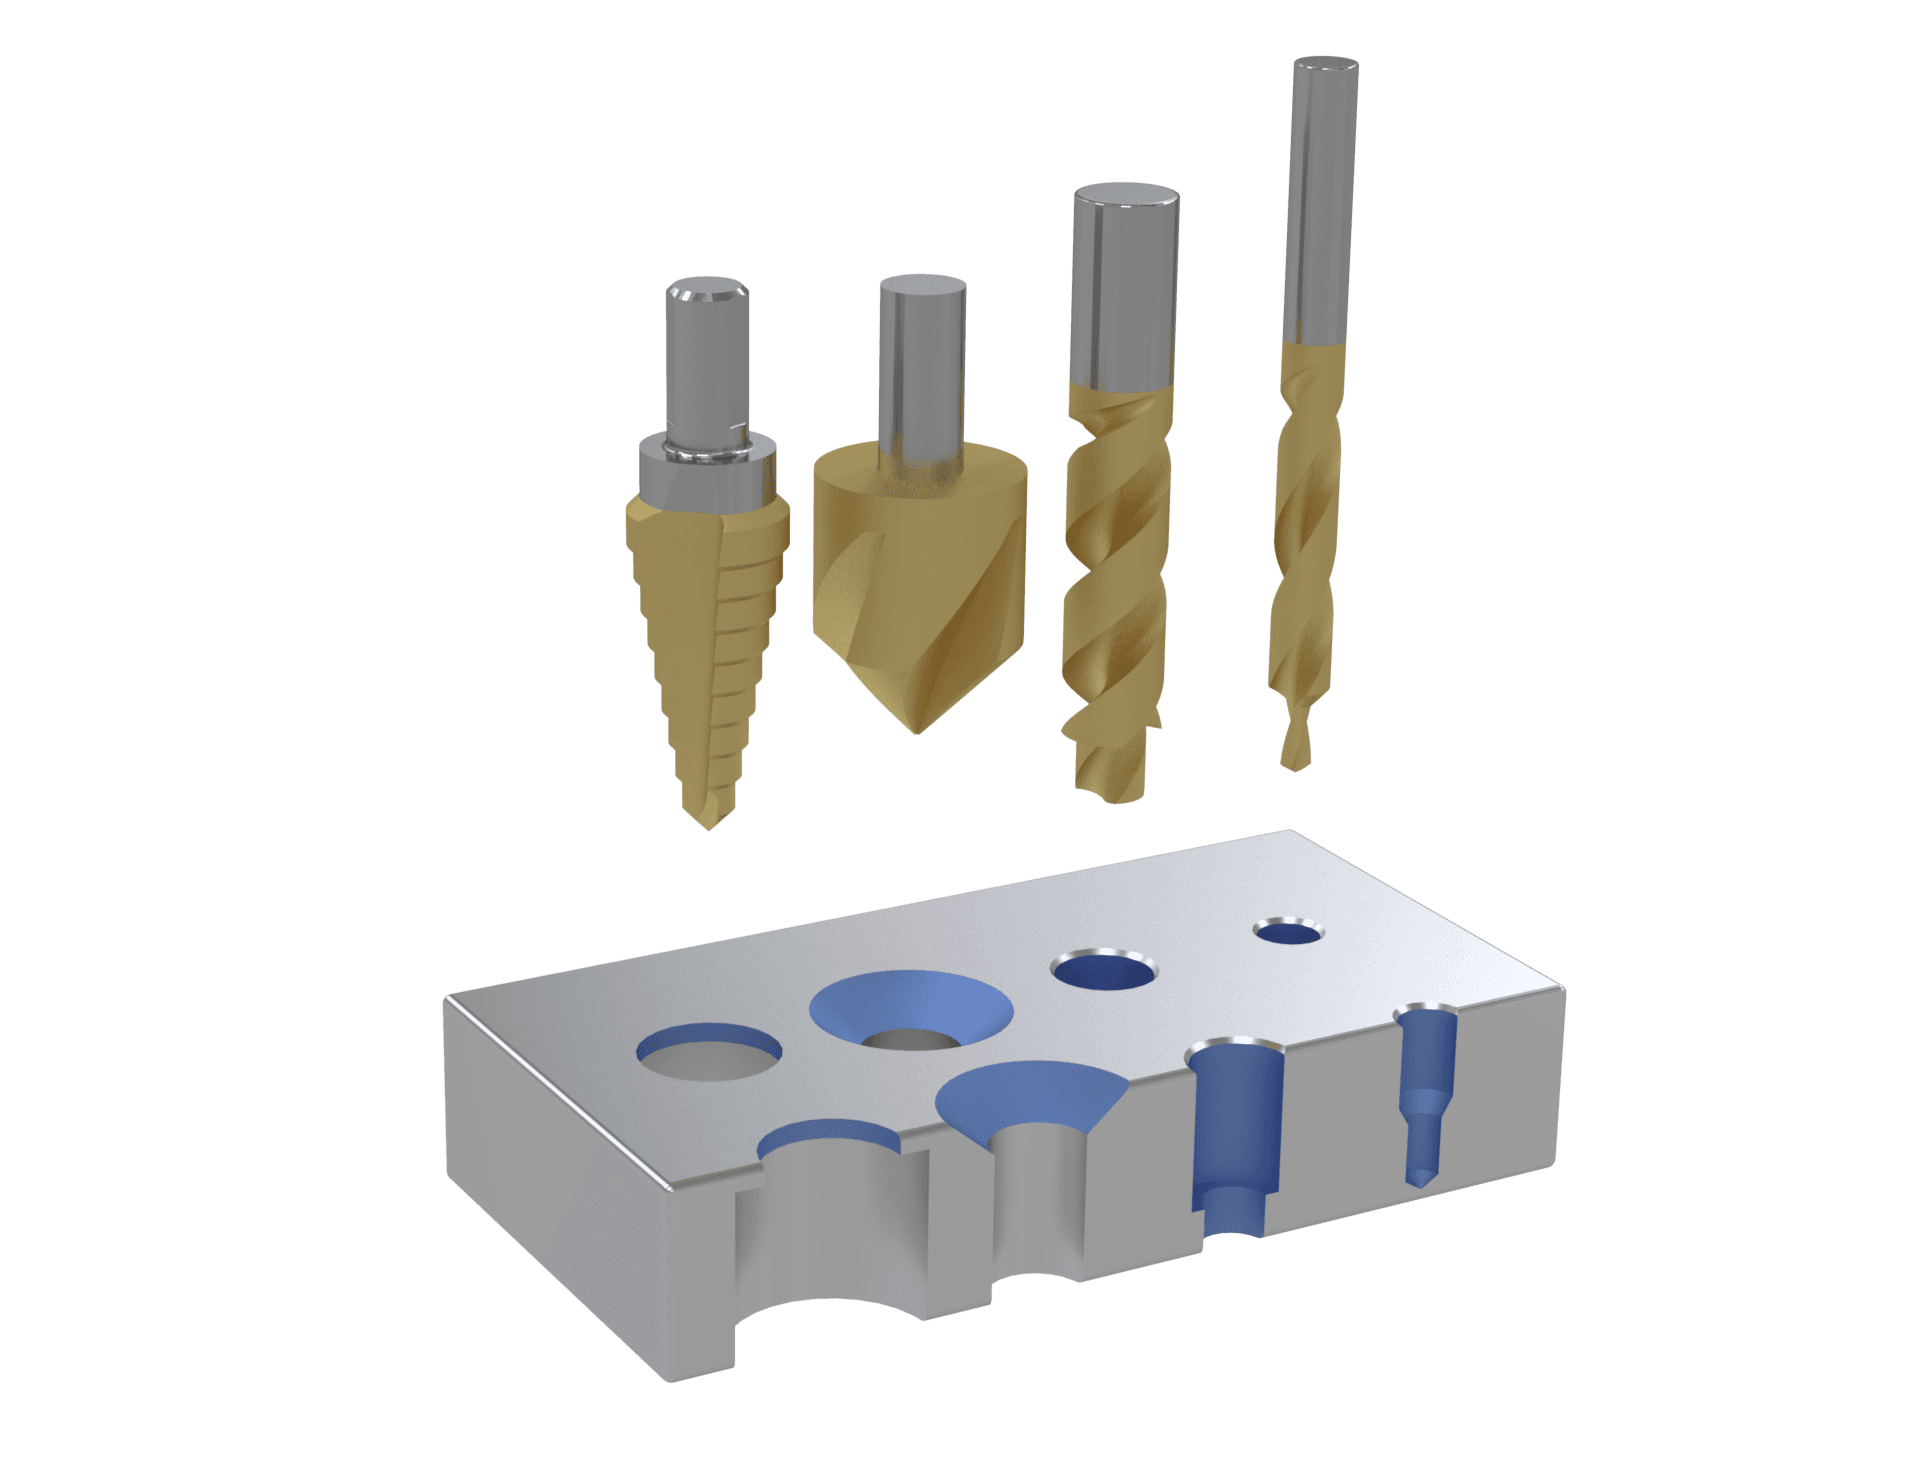
Kombinations- und Endbearbeitungsgeometrien für geformte oder Mehrdurchmesser-Bohrungen.
Jeder Bauron Bohrer kann mit der Schaftschnittstelle hergestellt werden, die am besten zu Ihrer Maschine und Aufnahme passt. Jeder Schafttyp wird mit seiner Aufnahme und seinen besten Einsatzgebieten dargestellt.
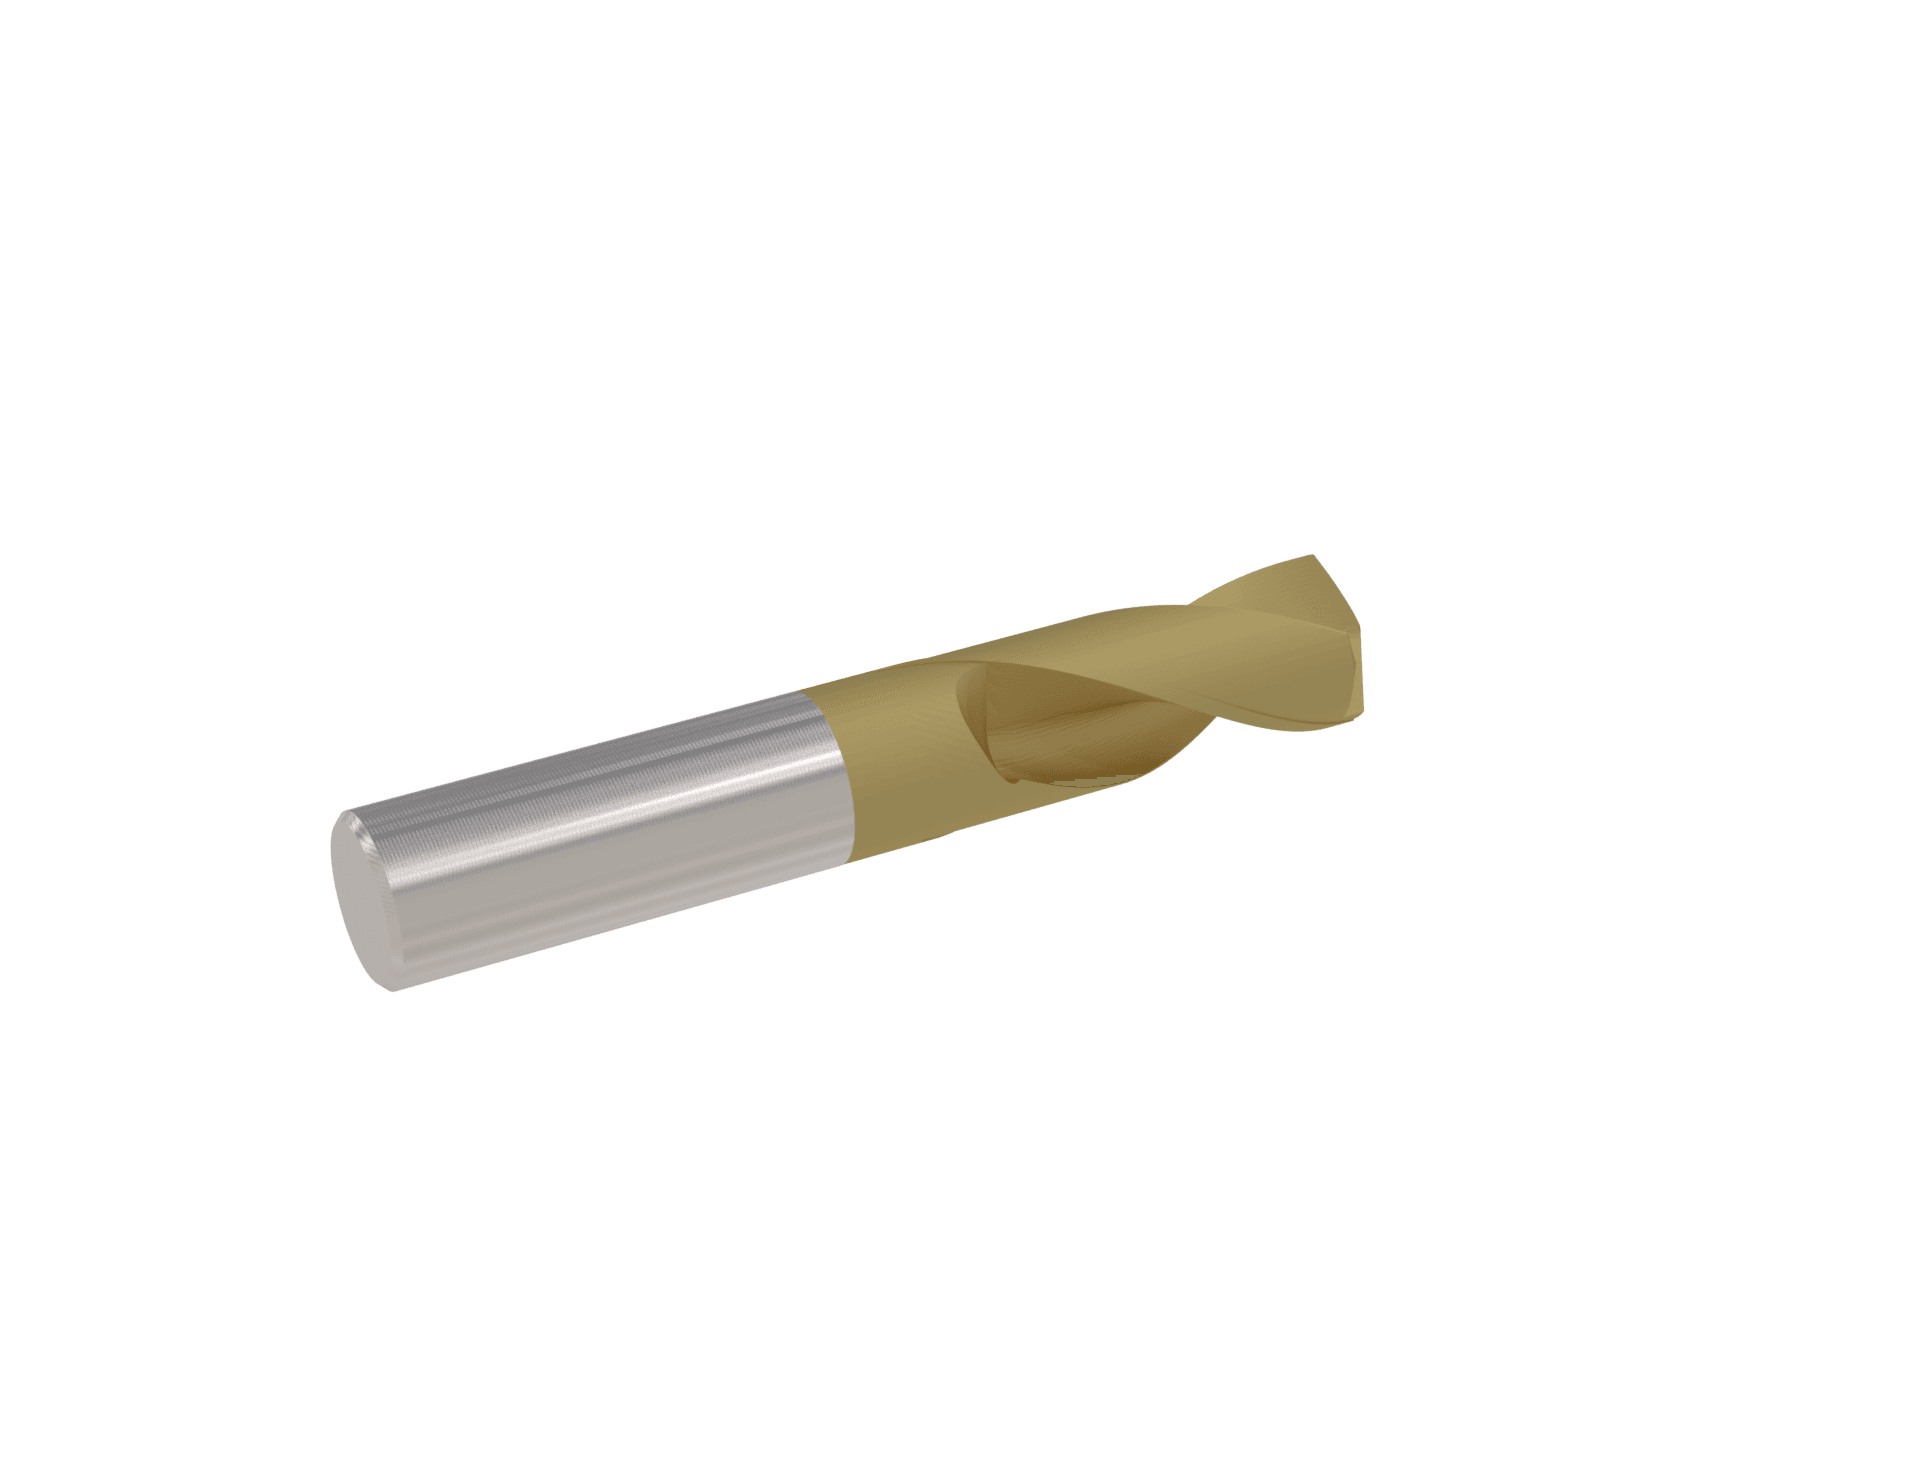
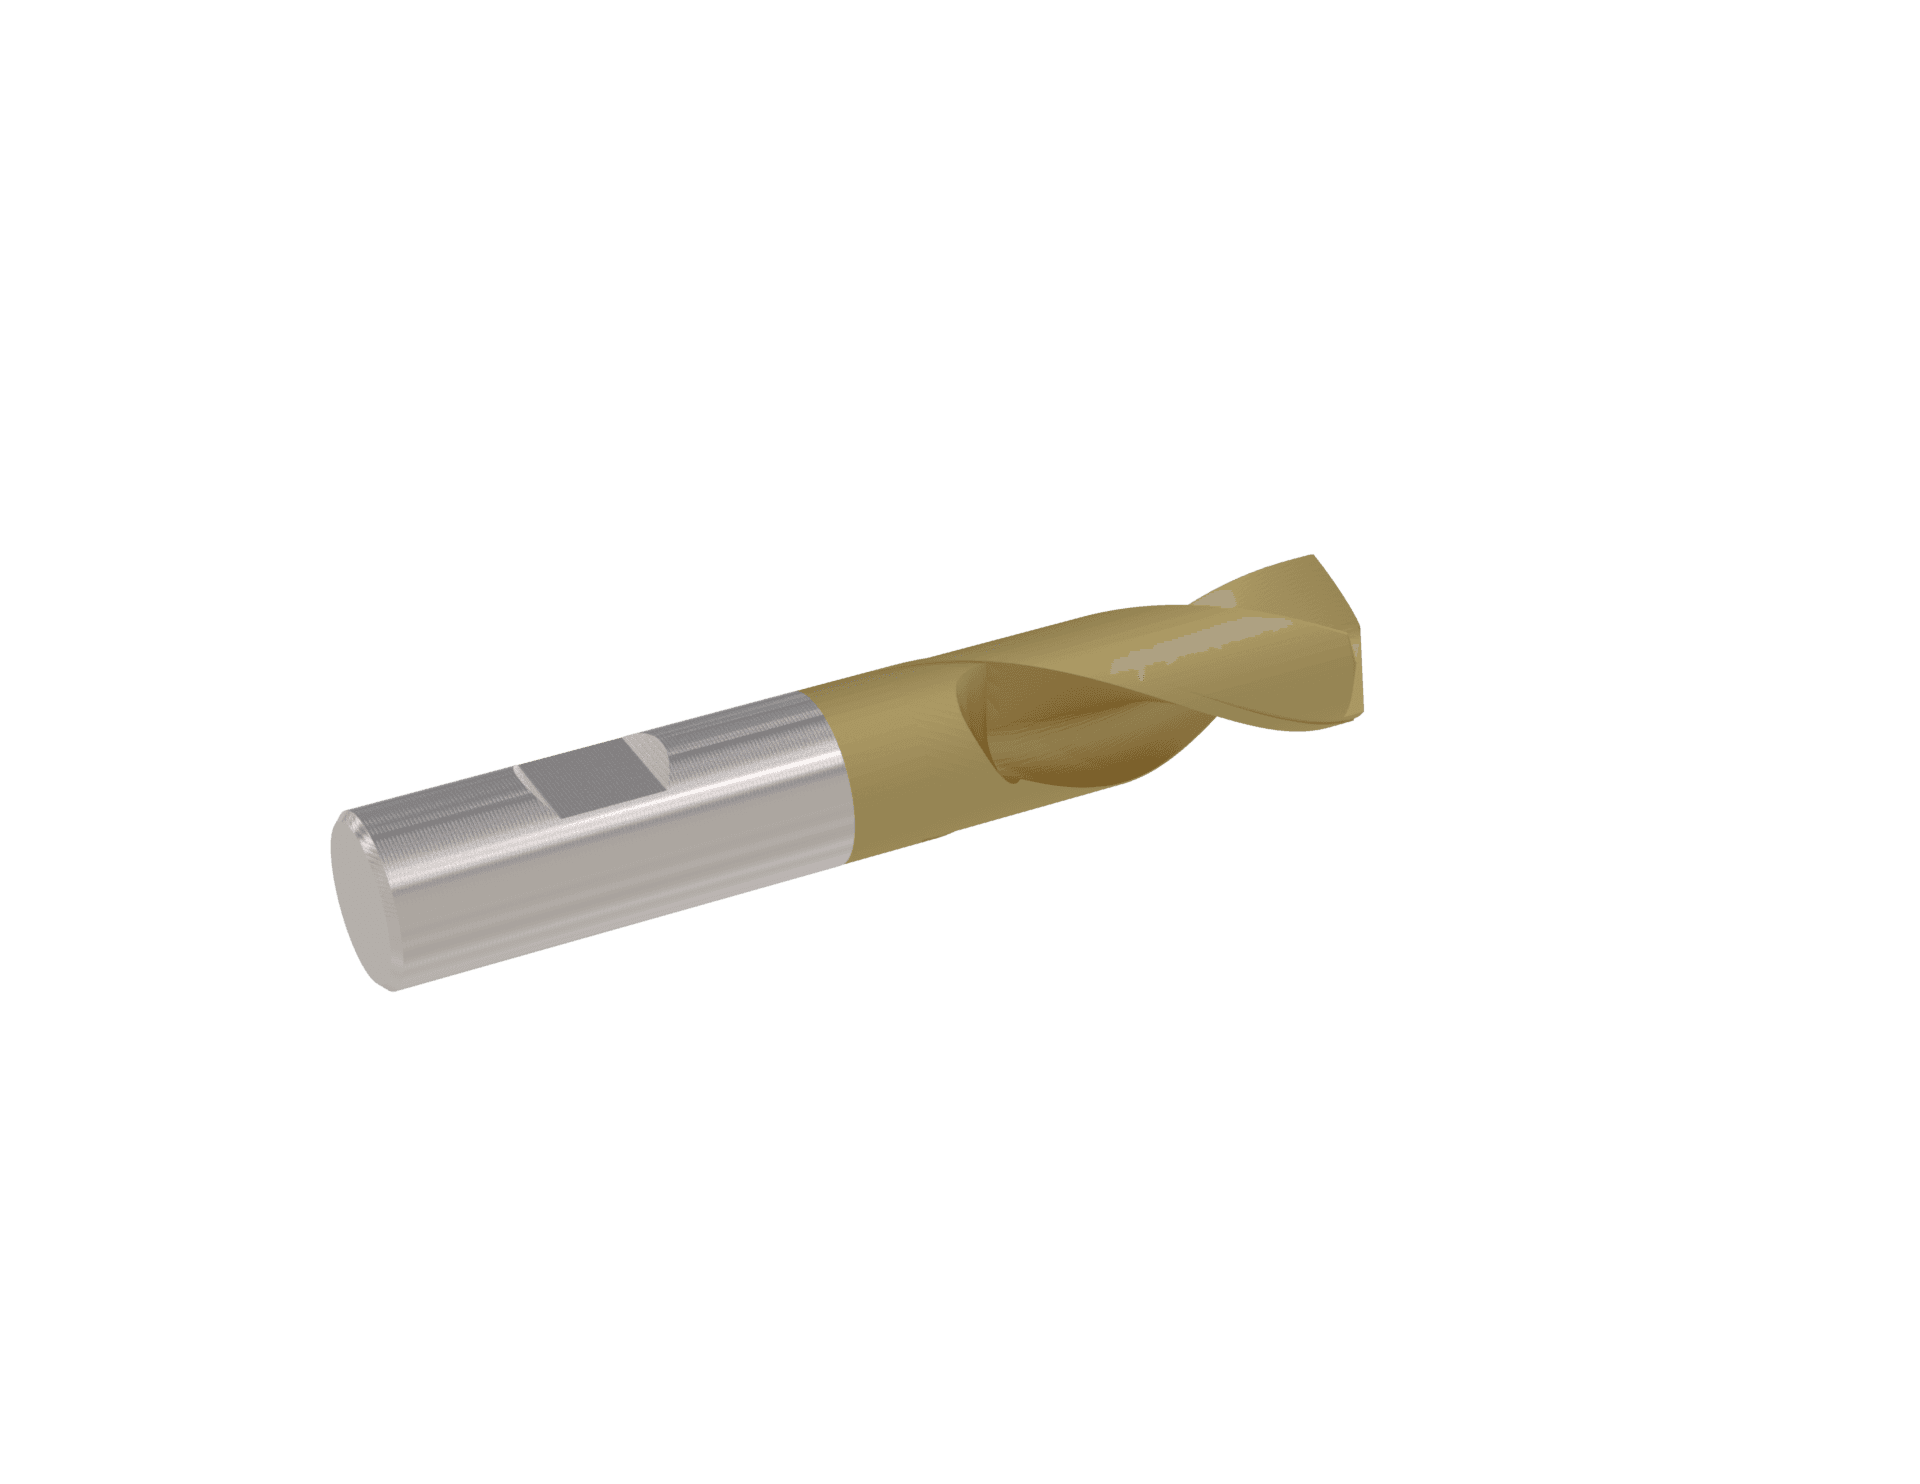
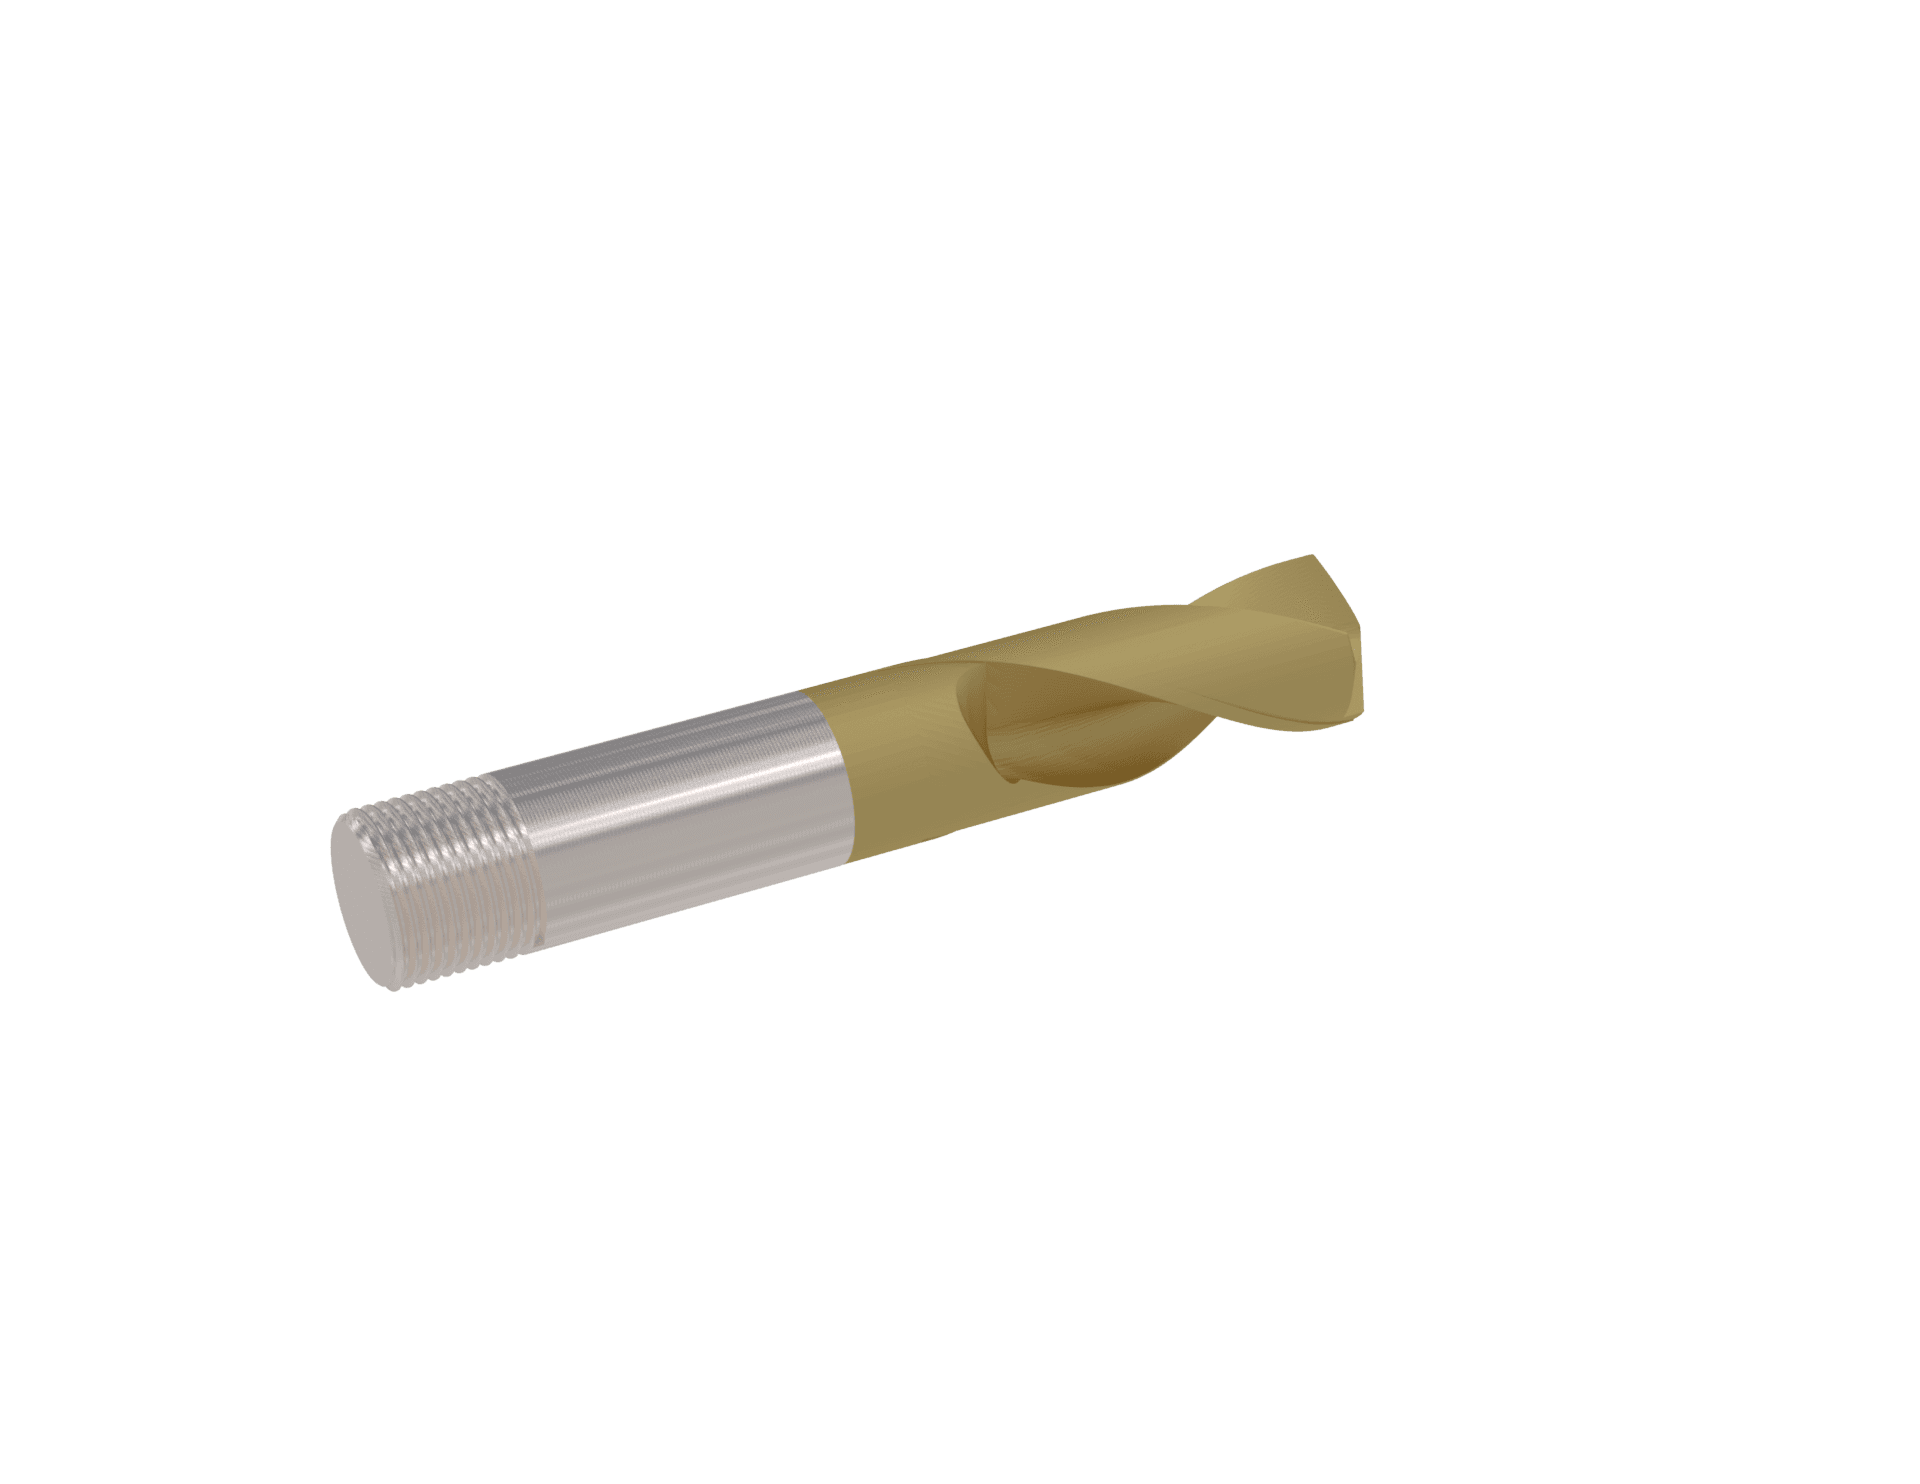
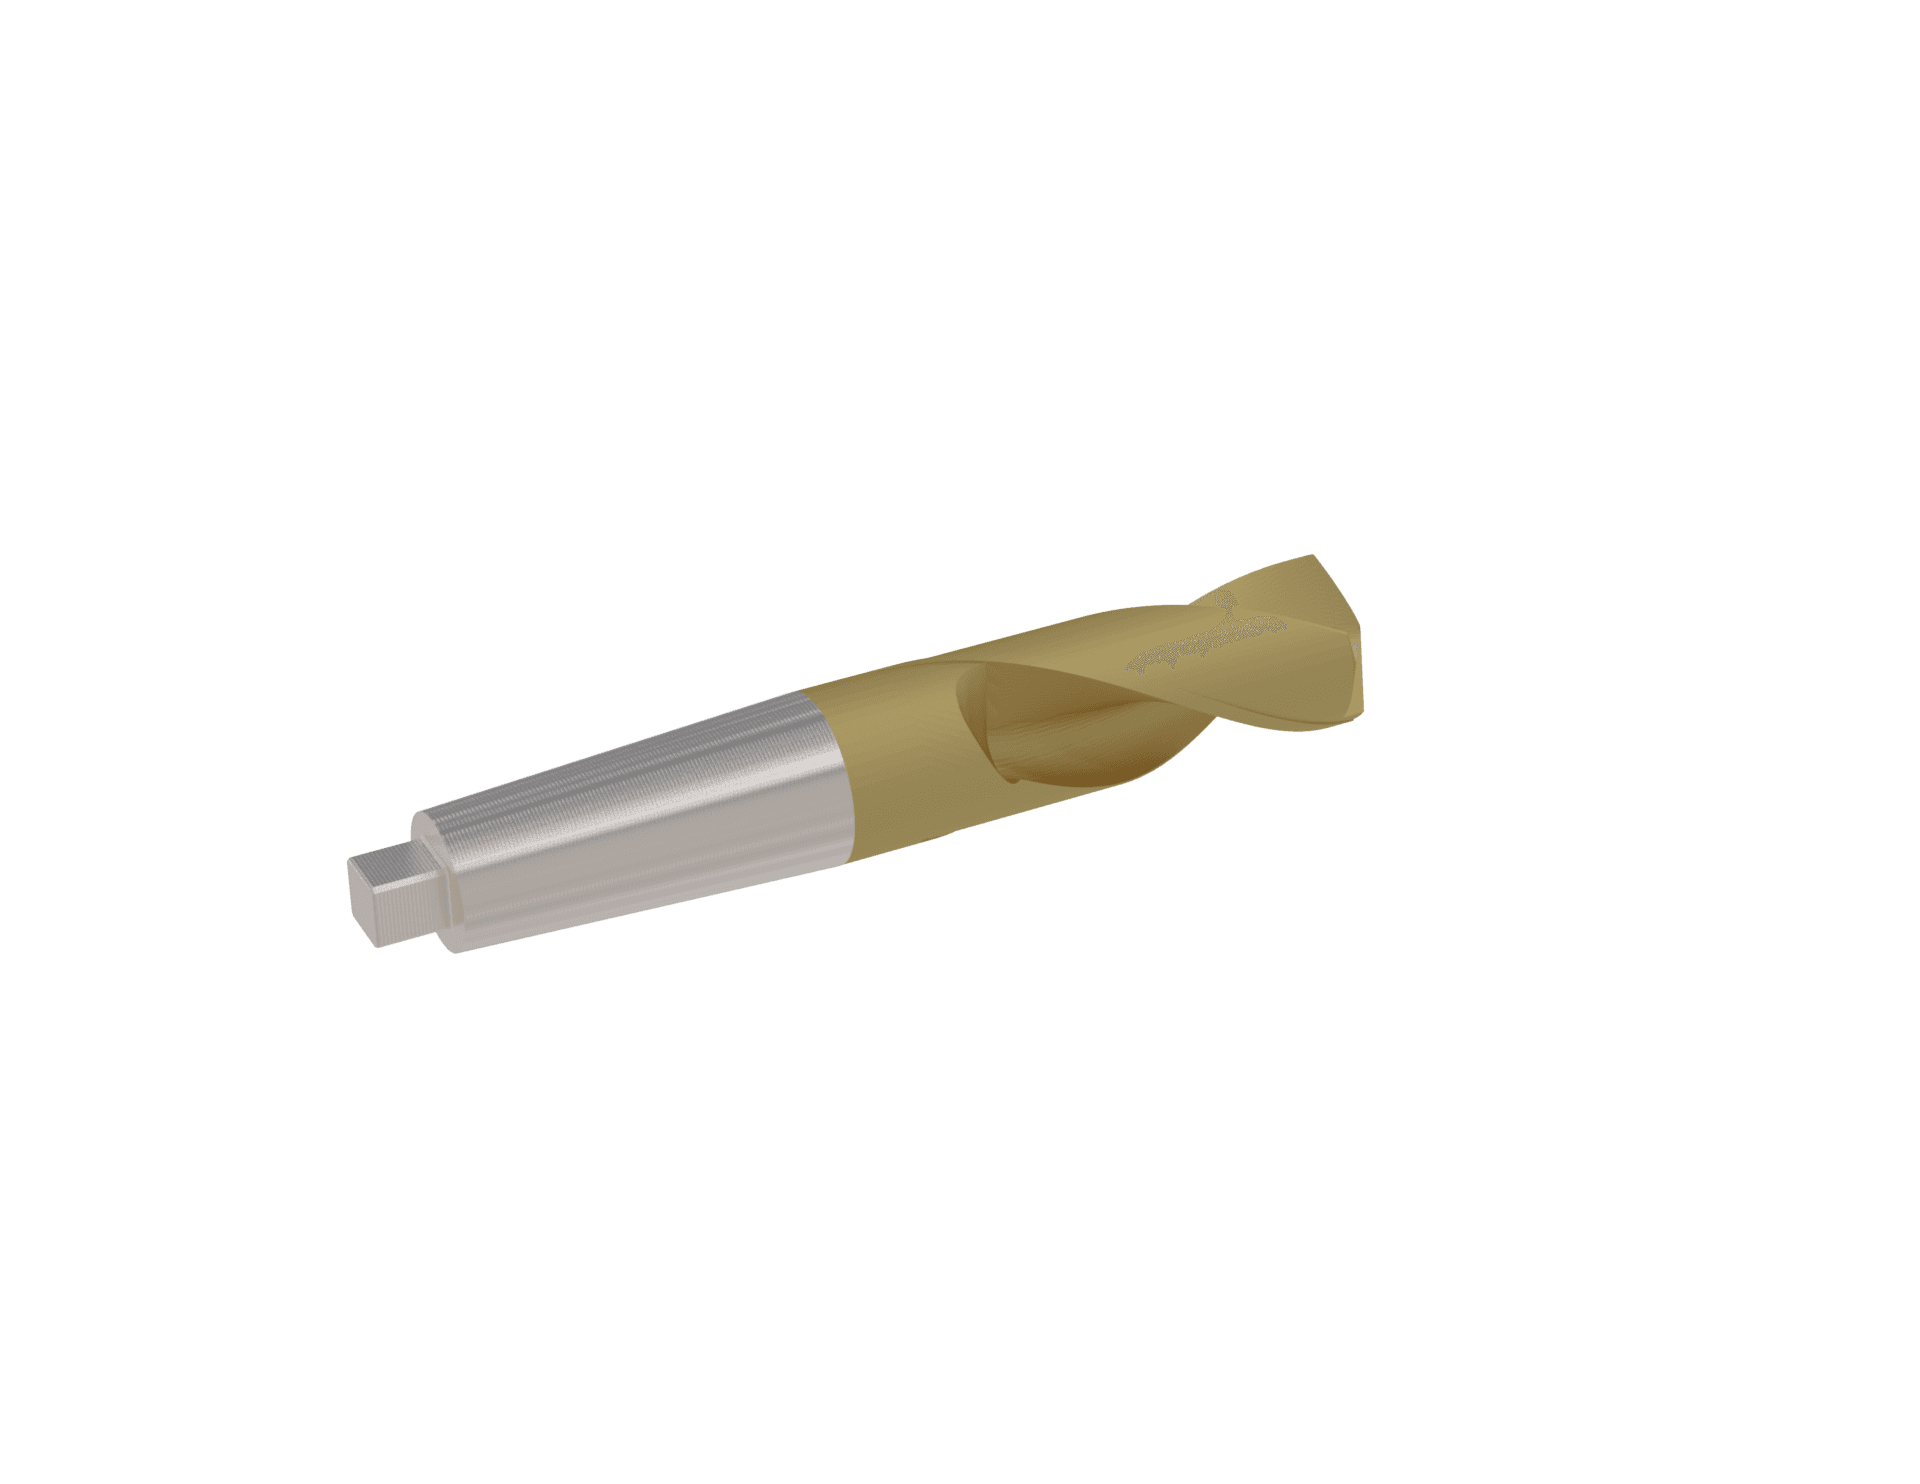

Ein flacherer Spitzenwinkel, wie z. B. 140°, reduziert die Gratbildung am Austritt und erzeugt kürzere Späne, was ihn für zähe Legierungen und automatisierte CNC-Bearbeitung geeignet macht. Ein spitzerer Spitzenwinkel durchdringt weiche Werkstoffe leicht, kann jedoch Austrittsgrate verursachen.
Kundenspezifische Bohrer können Operationen wie Stufenbohren, Anfasen und Flachsenken in einem einzigen Arbeitsschritt kombinieren, wodurch Werkzeugwechselzeiten und Zykluskosten pro Teil reduziert werden.
Ja. Bauron fertigt maßgeschneiderte Stufenbohrer, Tiefbohrer mit erweiterter Reichweite, spezialisierte Innenkühlung-Werkzeuge und Bohrer mit Sonderdurchmessern nach technischen CAD-Dateien.
Innere Kühlmittelkanäle liefern Hochdruck-Kühlmittel direkt an die Querschneide, senken die Temperaturen in der Schnittzone und spülen Späne durch die Nuten nach oben, um Spanpackung in tiefen Bohrungen zu verhindern.
Suchen Sie kundenspezifische CNC-Bohrer, Stufenbohrergeometrien oder Hochvorschub-Bohrlösungen für Ihre Fertigungslinie? Konsultieren Sie einen Bauron Anwendungsingenieur.
Bauron arbeitet mit Herstellern zusammen, um Werkzeuggeometrie, Substrat, Beschichtung, Reichweite, Maschinenbedingungen und Fertigungsanforderungen für Standard- und Sonder-CNC-Werkzeuge zu prüfen.
Ihre Anforderungen einreichen