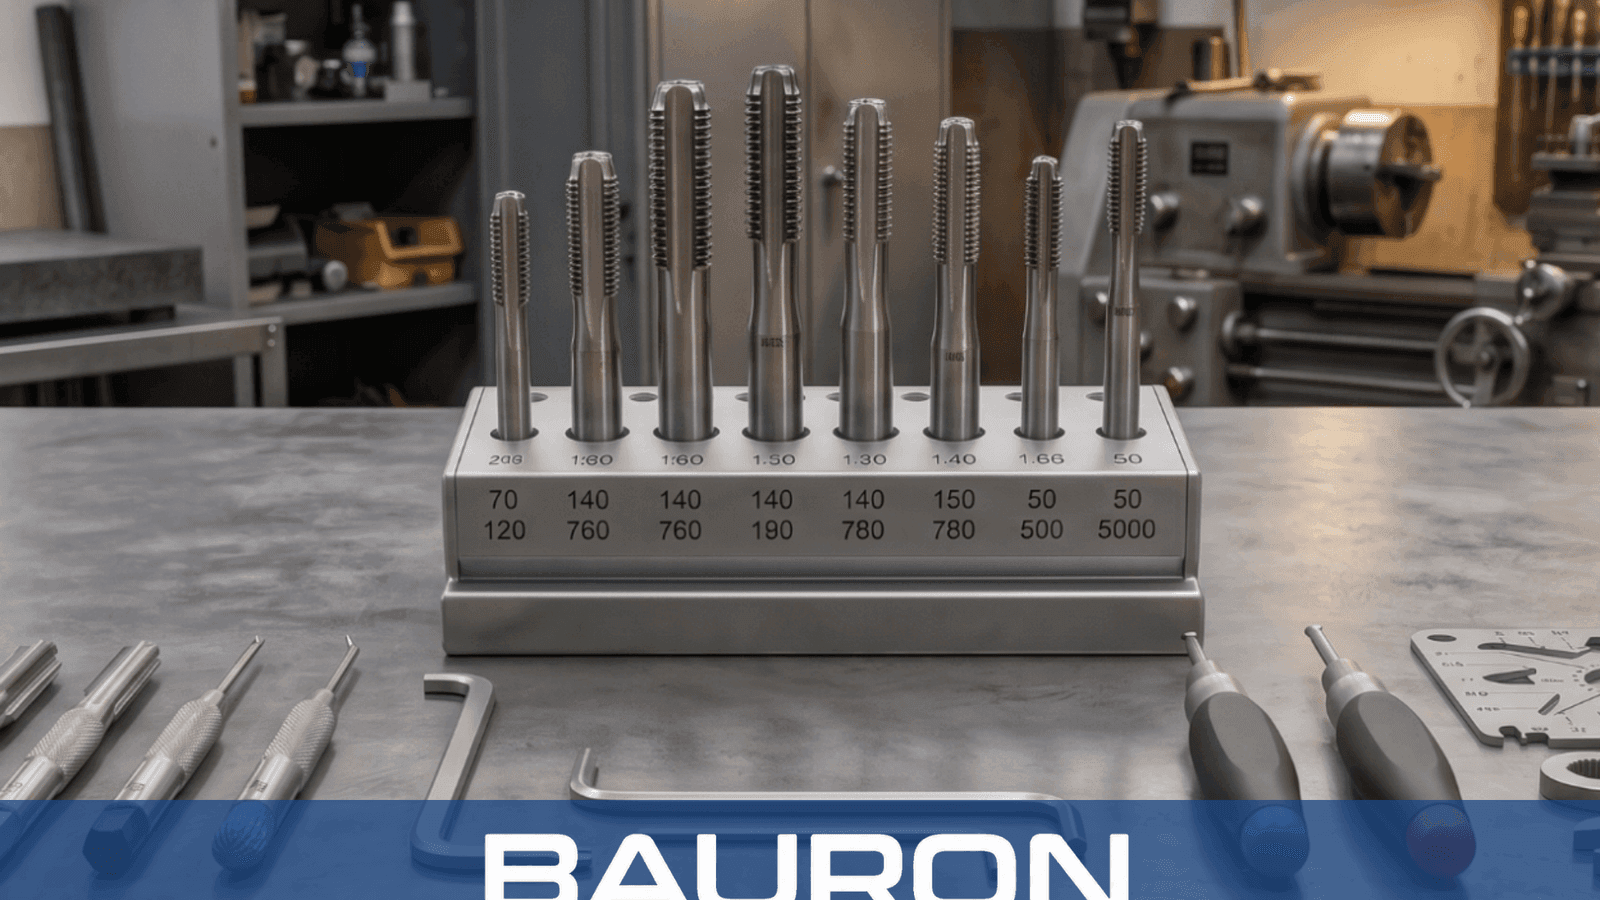
Kernbohren
Die führende Bohrspitze erzeugt den vom integrierten Gewindeschneidabschnitt benötigten Vorbohrungsdurchmesser.


Kombinations-Maschinengewindebohrer vereinen Kernbohren, Innengewindeschneiden und Eingangsanfasen auf einem Werkzeugkörper. Sie sind für kontrollierte Durchgangsbohrungsoperationen vorgesehen, bei denen die Bohrspitze das Werkstück durchdringen kann, bevor der volle Gewindeschneidabschnitt eingreift.
Die führende Bohrspitze erzeugt den vom integrierten Gewindeschneidabschnitt benötigten Vorbohrungsdurchmesser.
Beim Vorschub des Werkzeugs folgt der Gewindeschneidabschnitt der Vorbohrung und erzeugt das Innengewinde.
Eine integrierte Stufe oder Fase kann die Bohrungseintrittskante im Rahmen des Zyklus entgraten und anfasen.
Ein synchronisierter Gewindeschneidzyklus kehrt Drehrichtung und Vorschub um, um den Gewindeabschnitt nach Erreichen der programmierten Tiefe zurückzuziehen.

Die Kombination von Bohren, Gewindeschneiden und Eingangsbearbeitung kann die Zykluszeit bei geeigneten Durchgangsbohrungsteilen verkürzen.
Ein Werkzeug kann Magazinplätze sparen und die nicht-schneidende Werkzeugwechselzeit reduzieren.
Die integrierten Bohr- und Gewindeschneidabschnitte unterstützen eine konsistente Bohrung-zu-Gewinde-Ausrichtung bei steifer, rundlaufarmer Aufspannung.
Der Bohr-zu-Gewindeschneid-Abstand ist so ausgelegt, dass die Vorbohrung durchbrechen kann, bevor der volle Gewindeschneidabschnitt eingreift.
Anwendungsspezifische Beschichtungen können Reibung und Verschleiß beim kombinierten Bohren und Gewindeschneiden reduzieren.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | #4 bis 1/2"; metrisch M3 bis M12 in ausgewählten Konfigurationen |
| Gewindeformen | UNC, UNF, metrisch und kundenspezifische Steigungen |
| Spannutgeometrie | Schälanschnitt oder kurze Spiralnut |
| Schafttyp | Zylindrisch, 1/4"-Sechskant oder Maschinenschaft |
| Bearbeitungsart | Durchgangsbohrung bohren, Gewinde schneiden und Eingang anfasen |
| Materialstärke | Allgemeine Startvorgabe: nicht größer als der Gewindenenn-Durchmesser; anhand der genauen Werkzeuggeometrie überprüfen |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Baustahl, Aluminium, Messing und kompatible Kunststoffe. | Schlagzähigkeit unterstützt allgemeines Bohren und Gewindeschneiden, wenn sich die Schnittbelastung entlang des Werkzeugs ändert. |
| Kobalt (HSS-Co) | Edelstahl und höherfeste Legierungen. | Verbesserte Warmhärte hilft, Schneidkantenversagen bei zäheren Werkstoffen zu widerstehen. |
| TiN / TiAlN-Beschichtung | Produktionsbohren und -gewindeschneiden in kompatiblen Werkstoffen. | Eine geeignete Beschichtung kann Reibung reduzieren, Fressen begrenzen und die Verschleißfestigkeit verbessern. |
Bohrspitze und Gewindeschneidabschnitt unterliegen unterschiedlichen Schnittbedingungen, daher müssen Substrat, Beschichtung, Kühlschmierstoff, Werkstückdicke und synchronisierte Maschinenparameter gemeinsam bewertet werden.
Nutzen schnelle Positionierung und synchronisierte Spindelsteuerung für konsolidierte Bohrzyklen.
Führen starre Gewindeschneidprogramme aus, die Kernbohren und Gewindeschneiden mit einem Werkzeug kombinieren.
Integrieren Kombinationswerkzeuge in dedizierte Mehrspindel- oder Transferlinienproduktion.

Bohrt und schneidet Durchgangsgewinde in kompatiblen Elektrogehäusen, Paneelen und Rahmen.
Reduziert Werkzeugwechsel bei wiederholter Halterungs- und Gehäuseproduktion.
Kombiniert Operationen auf CNC-Bohr-/Gewindeschneidmaschinen, wenn die Werkzeugspitze Freiraum jenseits des Werkstücks hat.
Spart Werkzeugmagazinplätze durch Ersatz separater Bohr-, Gewindeschneid- und Faswerkzeuge bei geeigneten Teilen.
Typische Kombinations-Bohr-Gewindebohrer-Geometrien sind für Durchgangsbohrungen vorgesehen, da die Bohrspitze das Material durchdringen muss, bevor der Gewindeschneidabschnitt das Gewinde fertigstellt. Eine Sacklochanwendung erfordert ein speziell konstruiertes Werkzeug und verifizierten Freiraum.
Eine gängige Startvorgabe begrenzt die Dicke auf etwa den Gewindenenn-Durchmesser, jedoch wird die tatsächliche Grenze durch Bohrspitzenlänge, Bohr-zu-Gewinde-Abstand, Anschnittlänge, Durchbruchfreiraum und das Werkstückmaterial bestimmt.
Die Maschine muss kontrolliertes Bohren und synchronisiertes Gewindeschneiden mit Drehrichtungsumkehr unterstützen. Programmieren Sie Vorschub, Drehzahl, Übergangstiefe und Rückzug gemäß Werkzeugherstellerdaten und der exakten Gewindesteigung.
Ein Standard-Gewindebohrer benötigt eine separat gebohrte Vorbohrung und wird möglicherweise von einem Faswerkzeug gefolgt. Ein Kombinationswerkzeug kann diese Operationen konsolidieren, wobei die tatsächliche Zykluszeitreduzierung von Bauteilgeometrie, Maschinenbeschleunigung und bestehender Werkzeugwechselzeit abhängt.
Bauron kann Sondersteigungen, Bohrspitzenlängen, Gewindeschneid-zu-Bohr-Abstände, Stufenfasen, Schäfte, Substrate und Beschichtungen für eine spezifische Durchgangsbohrungsanwendung prüfen.
Bauron bietet Konstruktions- und Ingenieurunterstützung für Bohrspitzengeometrie, Bohr-zu-Gewinde-Abstände, Gewindesteigungen, Fasenstufen, Schäfte, Substrate und Beschichtungen. Teilen Sie den Bauteilquerschnitt und den Maschinenzyklus für eine technische Prüfung mit.
Engineering kontaktieren