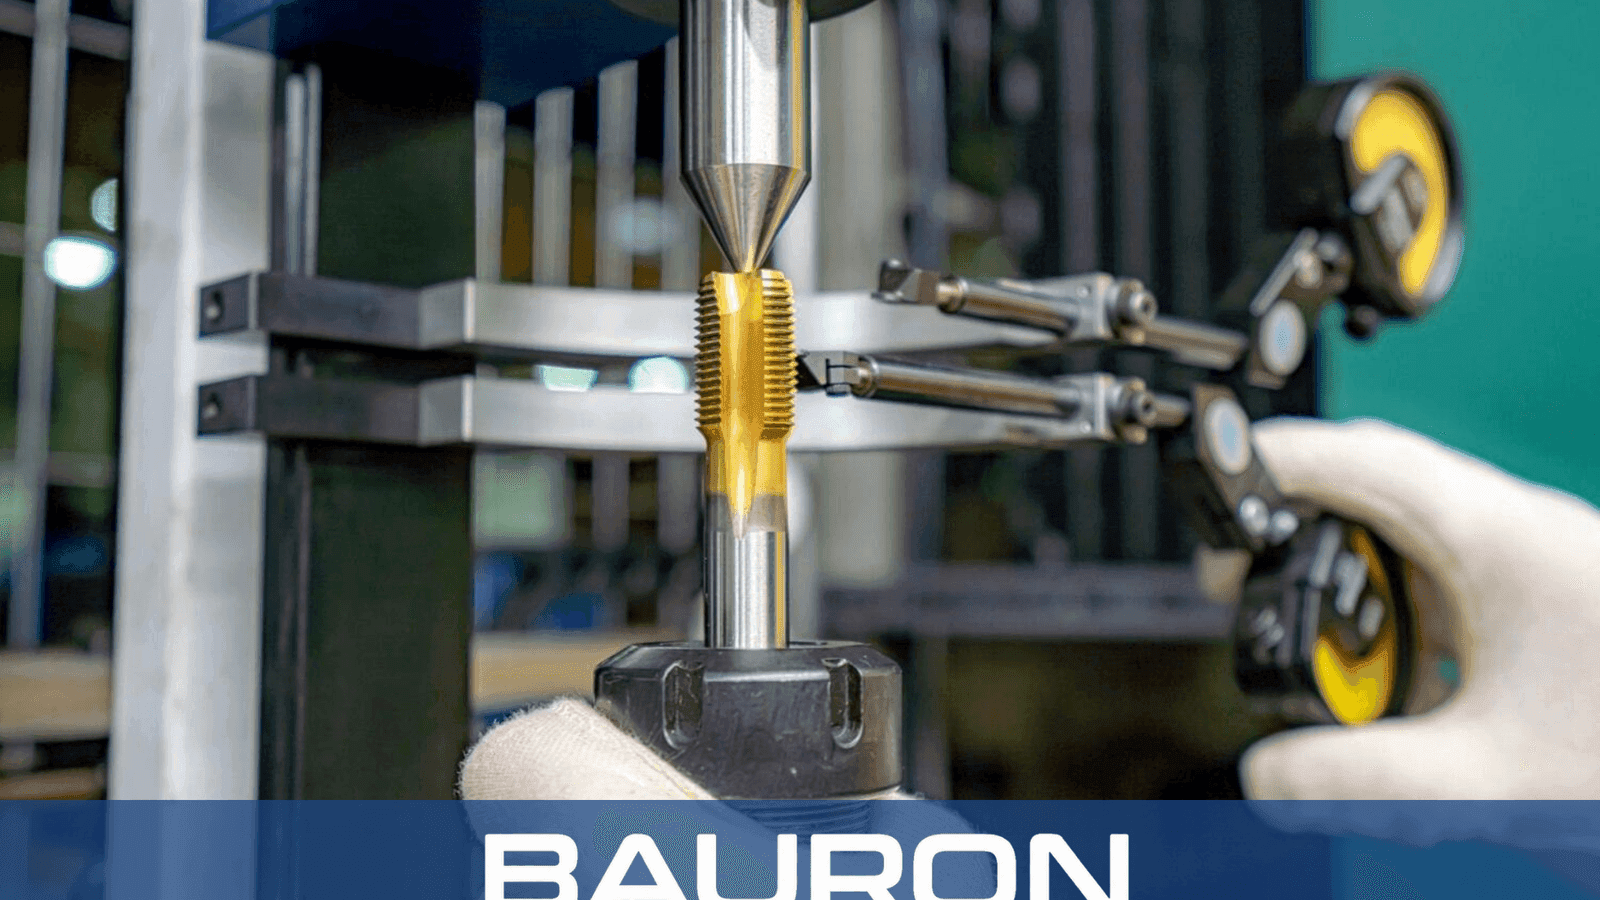
Vorwärts-Spanförderung
Die winklige Schneidkante leitet Späne vor dem Gewindebohrer und in Richtung Durchgangsbohrungsausgang.


Schälanschnitt-Gewindebohrer sind Innengewindeschneidwerkzeuge, die primär für Durchgangsbohrungen konzipiert sind. Die winklige Schneidgeometrie am Anschnitt schert Material ab und drückt Späne durch den Bohrungsausgang nach vorne, anstatt sie entlang des Nutkörpers zurückzuziehen.
Die winklige Schneidkante leitet Späne vor dem Gewindebohrer und in Richtung Durchgangsbohrungsausgang.
Flache Nuten hinter der Spitze bewahren einen relativ dicken Kern für Torsionssteifigkeit.
Die Spitzengeometrie unterstützt kontrolliertes Schneiden duktiler Werkstoffe in synchronisierten Maschinenzyklen.
Die Vorwärtsabfuhr hält Späne von den fertigen Gewindegängen hinter der Schneidzone fern.

Die Spitze leitet Späne durch die gegenüberliegende Seite einer Durchgangsbohrung und reduziert Spanansammlungen in den Nuten.
Flache Nuten bewahren mehr Kernmaterial als tiefe Spiralnuten und verbessern die Torsionssteifigkeit.
Kernsteifigkeit und Vorwärts-Spanfluss unterstützen effizientes Maschinengewindeschneiden unter geeigneten Bedingungen.
Die winklige Spitzengeometrie schert Material ab und leitet Späne vor dem Werkzeug weiter.
Flache Nuten ermöglichen den Zugang für anwendungsgerechte Schmierung oder Kühlung nahe der Schneidzone.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | #0 bis 2"+; metrisch M1,6 bis M50+ verfügbar |
| Anschnittprofil | Mittelschneider-Anschnitt; 3 bis 5 Gänge Standard |
| Gewindeformen | UNC, UNF, metrisch, NPT und kundenspezifische Steigungsprofile |
| Nutgeometrie | Winkliger Schälanschnitt mit flachen Geradenuten |
| Schafttyp | Standard-Vierkantantrieb oder zylindrischer Schaft |
| Toleranz | Präzisionsoptionen der Klassen GH und H |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS-E (Cobalt) | Edelstahl, Legierungsstahl und Titan. | Warmhärte unterstützt die Schneidkantenstabilität bei zähen, duktilen Werkstoffen. |
| Vollhartmetall | Hochharte Werkstoffe und stabile Produktionsanlagen. | Steifigkeit und Verschleißfestigkeit unterstützen kontinuierliches Maschinengewindeschneiden bei kontrollierter Ausrichtung. |
| TiN-/TiAlN-Beschichtung | Automatisiertes Durchgangsgewindeschneiden. | Erhöhte Oberflächenhärte und geringere Reibung können Schneidwärme und Aufschmierungen reduzieren. |
Cobalt HSS-E kombiniert Zähigkeit und Warmhärte, Vollhartmetall bietet zusätzliche Steifigkeit und Verschleißfestigkeit bei stabilen Aufspannungen, und TiN- oder TiAlN-Beschichtungen können die Reibung beim Produktions-Gewindeschneiden senken.
Führen synchronisierte Gewindeschneidzyklen für Durchgangsbohrungsbauteile aus.
Spannen Schälanschnitt-Gewindebohrer in axialen oder angetriebenen Werkzeugrevolvern für Durchgangsgewindeschneiden.
Führen wiederholte Gewindeschneidoperationen in der Verbindungselement- und Bauteilserienproduktion durch.

Schneidet Innengewinde in offene Bohrungen und schiebt dabei Späne durch das Werkstück.
Bearbeitet Werkstoffe wie Aluminium, Baustahl und Edelstahl, die Fließspäne bilden.
Läuft in synchronisierten Gewindeschneidzyklen auf Fräs- und Drehzentren, wenn Vorschub und Spindelbewegung synchronisiert sind.
Zöllige oder metrische Sätze bieten gängige Durchgangsgewindebohrer-Größen für Produktionseinrichtungen.
Schälanschnitt-Gewindebohrer schieben Späne nach vorne und sind primär für Durchgangsbohrungen vorgesehen. Spiralnut-Gewindebohrer ziehen Späne in Richtung Öffnung und werden üblicherweise für Sacklöcher gewählt.
Dies ist grundsätzlich ungeeignet, da die nach vorne gerichteten Späne sich am Bohrungsgrund ansammeln können. Verwenden Sie einen Spiralnut- oder anderen Sackloch-Gewindebohrer, der für den Werkstoff und den verfügbaren Spanraum ausgewählt wurde.
Ein zölliger oder metrischer Satz gibt dem Anwender eine standardisierte Auswahl von Durchgangsgewindebohrern und kann Werkzeugwechsel zwischen Aufträgen reduzieren.
Der Name bezieht sich auf ihre winklige Spitzengeometrie, die Späne durch das Werkstück vor dem Schneidwerkzeug nach vorne treibt.
Anwendungsspezifische Optionen können nicht-standardmäßige Steigungen, Spitzengeometrie, verlängerte Schäfte, Kühlmittelzufuhr, Substrate und Beschichtungen wie TiAlN oder TiCN umfassen.
Bauron bietet Konstruktions- und Ingenieursunterstützung für kundenspezifische Gewindeabmessungen, Spitzengeometrie, Schaftlänge, Kühlmittelzufuhr, Substrat- und Beschichtungsauswahl. Teilen Sie uns die Durchgangsbohrungsabmessungen, den Werkstückwerkstoff und die Zyklusanforderungen für eine technische Prüfung mit.
Engineering kontaktieren