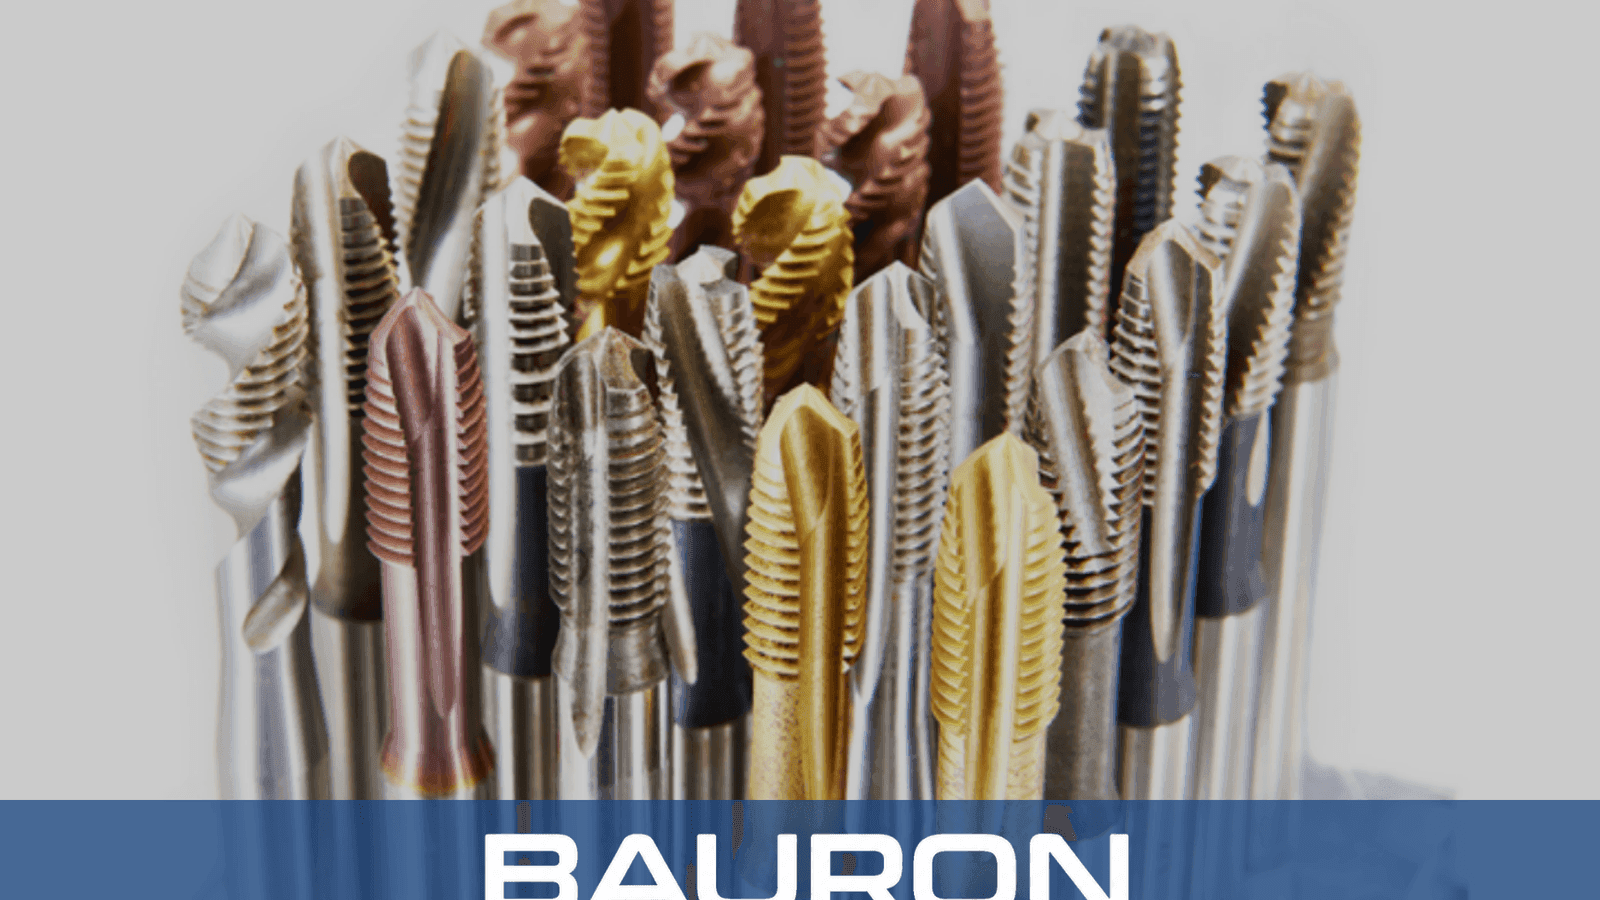
Wendelförmige Förderung
Schräg gestellte Nuten leiten kontinuierliche Späne nach oben, während der Gewindebohrer dreht und vorschiebt.


Spiralnut-Gewindebohrer sind Innengewindeschneidwerkzeuge, die primär für Sacklöcher konzipiert sind. Ihre durchgehenden Wendelnuten scheren Material ab und transportieren Späne zurück in Richtung Bohrungsöffnung, anstatt sie vor dem Werkzeug in die Bohrung hinein zu drücken.
Schräg gestellte Nuten leiten kontinuierliche Späne nach oben, während der Gewindebohrer dreht und vorschiebt.
Späne wandern in Richtung Öffnung, anstatt sich am Sacklochgrund anzusammeln.
Wendelförmige Schneidkanten schneiden duktile Werkstoffe und formen dabei das Innengewindeprofil.
Das Abführen der Späne aus der Bohrung bewahrt Freiraum unterhalb des Gewindebohrers für eine kontrollierte Gewindetiefe.

Wendelnuten fördern Späne aus Sacklöchern heraus und können die Spanverdichtung am Bohrungsgrund reduzieren.
Anwendungsspezifische Wendelformen unterstützen kontrollierte automatisierte Gewindeschneidzyklen.
Wendelkanten können saubere Gewindeoberflächen erzeugen, wenn Geometrie und Schnittbedingungen zum Werkstoff passen.
Die Drallwinkelauswahl balanciert Spantransport, Schneidkantenstabilität und Nutvolumen für den jeweiligen Werkstückwerkstoff.
Modifizierte Fertigschneider- und Mittelschneider-Anschnitte bieten unterschiedliche Abstufungen von Startführung und Sackloch-Gewindereichweite.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | #0 bis 2"+; metrisch M1,6 bis M50+ verfügbar |
| Drallwinkel | 15° flacher Drall bis 45°+ steiler Drall |
| Anschnittprofil | Modifizierter Fertigschneider, 2 bis 3 Gänge; oder Mittelschneider-Anschnitt, 3 bis 5 Gänge |
| Gewindeformen | UNC, UNF, metrisch, NPT und kundenspezifische Steigungsprofile |
| Schafttyp | Standard-Vierkantantrieb oder zylindrischer Schaft |
| Toleranz | Präzisionsoptionen der Klassen GH und H |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS-E (Cobalt) | Edelstahl, Legierungsstahl und Titan. | Warmhärte unterstützt die Schneidkantenstabilität bei zähen, duktilen Werkstoffen. |
| Vollhartmetall | Hochharte Werkstoffe und stabile Produktionsanlagen. | Steifigkeit und Verschleißfestigkeit unterstützen Hochgeschwindigkeits-Maschinengewindeschneiden bei kontrollierter Ausrichtung. |
| TiAlN-/CrN-Beschichtung | Edelstahl, ausgewählte Aluminiumanwendungen und Trocken- oder Minimalmengenschmierungsprozesse. | Geringere Reibung kann Materialaufbauten reduzieren, abhängig von der Beschichtungs-Werkstoff-Kompatibilität. |
Cobalt HSS-E kombiniert Zähigkeit und Warmhärte, Vollhartmetall bietet zusätzliche Steifigkeit und Verschleißfestigkeit bei stabilen Aufspannungen, und TiAlN- oder CrN-Beschichtungen können die Reibung senken, wenn sie zum Werkstoff passen.
Nutzen synchronisierte Gewindeschneidzyklen und kontrollierte Spanabfuhr für Sacklochgewinde.
Montieren Gewindebohrer in angetriebenen Werkzeugen oder axialen Revolvern zum Sackloch-Gewindeschneiden an Drehteilen.
Bieten reproduzierbare Vorwärts- und Rückwärtsbewegung in dedizierten Produktionsanlagen.

Schneidet Innengewinde in nicht-durchgehende Bohrungen und leitet dabei Späne in Richtung Öffnung.
Bearbeitet Werkstoffe wie Edelstahl, Aluminium und Baustahl, die zur Bildung von Fließspänen neigen.
Anwendungsangepasste Geometrie kann Querbohrungen oder Nuten in Sacklöchern mit reduziertem Spanstau überwinden.
Integriert sich in synchronisierte Maschinengewindeschneidzyklen, bei denen Geschwindigkeit, Vorschub, Kühlung und Umkehrbewegung kontrolliert werden.
Wählen Sie die Spiralnut-Geometrie für Sacklöcher, da sie Späne in Richtung Öffnung fördert. Schälanschnitt-Gewindebohrer schieben Späne vorwärts und sind primär für Durchgangsbohrungen vorgesehen.
Höhere Drallwinkel von 40° bis 45° können die Abfuhr langer Späne aus weicheren duktilen Werkstoffen unterstützen. Niedrigere Winkel von 15° bis 30° bieten eine stärkere Schneidkante für zähere Werkstoffe. Bestätigen Sie die Auswahl anhand der spezifischen Legierung und des Prozesses.
Manueller Einsatz ist in einigen Fällen möglich, jedoch generell weniger geeignet als Maschinenkontrolle, da die tiefen Nuten den Kernquerschnitt reduzieren und manuelle Ausrichtung Seitenbelastung einbringen kann.
Mögliche Ursachen sind unzureichendes Nutvolumen, ein ungeeigneter Drallwinkel, mangelhafte Schmierung oder Kühlmittelzufuhr, eine zu kleine Vorbohrung, übermäßige Tiefe oder Spanstau.
Anwendungsspezifische Optionen können kundenspezifische Drallwinkel, Steigungen, Anschnitte, Innenkühlung, Schaftabmessungen, Substrate und Beschichtungen umfassen.
Bauron bietet Konstruktions- und Ingenieursunterstützung für kundenspezifische Gewindegeometrie, Drallwinkel, Nutkapazität, Kühlmittelzufuhr, Substrat- und Beschichtungsauswahl. Teilen Sie uns die Sackloch-Abmessungen, den Werkstückwerkstoff und die Zyklusanforderungen für eine technische Prüfung mit.
Engineering kontaktieren