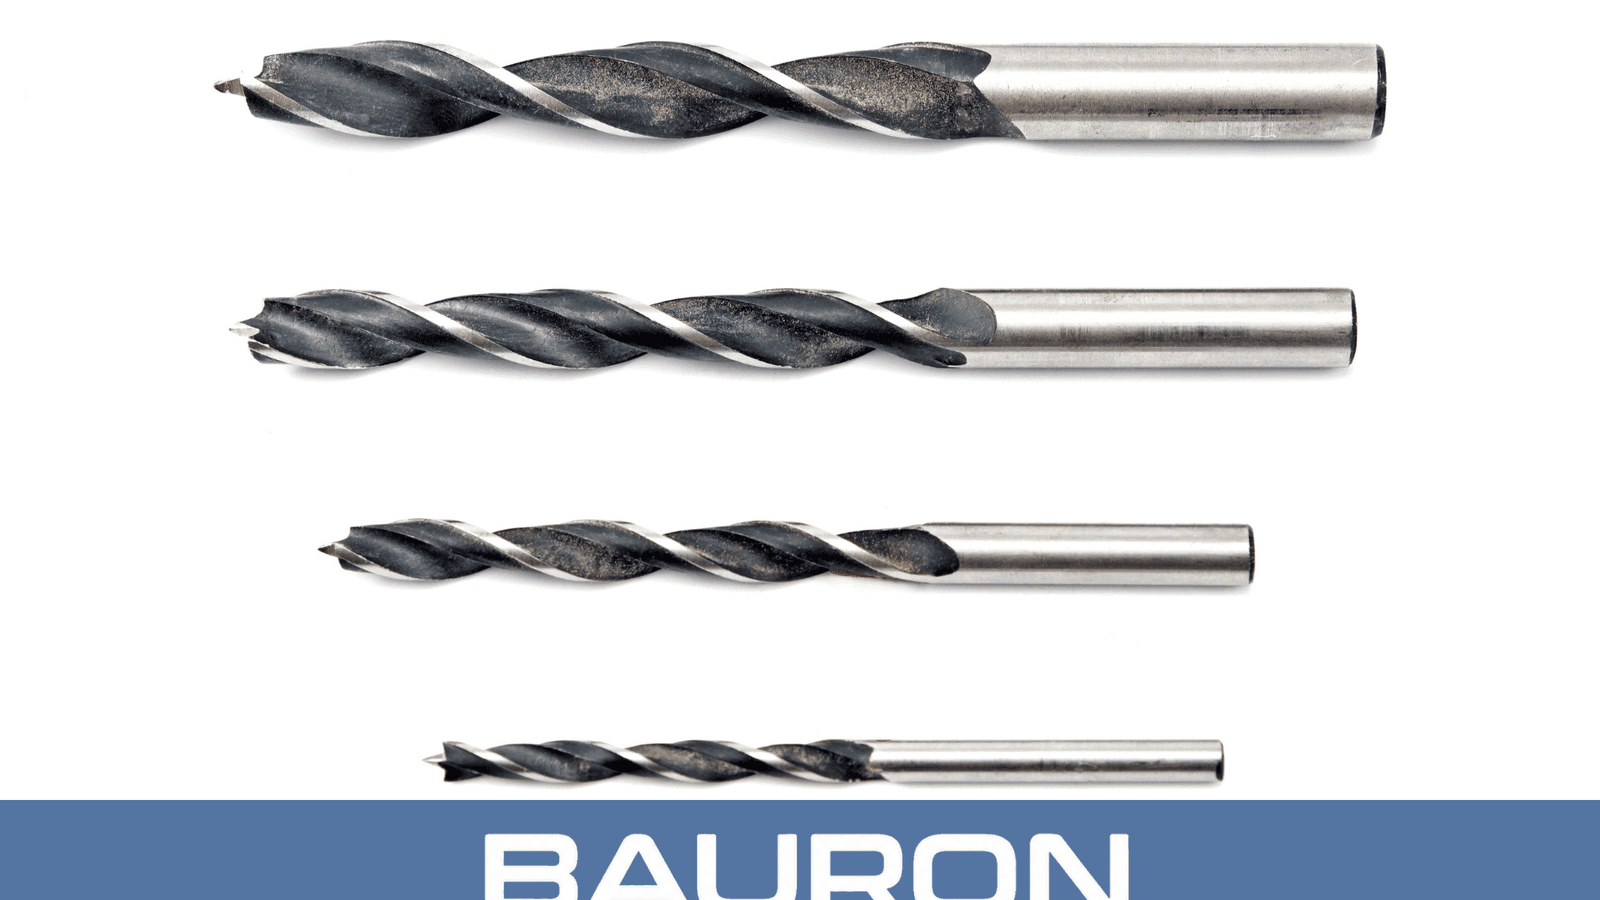
Erster Eingriff
Eine Standard-118-Grad- oder Kreuzanschliff-Spitze greift in das Material, um den Schnitt zu beginnen.


Spiralbohrer in Standardlänge (Jobber-Länge) sind weit verbreitete Bohrwerkzeuge. Mit einer Nutenlänge von typischerweise dem 9- bis 14-fachen des Werkzeugdurchmessers bietet ein Spiralbohrer in Standardlänge ein ausgewogenes Verhältnis von Reichweite und struktureller Steifigkeit.
Eine Standard-118-Grad- oder Kreuzanschliff-Spitze greift in das Material, um den Schnitt zu beginnen.
Zwei Schneidlippen schneiden durch Holz, Metall oder Kunststoff während sich das Werkzeug dreht.
Spiralnuten fördern Späne und Rückstände nach oben aus dem Hohlraum.
Das Werkzeug behält eine gerade Bahn bei und erzeugt eine saubere, gleichmäßige Bohrung.

Das Längen-Durchmesser-Verhältnis bietet eine ausgewogene Balance zwischen Reichweite und Steifigkeit für universelle Bohrarbeiten.
Ein 135-Grad-Kreuzanschliff verhindert ein Verlaufen auf glatten Metalloberflächen.
Standard-Zylindrischäfte passen in Handbohrmaschinen und Bohrständer.
Dickere Stege als bei Überlängenbohrern minimieren das Bruchrisiko unter Seitendruck.
Standard-Spiralnuten fördern Späne bei unterschiedlichen Materialdichten ab.
Breite Material- und Maschinenkompatibilität unterstützt einen wirtschaftlichen Universaleinsatz.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/64" bis 1" (Standard-, metrische, Draht- und Buchstabengrößen) |
| Spitzenwinkel | 118° (Standard) oder 135° (Kreuzanschliff) |
| Nutentyp | Standard-Spirale (Rechtsschnitt) |
| Schafttyp | Zylindrisch |
| Nutenlängenverhältnis | Ungefähr 9x bis 14x Bohrerdurchmesser |
| Bearbeitungstyp | Universelle Bohrbearbeitung |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Holz, Kunststoff und Baustahl. | Ein vielseitiges und wirtschaftliches Material für tägliche Spiralbohrer in Standardlänge. |
| Kobalt (HSS-Co) | Edelstahl und härtere Legierungen. | Widersteht hoher Hitze beim kontinuierlichen Bohren in zähen Metallen. |
| TiN-Beschichtung (Titannitrid) | Hochvolumige Produktion und repetitive Aufgaben. | Reduziert die Reibung, erhöht die Oberflächenhärte und verlängert die Werkzeuglebensdauer. |
HSS unterstützt allgemeine Arbeiten in Holz, Kunststoff und Baustahl; Kobalt-HSS bietet zusätzliche Hitzebeständigkeit für härtere Legierungen; und TiN-Beschichtung reduziert die Reibung bei repetitiver Produktion.
Unterstützen Vor-Ort-Bohrarbeiten für Auftragnehmer und Mechaniker.
Bieten stabile vertikale Kontrolle für akkurate, wiederholbare Bohrungserstellung in Werkstätten.
Verwenden Standardbohrer als Universalwerkzeuge für automatisiertes Hochgeschwindigkeitsbohren.

Bohrt Durchgangsbohrungen für Schrauben und Befestigungselemente in Baustahl- und Aluminiumkonstruktionen.
Fungiert als universeller Bohrer für saubere Bohrungen im Möbelbau und Bauholz.
Bietet tägliche Bohrungserstellung für Gebäudeinstandhaltung und Kfz-Reparaturen.
Bohrt durch Acryl und PVC bei kontrollierter Wärmeentwicklung.
"Jobber-Länge" bezeichnet das Verhältnis von Nutenlänge zu Bohrerdurchmesser. Die Nut ist im Allgemeinen das 9- bis 14-fache des Durchmessers und balanciert Bohrtiefe und strukturelle Steifigkeit.
Ein 118-Grad-Spitzenwinkel eignet sich für weichere Materialien wie Holz, Kunststoff und Aluminium. Ein flacherer 135-Grad-Kreuzanschliff greift besser in härtere Materialien wie Edelstahl und verhindert ein Verlaufen des Bohrers.
Standard-HSS-Spiralbohrer können in gehärtetem Stahl schnell abstumpfen oder überhitzen. Kobalt-HSS- oder Vollhartmetall-Varianten widerstehen der beim Bohren zäher Legierungen erzeugten Hitze besser.
Moderne Verbesserungen umfassen metallurgische Behandlungen, mikroskopisches Schneidkantenhonen und im Vakuum aufgebrachte Beschichtungen wie TiN oder TiAlN, die Reibung reduzieren und die Hitzebeständigkeit erhöhen.
Kleine Durchmesser erfordern in der Regel keine Pilotbohrung, insbesondere mit 135-Grad-Kreuzanschliff. Für Durchmesser über ca. 3/8 Zoll reduziert eine Pilotbohrung die Vorschubkraft und hilft, die endgültige Bohrung zu zentrieren.
Bauron bietet Konstruktions- und Ingenieursupport für anwendungsspezifische Werkzeuganforderungen. Teilen Sie uns Geometrie, Material, Beschichtungsanforderungen und Bearbeitungsherausforderung zur technischen Prüfung mit.
Engineering kontaktieren