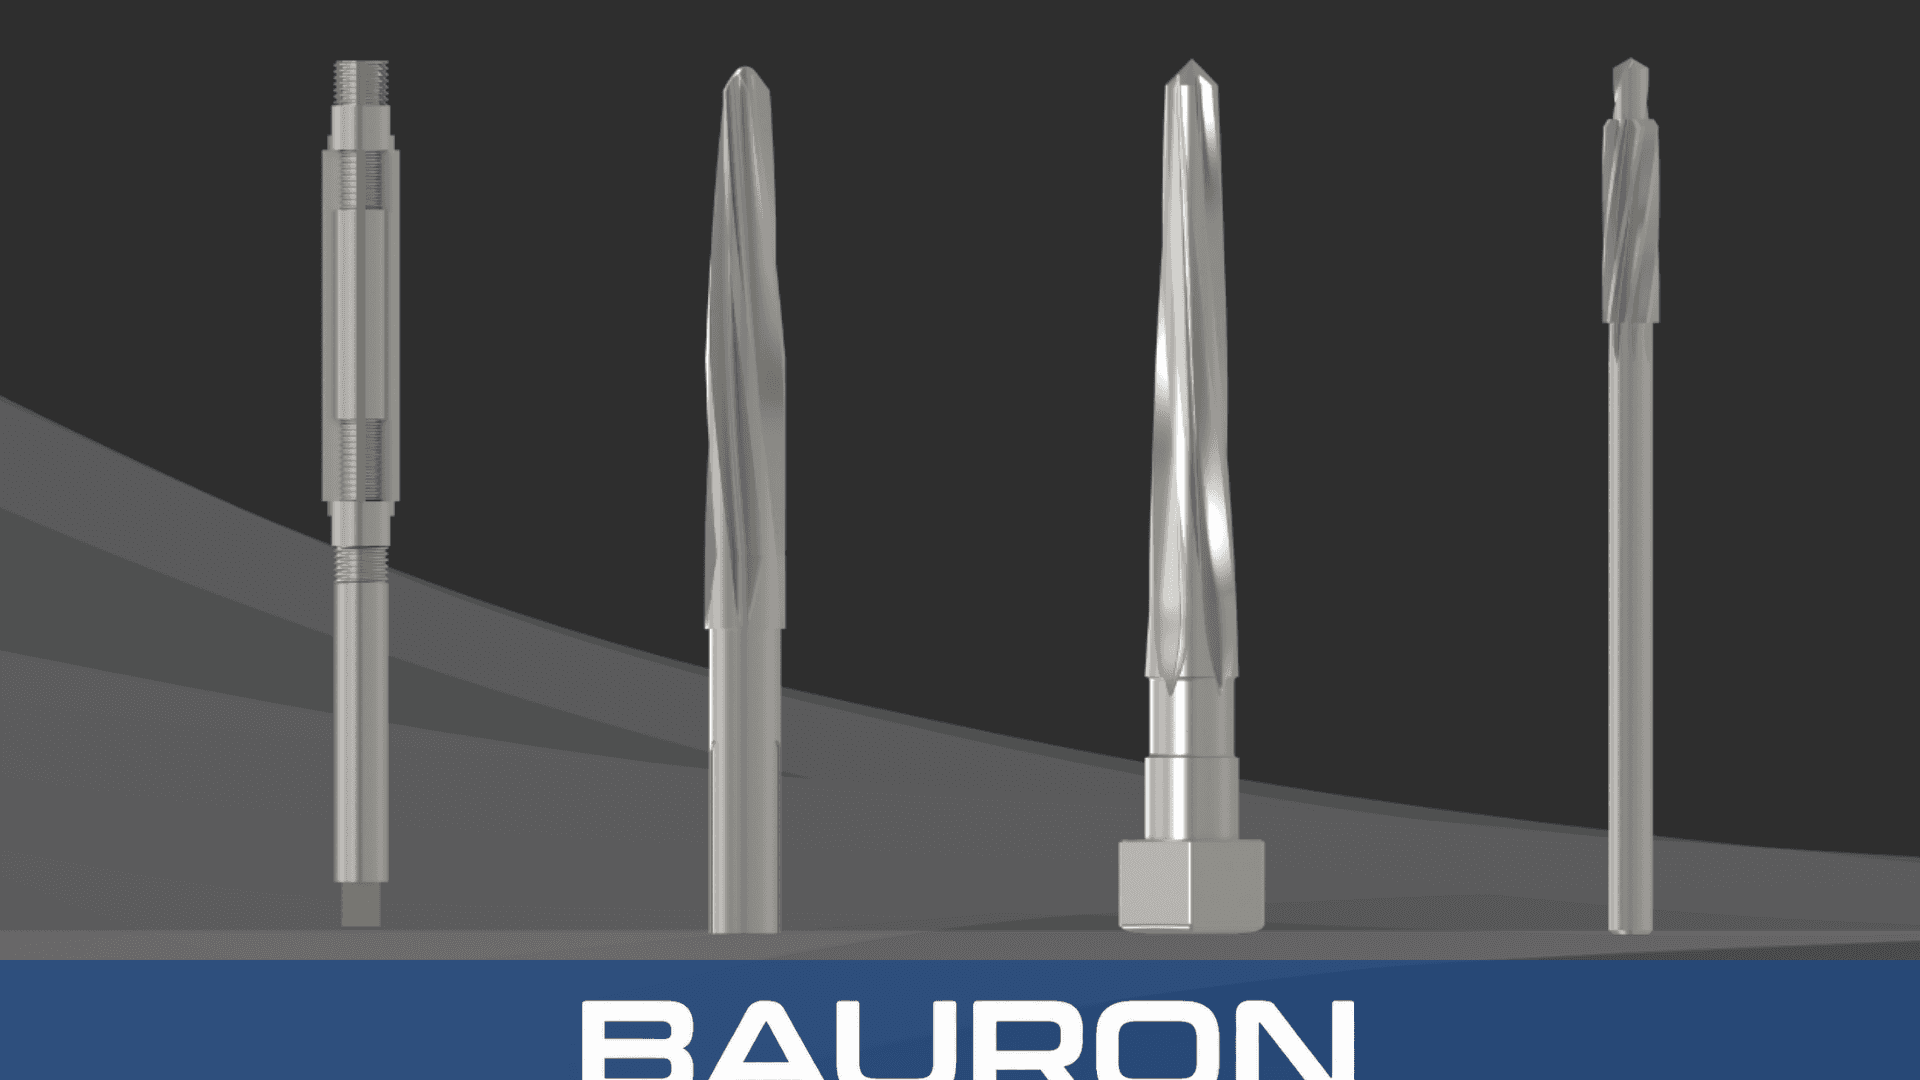
Schneidenerweiterung
Durch Drehen der Gewindemuttern wird ein konischer Keilmechanismus bewegt und die Schneiden nach außen verschoben.


Verstellbare Reibahlen sind Fertigbearbeitungswerkzeuge, die zum Erreichen präziser, nicht standardisierter Bohrungsdurchmesser eingesetzt werden. Ihre erweiterbaren Schneiden ermöglichen es Zerspanern, individuelle Maße und Reparaturarbeiten abzudecken, ohne für jeden Durchmesser ein separates Werkzeug mit fester Größe zu benötigen.
Durch Drehen der Gewindemuttern wird ein konischer Keilmechanismus bewegt und die Schneiden nach außen verschoben.
Die Schneiden werden nach Einstellung des gewünschten Schnittdurchmessers in ihrer Position arretiert.
Beim Drehen der verstellbaren Handreibahle tragen mehrere Schneidkanten progressiv Material von der Bohrungswand ab.
Gerade oder spiralförmige Nuten leiten Späne von den Schneidkanten weg und unterstützen eine präzise Oberflächengüte.

Ermöglichen eine stufenlose Durchmesseranpassung und können die Anzahl der benötigten Festmaßwerkzeuge reduzieren.
Sichern die Schneiden nach der Einstellung, um Maßabweichungen während des Einsatzes zu begrenzen.
Bietet sicheren Halt in manuellen Windeisen.
Verteilen die Schnittkräfte auf mehrere Schneidkanten und unterstützen eine glatte Oberfläche.
Ermöglichen den Wechsel verschlissener Schneiden, sofern das gewählte Werkzeugdesign einen Schneidenwechsel unterstützt.
Unterstützen eine exakte Endmaßbearbeitung der Bohrung bei korrekter Einstellung und Anwendung des Werkzeugs.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/4" bis 3-11/32", je nach Modell |
| Erweiterungsbereich | Bis zu 1/16" pro Werkzeug |
| Schafttyp | Vierkant für manuellen Windeisenbetrieb |
| Nutentyp | Gerade oder spiralförmig |
| Anzahl der Schneiden | 4 bis 8, je nach Werkzeuggröße |
| Verfügbares Format | Einzelwerkzeug oder komplettes verstellbares Reibahlen-Set |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Allgemeine Bearbeitung von Aluminium und Baustahl. | Bietet ein ausgewogenes Verhältnis von Zähigkeit und Wirtschaftlichkeit für den Standardeinsatz. |
| Kobaltstahl (HSS-Co) | Härtere Werkstoffe wie Edelstahl und Titan. | Bietet höhere Hitzebeständigkeit und Schneidhaltigkeit als Standard-HSS. |
| Titannitrid (TiN) | Anwendungen, die zusätzlichen Schutz gegen Reibung und abrasiven Verschleiß erfordern. | Kann Reibung und Verschleiß reduzieren und unterstützt einen glatteren Schnitt. |
HSS bietet eine zähe Allzweckoption, Kobaltstahl fügt Hitzebeständigkeit für härtere Werkstoffe hinzu, und TiN-Beschichtung kann Reibung und Verschleiß reduzieren.
Fassen den Vierkantschaft für handgeführtes Reiben.
Ermöglichen sorgfältige Fertigbearbeitung bei niedriger Drehzahl vom Reitstock an rotierenden zylindrischen Werkstücken.
Bieten vertikale Ausrichtung für manuellen Vorschub bei ausgeschalteter Spindel.

Erweitert Bohrungen schrittweise, um eine Presspassung für rotierende Baugruppen herzustellen.
Passt verschlissene Bohrungen an, um bei der Motorüberholung die vorgegebenen Spiele wiederherzustellen.
Erzeugt nicht standardisierte Bohrungsdurchmesser, wenn kein geeignetes Werkzeug mit fester Größe verfügbar ist.
Richtet unrunde Bohrungen in Schwermaschinen bei Feldreparaturen nach.
Eine verstellbare Handreibahle verwendet erweiterbare Schneiden für individuelle Durchmesser bei manueller Arbeit. Eine Festmaß-Maschinenreibahle hat einen massiven Körper und ist für die wiederholbare maschinelle Fertigbearbeitung bei einem festgelegten Maß vorgesehen.
Der angegebene Basisdurchmesserbereich beträgt 1/4" bis 3-11/32", mit überlappenden Werkzeugbereichen, die typischerweise bis zu 1/16" pro Werkzeug reichen. Die Verfügbarkeit variiert je nach Modell.
Kobaltstahl (HSS-Co) ist die empfohlene Option für zähe Werkstoffe wie Titan und Edelstahl, da er mehr Hitzebeständigkeit und Schneidhaltigkeit als Standard-HSS bietet.
Kundenspezifische Optionen können anwendungsspezifische Schneidengeometrien und Beschichtungen umfassen, wenn Standardmaße das erforderliche Profil nicht erfüllen.
Lösen Sie die untere Gewindemutter und ziehen Sie die obere Mutter gleichmäßig an, um die Schneiden entlang der konischen Schlitze zu bewegen. Überprüfen Sie den resultierenden Durchmesser vor dem Arretieren der Muttern mit einem Mikrometer.
Bauron bietet Konstruktions- und Ingenieursunterstützung für kundenspezifische Geometrien und spezialisierte Beschichtungen. Teilen Sie den Zieldurchmesser, das Bohrungsprofil, das Werkstückmaterial und die Bearbeitungsmethode für eine technische Prüfung mit.
Engineering kontaktieren