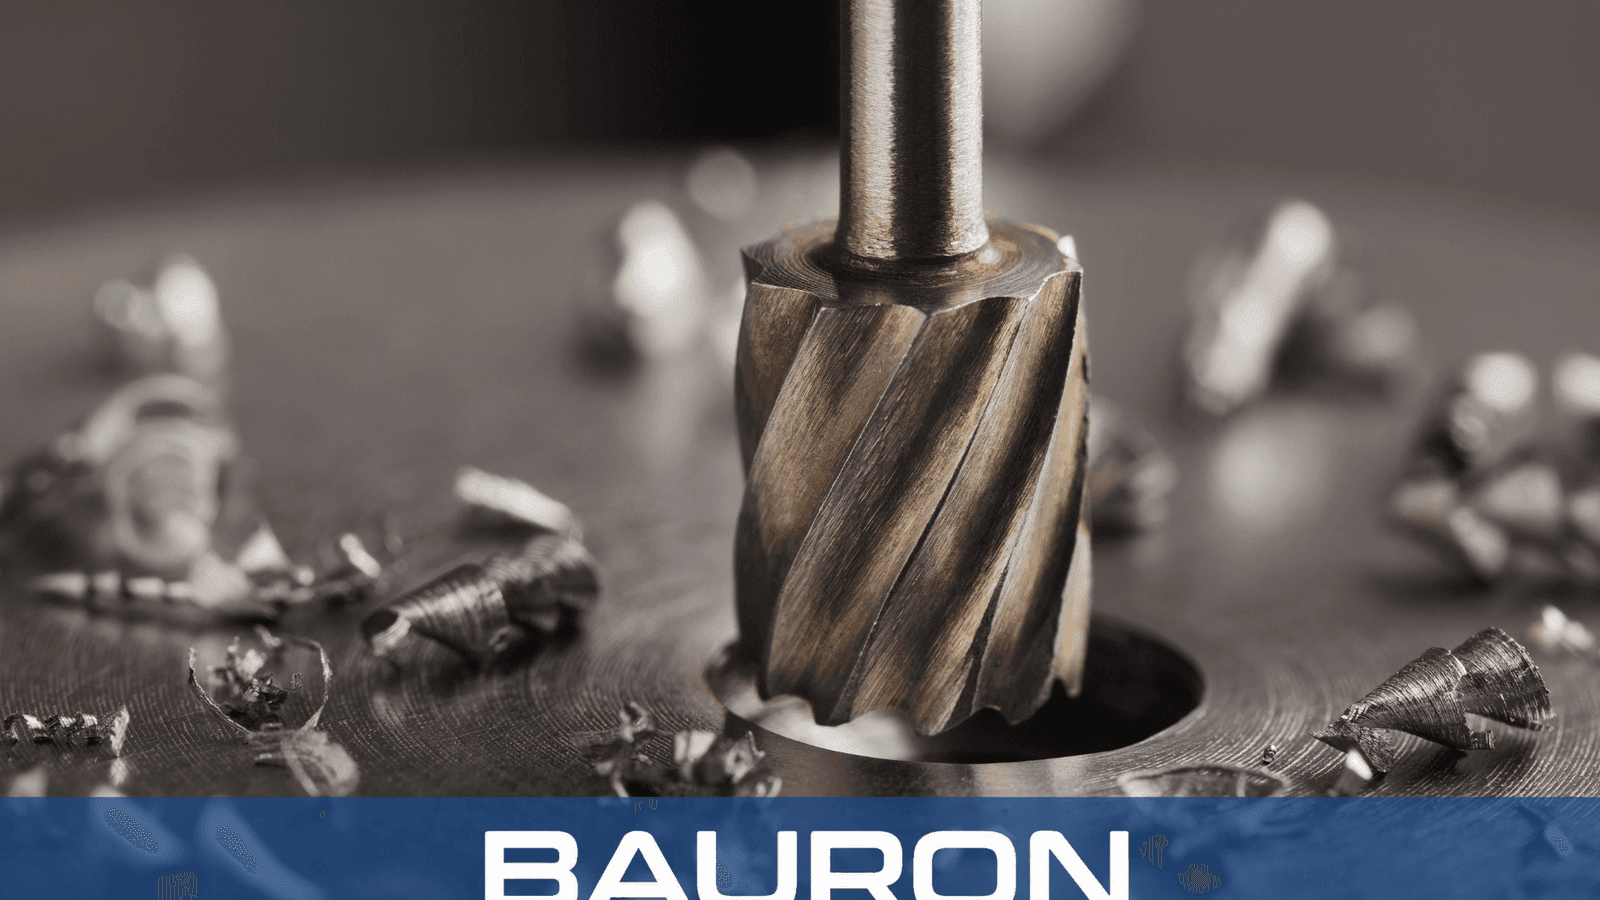
Wendelförmige Schneidwirkung
Schräge Schneidkanten greifen progressiv in die Bohrungswand ein, um Bohrungsrundheit zu unterstützen und Rattern bei geeigneten Schnittbedingungen zu reduzieren.


Eine spiralgenutete Reibahle ist ein Präzisions-Bohrungsschlichtwerkzeug, dessen Nuten schräg zur Werkzeugachse angeordnet sind. Die wendelförmigen Schneidkanten scheren progressiv und können Keilnuten, Querbohrungen und andere Innenunterbrechungen mit geringerer Neigung zum Einhaken überbrücken als gerade Nuten.
Schräge Schneidkanten greifen progressiv in die Bohrungswand ein, um Bohrungsrundheit zu unterstützen und Rattern bei geeigneten Schnittbedingungen zu reduzieren.
Wendelförmige Nuten überbrücken Passfedernuten, Quer-Ölbohrungen und Axialnuten, um das Einhaken der Schneidkante zu reduzieren.
Linksspiralige Nuten schieben Späne in Durchgangsbohrungen nach vorne, während rechtsspiralige Nuten Späne aus Sacklochbohrungen zurückziehen.
Geschliffene zylindrische Führungsfasen dimensionieren und schlichten die Bohrungswand, während die Schneidkanten den verbleibenden Materialzuschlag abtragen.

Die Wendelgeometrie verteilt den Schneiddruck und hilft, Rattern und Vibrationen zu begrenzen.
Anwendungsspezifische Werkzeuge können Oberflächengüten von Ra 0,4–0,8 μm anstreben und gleichzeitig Bohrungsrundheit und -geradheit unterstützen.
Schräge Nuten überbrücken Keilnuten und Querbohrungen, um Einhaken, Schneidkantenschäden und Riefen zu reduzieren.
Spiralnuten leiten Späne von der aktiven Schneidzone weg und helfen, die fertig bearbeitete Bohrungswand zu schützen.
Geschliffene Vollhartmetall- oder HSS-Co-Substrate bieten Schneidkantenhaltbarkeit für die Serienproduktion.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 0,040" bis 1-1/2"+; metrisch 1,0 mm bis 38 mm+ verfügbar |
| Nuten-Wendelrichtungen | Linksspirale für Durchgangsbohrungen oder Rechtsspirale für Sacklochbohrungen |
| Toleranzklasse | H7, H8 oder kundenspezifische +0,0001" / -0,0000" Grenzmaße |
| Nutenanzahl | 3, 4, 6 oder 8 Wendelnuten, abhängig vom Bohrungsdurchmesser |
| Schaftformen | Zylindrisch, Morsekegel oder verstärkter CNC-Schaft |
| Einsatzart | Präzisions-Bohrungsdimensionierung, Schlichten und unterbrochenes Reiben |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| Vollhartmetall | Edelstahl, Titan, gehärtete Stähle und Gusseisen. | Hohe Steifigkeit begrenzt Durchbiegung und unterstützt enge Durchmesserkontrolle in stabilen Aufspannungen. |
| HSS-Co (Kobalt) | Mittlere Stückzahlen, unterbrochene Schnitte und duktiler Stahl. | Schlagzähigkeit hilft, Schneidkantenausbrüche bei unterbrochenen Durchgängen zu reduzieren. |
| TiAlN / AlTiN-Beschichtung | Legierte Stähle, Edelstahl und Hochtemperaturlegierungen. | Warmhärte schützt Schneidkanten gegen Hitze und abrasiven Verschleiß. |
| DLC / ZrN-Beschichtung | Aluminiumlegierungen, Kupfer, Messing und Nichteisenkunststoffe. | Reibungsarme Oberflächen helfen, Fressen und Aufbauschneidenbildung zu reduzieren. |
Vollhartmetall betont Steifigkeit und Verschleißfestigkeit, HSS-Co fügt Zähigkeit für unterbrochene Schnitte hinzu, und die genannten Beschichtungen adressieren Hitze, Abrasion, Reibung oder Materialanhaftung in Abstimmung auf das Werkstück.
Unterstützen automatisierte Präzisions-Bohrungsschlicht-Routinen auf 3-, 4- und 5-Achs-Maschinen.
Verwenden angetriebene oder feststehende Werkzeugstationen für axiales Reiben kleiner Drehteile.
Bieten kontrollierte Aufspannungen für Werkzeugbau-, Vorrichtungs- und Formbohrungsdimensionierung.

Reibt Bohrungen mit Quer-Ölbohrungen, Keilnuten und sich kreuzenden Innenkanälen.
Schlichten von Passstiftbohrungen, Lagersitzen und Ventilbohrungen auf spezifizierte Toleranzen.
Schlichten von Bohrungen in Hydraulik-Ventilblöcken, wo Spankontrolle und Bohrungsgeometrie wichtig sind.
Bereitet Montageöffnungen für Strukturbuchsen und Aktuatoren vor.
Wendelförmige Nuten greifen progressiv ein und überbrücken Querbohrungen, Keilnuten und unterbrochene Schnitte mit geringerer Neigung zum Einhaken, was Bohrungsrundheit und Oberflächengüte unterstützt.
Wählen Sie eine Linksspirale mit Rechtsschnitt für Durchgangsbohrungen, um Späne nach vorne zu schieben. Wählen Sie eine Rechtsspirale für Sacklochbohrungen, um Späne zum Eintritt zurückzuziehen.
Als Richtwert gelten etwa 2 % bis 3 % des Bohrungsdurchmessers, z. B. 0,010" bis 0,015" bei einer 0,500"-Bohrung. Das endgültige Aufmaß sollte für das Material, den Durchmesser und die Aufspannung validiert werden.
Mikrokorn-Vollhartmetall-Werkzeuge mit TiAlN- oder AlTiN-Beschichtung können für vorgehärtete Stähle und Nickellegierungen im angegebenen Bereich von 55–60 HRC spezifiziert werden, abhängig von Werkstück und Prozess.
Kundenspezifische Optionen umfassen Sonderdurchmesser, Drallwinkel, Fasengeometrien, verlängerte Schäfte und Verschleißbeschichtungen basierend auf Fertigungszeichnungen.
Bauron bietet Konstruktions- und Ingenieurunterstützung für kundenspezifische Geometrie, Wendelrichtung, Nutenkonfiguration, Substrat und Beschichtungsauswahl. Teilen Sie die Bohrungsmaße, Unterbrechungen, das Werkstückmaterial und die Oberflächenanforderungen für eine Prüfung mit.
Engineering kontaktieren