Maschinenaufnahme
Der gerade oder konische Schaft wird in einem kompatiblen Maschinenfutter, einer Spannzange oder einem Halter gesichert.


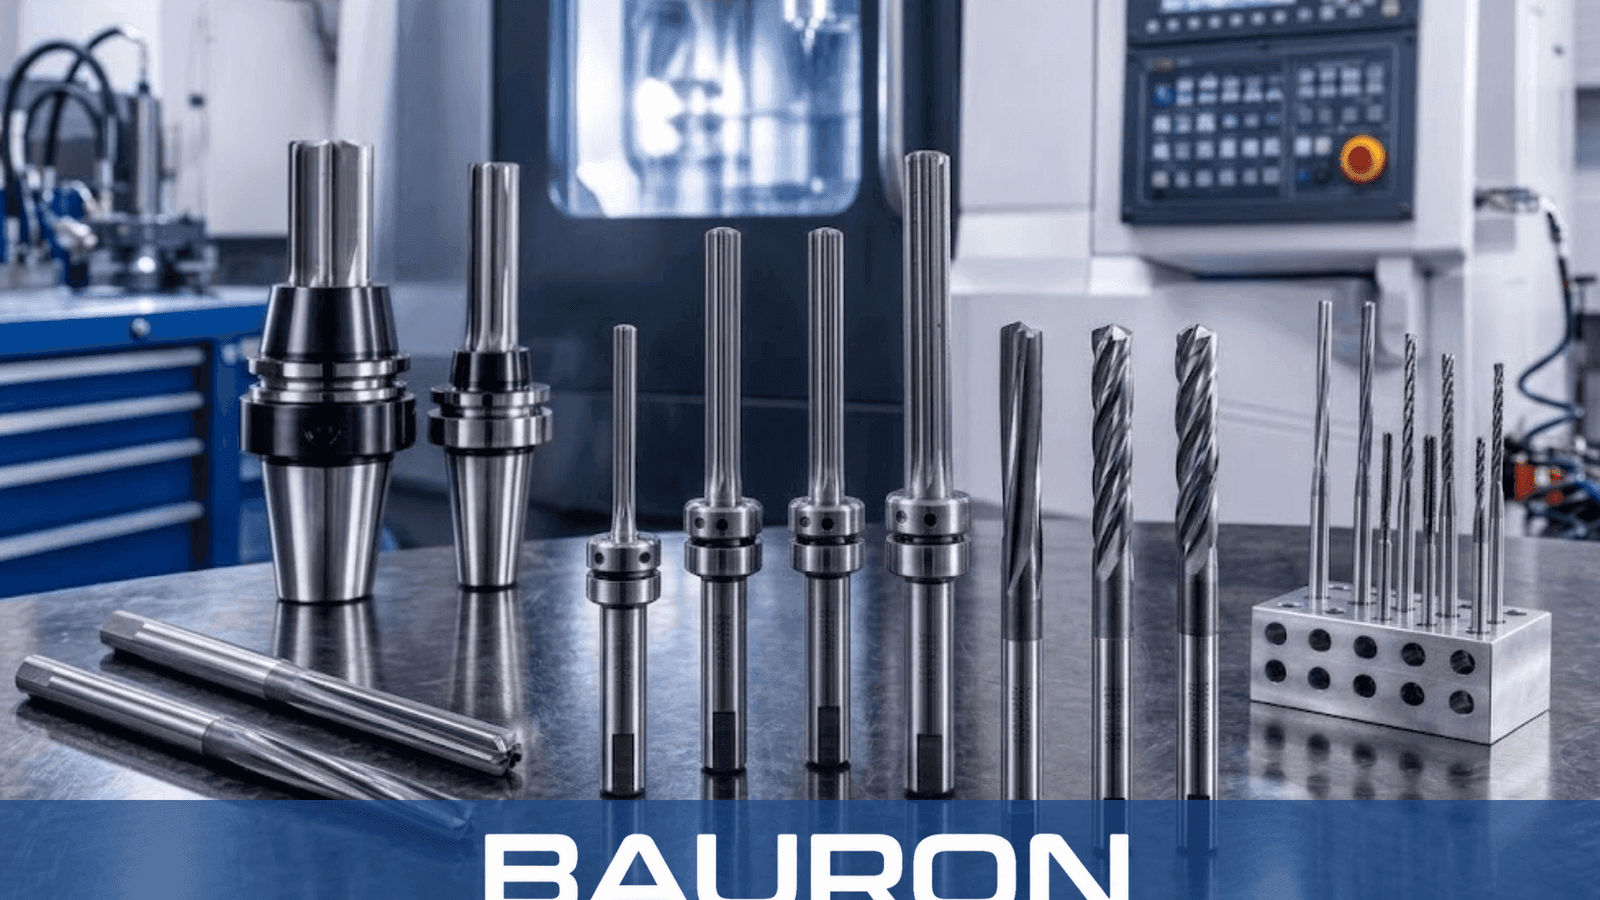
Spannfutter-Reibahlen sind Festmaß-Vollkörper-Fertigbearbeitungswerkzeuge, die in starren Maschinenaufspannungen eingesetzt werden, um präzise Bohrungsdurchmesser und glatte Innenflächen in der Produktion zu erzeugen.
Der gerade oder konische Schaft wird in einem kompatiblen Maschinenfutter, einer Spannzange oder einem Halter gesichert.
Eine angefaste Schneidspitze richtet die Reibahle aus und führt sie in die Vorbohrung ein.
Rotierende Nuten tragen eine geringe Materialmenge von der Bohrungswand ab, um das Endmaß zu erreichen.
Die Nuten transportieren abgetragenes Material von den Schneidkanten weg, um eine saubere Bohrung zu gewährleisten.

Bietet Steifigkeit, um Durchbiegung in Maschinenzyklen zu begrenzen.
Führt das Werkzeug in eine Vorbohrung ein.
Gerade und konische Optionen passen in kompatible Maschinenhalter.
Unterstützen eine genaue Bohrungsendbearbeitung und Oberflächengüte.
Verteilen die Schnittkräfte auf mehrere Schneidkanten, um Vibrationen und Rattern zu reduzieren.
Unterstützt wiederholbare Bohrungsmaße bei kontrollierter Aufspannung und Schnittbedingungen.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/64" bis 2" in Standard-, Metrisch-, Draht- und Buchstabengrößen |
| Nutentyp | Gerade, Rechtsdrall-Spirale oder Linksdrall-Spirale |
| Schafttyp | Zylindrisch gerade oder Morsekegel |
| Anzahl der Nuten | 4 bis 8, je nach Werkzeugdurchmesser |
| Toleranz | Präzisionsgeschliffen auf H7 oder kundenspezifische Vorgaben |
| Bearbeitungsart | Maschinelle Bohrungsfertigbearbeitung |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Allgemeine Bearbeitung von Baustahl und Aluminium. | Bietet Zähigkeit und wirtschaftliche Leistung für die Standardproduktion. |
| Vollhartmetall | CNC-Großserienproduktion und abrasive Werkstoffe. | Bietet hohe Steifigkeit, Hitzebeständigkeit und Schneidhaltigkeit. |
| Kobaltstahl (HSS-Co) | Härtere Legierungen und unterbrochene Schnitte. | Erhöht die Hitzebeständigkeit bei gleichzeitiger Beibehaltung der Zähigkeit. |
HSS bietet Zähigkeit für die allgemeine Produktion, Vollhartmetall liefert Steifigkeit und Verschleißfestigkeit für stabile Großserienaufspannungen, und Kobaltstahl erhöht die Hitzebeständigkeit für härtere Werkstoffe und unterbrochene Schnitte.
Verwenden starre Halter für automatisierte Präzisions-Bohrungsfertigbearbeitung.
Spannen Reibahlen in Revolvern, um Innendurchmesser an rotierenden zylindrischen Teilen zu bearbeiten.
Verwenden kontrollierten Vorschub für wiederholbare vertikale Schlichtschnitte.

Bearbeitet Bohrungen für Presspassungsstifte, die zur Ausrichtung mechanischer Baugruppen verwendet werden.
Bearbeitet Innendurchmesser auf die spezifizierte Passung für rotierende Lager.
Bearbeitet Strömungskanäle, bei denen Rundheit und Passung die Dichtung beeinflussen.
Bearbeitet wiederkehrende Bohrungen in Pleueln, Motorblöcken und verwandten Bauteilen.
Spannfutter-Reibahlen verwenden runde oder konische Schäfte und eine kürzere Einführfase für die Maschinenaufnahme. Handreibahlen verwenden einen Vierkantschaft und einen längeren Einführkonus für den manuellen Ansatz.
Gerade Nuten eignen sich für allgemeine Durchgangsbohrungen. Rechtsdrall-Spiralnuten ziehen Späne nach oben aus Sacklöchern, während Linksdrall-Spiralnuten Späne vorwärts drücken und das Verhaken in unterbrochenen Bohrungen oder Keilnuten reduzieren können.
Der angegebene Standard ist die H7-Maßtoleranz, wobei kundenspezifische Dezimalvorgaben verfügbar sind, wenn eine Anwendung eine andere Toleranz erfordert.
Ja. Sie sind Fertigbearbeitungswerkzeuge und erfordern eine Vorbohrung, die etwas kleiner als der Zieldurchmesser ist.
Kundenspezifische Konstruktionen können Durchmesser, Länge, Schafttyp, Nutengeometrie, Toleranz und Beschichtung spezifizieren.
Bauron bietet Konstruktions- und Ingenieursunterstützung für kundenspezifische Spannfutter-Reibahlen-Durchmesser, Toleranzen, Längen, Schäfte, Nutengeometrien, Substrate und Beschichtungen. Teilen Sie die Bohrungs- und Maschinenanforderungen für eine technische Prüfung mit.
Engineering kontaktieren