Leichter Einstieg
Die schmalen Anfangszähne führen den Gewindebohrer in die Vorbohrung und helfen, Verkanten oder Schrägschneiden zu vermeiden.


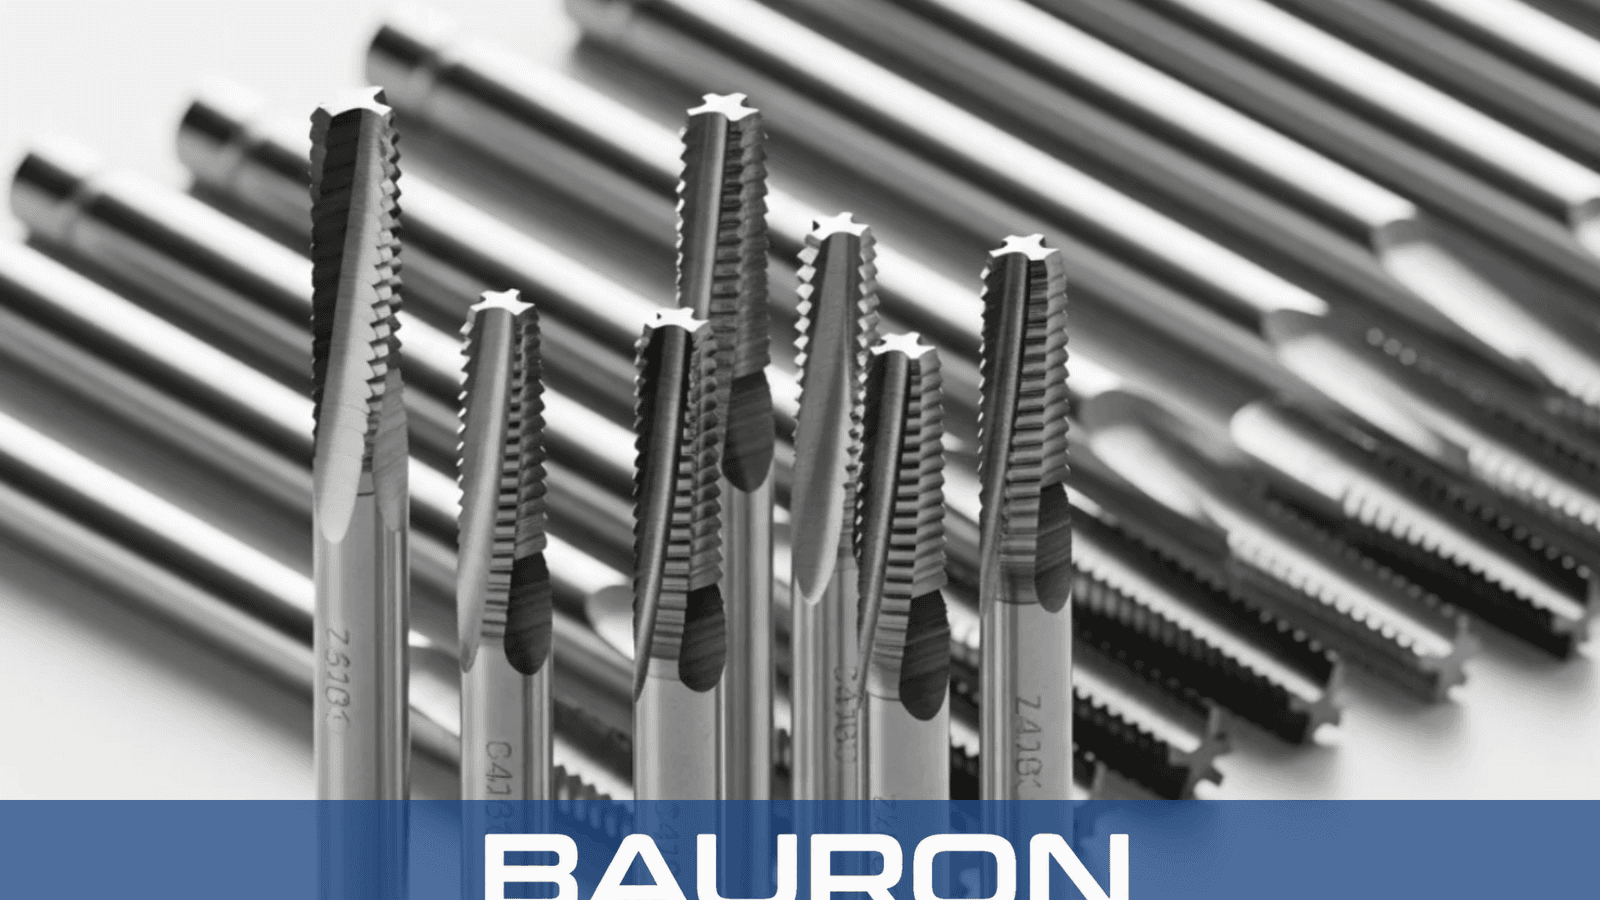
Vorschneider-Gewindebohrer sind Gewindeschneidwerkzeuge mit einem langen, allmählichen Anschnitt über die ersten 7 bis 10 Gewindegänge. Sie werden häufig als erstes Werkzeug in einem Dreisatz-Gewindebohrer verwendet. Der konische Anschnitt verteilt die Schnittkraft auf mehrere Zähne und reduziert das Drehmoment beim Anschneiden eines Innengewindes.
Die schmalen Anfangszähne führen den Gewindebohrer in die Vorbohrung und helfen, Verkanten oder Schrägschneiden zu vermeiden.
Jeder aufeinanderfolgende Zahn schneidet beim Vorschub des Werkzeugs etwas tiefer in die Wandung.
Der verlängerte Anschnitt hilft, den Gewindebohrer an der Bohrachse auszurichten.
Gerade Nuten, Schälanschnitte oder Spiralnuten leiten Späne je nach gewählter Geometrie von den aktiven Schneidkanten ab.

Ein Anschnitt über 7 bis 10 Gewindegänge verteilt die Schnittkraft und erleichtert die Kontrolle des ersten Schnitts.
Der allmähliche Anschnitt hilft, den Gewindebohrer entlang der vorbereiteten Bohrachse zu zentrieren.
Die Verteilung des Schnitts auf mehr Zähne kann bei richtig gewählter Geometrie und Betriebsbedingungen das Bruchrisiko reduzieren.
Geeignete Sorten und Geometrien können Aluminium, Baustahl, Edelstahl und Gusseisen bearbeiten.
Steigung, Durchmesser, Nutgeometrie, Schaftlänge und Kühlmittelzufuhr können für anwendungsspezifische Gewinde festgelegt werden.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | #0 bis 2"+; metrisch M1,6 bis M50+ verfügbar |
| Anschnittprofil | 7 bis 10 konische Vorlaufgewindegänge; 4° bis 5° Konuswinkel |
| Gewindeformen | UNC, UNF, metrisch, NPT, BSPT und Sondersteigungen |
| Nutgeometrie | Geradenut, Schälanschnitt oder Spiralnut |
| Schafttyp | Standard-Vierkantantrieb oder zylindrischer Schaft |
| Toleranz | Präzisionsoptionen der Klassen GH und H |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Baustahl, Messing, Aluminium und allgemeine Gewindebearbeitung. | Schlagzähigkeit hilft, Ausbrüche beim Hand- und Maschinengewindeschneiden zu vermeiden. |
| Cobalt (HSS-Co) | Edelstahl, Titan und Hochtemperaturlegierungen. | Verbesserte Warmhärte unterstützt die Schneidkantenstabilität bei erhöhten Temperaturen. |
| TiN-/TiAlN-Beschichtung | CNC-Serienproduktion mit höherem Volumen. | Erhöhte Oberflächenhärte und geringere Reibung können Aufschmierungen an den Gewindeschneidkanten reduzieren. |
HSS bietet Zähigkeit für die allgemeine Gewindebearbeitung, Cobalt verbessert die Warmhärte bei anspruchsvollen Legierungen, und TiN- oder TiAlN-Beschichtungen können Reibung und Aufschmierungen in der Serienproduktion reduzieren.
Nutzen synchronisierte Gewindeschneidzyklen für reproduzierbare Durchgangsgewindeproduktion.
Spannen Gewindebohrer in Reitstöcken oder angetriebenen Werkzeugrevolvern für axiales Innengewindeschneiden.
Verwenden geeignete Gewindeschneidfutter zur Kontrolle von Tiefe und Ausrichtung.
Ermöglichen direkte Bedienkontrolle für schrittweises manuelles Gewindeschneiden.

Schneidet Innengewinde in offenen Bohrungen, in denen der lange Anschnitt durch das Werkstück hindurchgeführt werden kann.
Erzeugt ausgerichtete Vorlaufgewinde, bevor ein Mittel- oder Fertigschneider eine Sacklochbearbeitung fortsetzt.
Reduziert die anfängliche Schnittkraft beim Gewindeschneiden in hochfesten Legierungen mit anwendungsspezifischer Geometrie und Schnittbedingungen.
Geeignet für Windeisen und kontrollierte Maschinengewindeschneidzyklen.
Die Anschnittlänge ist der Hauptunterschied. Vorschneider haben typischerweise 7 bis 10 Vorlaufgewindegänge, Mittelschneider 3 bis 5 und Fertigschneider 1 bis 2 zum Gewindeschneiden nahe am Sacklochgrund.
Ein Vorschneider hinterlässt aufgrund seines langen Anschnitts mehrere unvollständige Gewindegänge nahe dem Grund. Ein Mittel- und dann ein Fertigschneider können verwendet werden, wenn vollständige Gewindegänge näher am Sacklochgrund erforderlich sind.
Kundenspezifische Gewindebohrer sind nützlich für Sondersteigungen, ungewöhnliche Gewindeprofile, verlängerte Schäfte, spezielle Nutformen oder Anforderungen an Innenkühlung.
Sie können geeignet sein, wenn Substrat, Geometrie, Beschichtung, Schmierung, Schnittgeschwindigkeit und Vorbohrungsgröße auf die Edelstahlsorte abgestimmt sind. Der lange Anschnitt hilft, die Schnittkraft zu verteilen.
Anwendungsspezifische Optionen umfassen Gewindegeometrie, Steigung, Schaftreichweite, Nutdesign, Hartmetallbestückung, Beschichtungen und Kühlmittelzufuhr.
Bauron bietet Konstruktions- und Ingenieursunterstützung für kundenspezifische Gewindegeometrien, Nutformen, Schaftkonfigurationen und anwendungsspezifische Beschichtungen. Teilen Sie uns den Werkstückwerkstoff, die Gewindeanforderungen und die Prozessbedingungen für eine technische Prüfung mit.
Engineering kontaktieren