Sequenzielles Nachschneiden
Das Werkzeug wird in ein Sackloch eingeführt, das zuvor durch einen Vor- oder Mittelschneider mit Gewinde versehen wurde.


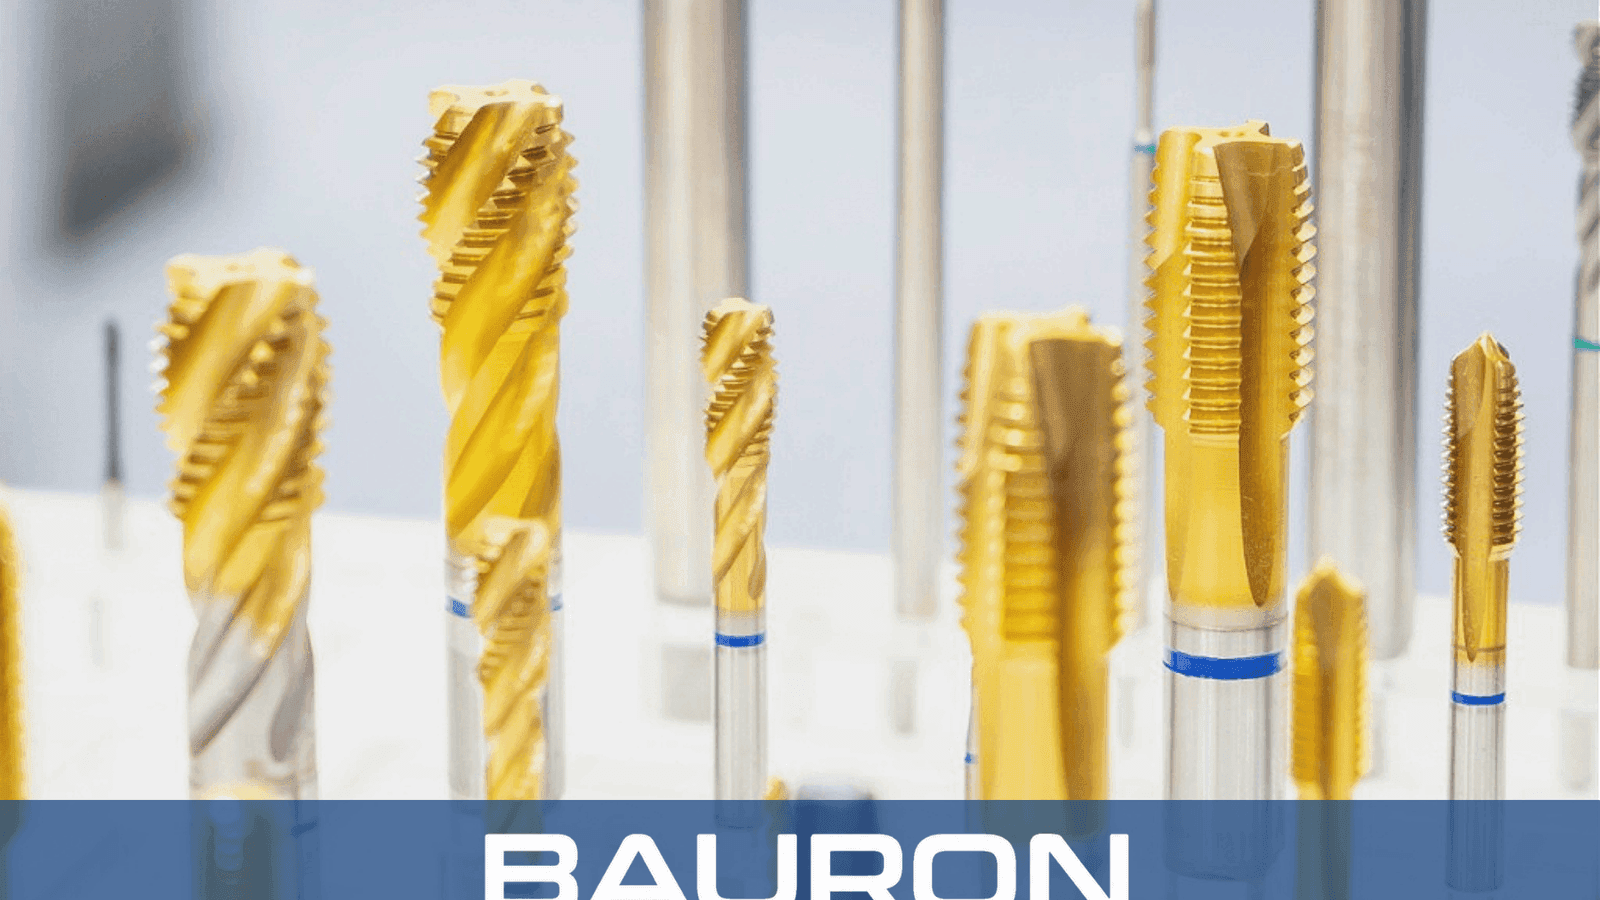
Fertigschneider-Gewindebohrer sind Fertigbearbeitungswerkzeuge für Innengewinde. Ihr kurzer Anschnitt, typischerweise 1 bis 2 Gewindegänge, folgt einem durch einen Vor- oder Mittelschneider begonnenen Gewinde und verlängert das Vollprofil-Gewinde näher an den Grund der Sacklochbohrung.
Das Werkzeug wird in ein Sackloch eingeführt, das zuvor durch einen Vor- oder Mittelschneider mit Gewinde versehen wurde.
Der kurze Anschnitt greift das verbleibende ungeschnittene Material nahe am Grund der Bohrung an.
Vollmaßige Zähne hinter dem Anschnitt formen Gewindekuppen und -gründe nahe an der verfügbaren Bohrungstiefe.
Die gewählte Nutgeometrie bietet Raum zur Handhabung der verbleibenden Späne in der Sacklochbohrung.

Der kurze Anschnitt hinterlässt weniger unvollständige Gewindegänge nahe dem Sacklochgrund als Mittel- oder Vorschneider.
Ein bis zwei angefaste Gewindegänge ermöglichen das Schneiden nahe an der verfügbaren Bohrungstiefe.
Geschliffene Schneidgeometrie unterstützt saubere Innengewinde bei Abstimmung auf die erforderliche Passung und den Prozess.
Der Kern unterstützt die Torsionssteifigkeit, wobei Tiefenkontrolle erforderlich bleibt, um den Kontakt mit dem Bohrungsgrund zu vermeiden.
Fertigschneider können mit passenden Vor- und Mittelschneidern in einer vollständigen manuellen Gewindeschneidsequenz kombiniert werden.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | #0 bis 2"+; metrisch M1,6 bis M50+ verfügbar |
| Anschnittprofil | 1 bis 2 konische Vorlaufgewindegänge; Fertigschneider-Anschnitt |
| Gewindeformen | UNC, UNF, metrisch, NPT und Sondergewinde |
| Nutgeometrie | Geradenut, Spiralnut oder modifizierte Fertigschneider-Geometrie |
| Schafttyp | Standard-Vierkantantrieb oder zylindrischer Schaft |
| Toleranz | Präzisionsoptionen der Klassen GH und H |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Baustahl, Messing und Aluminium. | Zähigkeit hilft, Ausbrüche unter dem höheren Drehmoment eines kurzen Anschnitts zu vermeiden. |
| Cobalt (HSS-Co) | Edelstahl, Titan und harte Legierungen. | Verbesserte Warmhärte unterstützt die Schneidkantenstabilität unter Reibung und erhöhten Temperaturen. |
| TiAlN-/TiCN-Beschichtung | Industrielle Serienproduktion mit höherem Volumen. | Geringere Reibung kann Aufschmierungen beim beengten Sackloch-Schneiden reduzieren. |
HSS bietet Zähigkeit für allgemeine Werkstoffe, Cobalt verbessert die Warmhärte bei anspruchsvollen Legierungen, und TiAlN- oder TiCN-Beschichtungen können Reibung und Aufschmierungen in der Serienproduktion reduzieren.
Nutzen synchronisierte Gewindeschneidzyklen und kontrollierte Tiefe zum Fertigschneiden von Sacklochgewinden.
Spannen den Gewindebohrer in Revolvern oder Reitstockanordnungen für axiales Sackloch-Gewindeschneiden.
Ermöglichen den letzten handkontrollierten Durchgang in einer traditionellen Mehrfach-Gewindeschneidsatzsequenz.

Verlängert nutzbare Innengewinde nahe an den Grund von nicht-durchgehenden Bohrungen.
Stellt Sackloch-Schraubenbohrungen und Innenkanäle fertig, bei denen eine kontrollierte Gewindetiefe erforderlich ist.
Bereitet innenliegende Sackloch-Anschlüsse vor, die eine substanzielle Schraubeneingriffslänge erfordern.
Folgt dem Kernlochbohrer und dem Vorschneider in einem kontrollierten Sacklochprozess.
Dies ist grundsätzlich ungeeignet, da der 1-bis-2-Gänge-Anschnitt die Startkraft konzentriert und nur begrenzte Führung bietet. Beginnen Sie mit einem Vor- oder Mittelschneider, es sei denn, das Werkzeug und der Prozess sind speziell dafür ausgelegt.
Eine typische Abfolge umfasst einen korrekt dimensionierten Kernlochbohrer, einen Vor- oder Mittelschneider zur Gewindeerstellung und einen Fertigschneider zur Verlängerung der Vollprofil-Gewinde näher an den Bohrungsgrund.
Verwenden Sie eine genaue Bohrungstiefen- und Gewindeschneidtiefenkontrolle, schaffen Sie Spanraum, verwenden Sie geeigneten Kühlschmierstoff, räumen Sie Späne nach Bedarf und drücken Sie den Gewindebohrer nicht gegen den Bohrungsgrund.
Spiralnuten ziehen Späne in Richtung Bohrungsöffnung und werden häufig für Sacklöcher in langspanenden Werkstoffen gewählt. Geradenuten halten Späne in ihren Nuttälern und erfordern möglicherweise häufigeres Räumen.
Anwendungsspezifische Ausführungen können kundenspezifische Steigungen, Anschnitte, Nutgeometrien, Schaftabmessungen, Kühlmittelzufuhr und Beschichtungen umfassen.
Bauron bietet Konstruktions- und Ingenieursunterstützung für kundenspezifische Gewindegeometrien, Anschnitte, Nutformen, Schaftkonfigurationen und anwendungsspezifische Beschichtungen. Teilen Sie uns die Sacklochtiefe, den Werkstückwerkstoff und die Prozessbedingungen für eine technische Prüfung mit.
Engineering kontaktieren