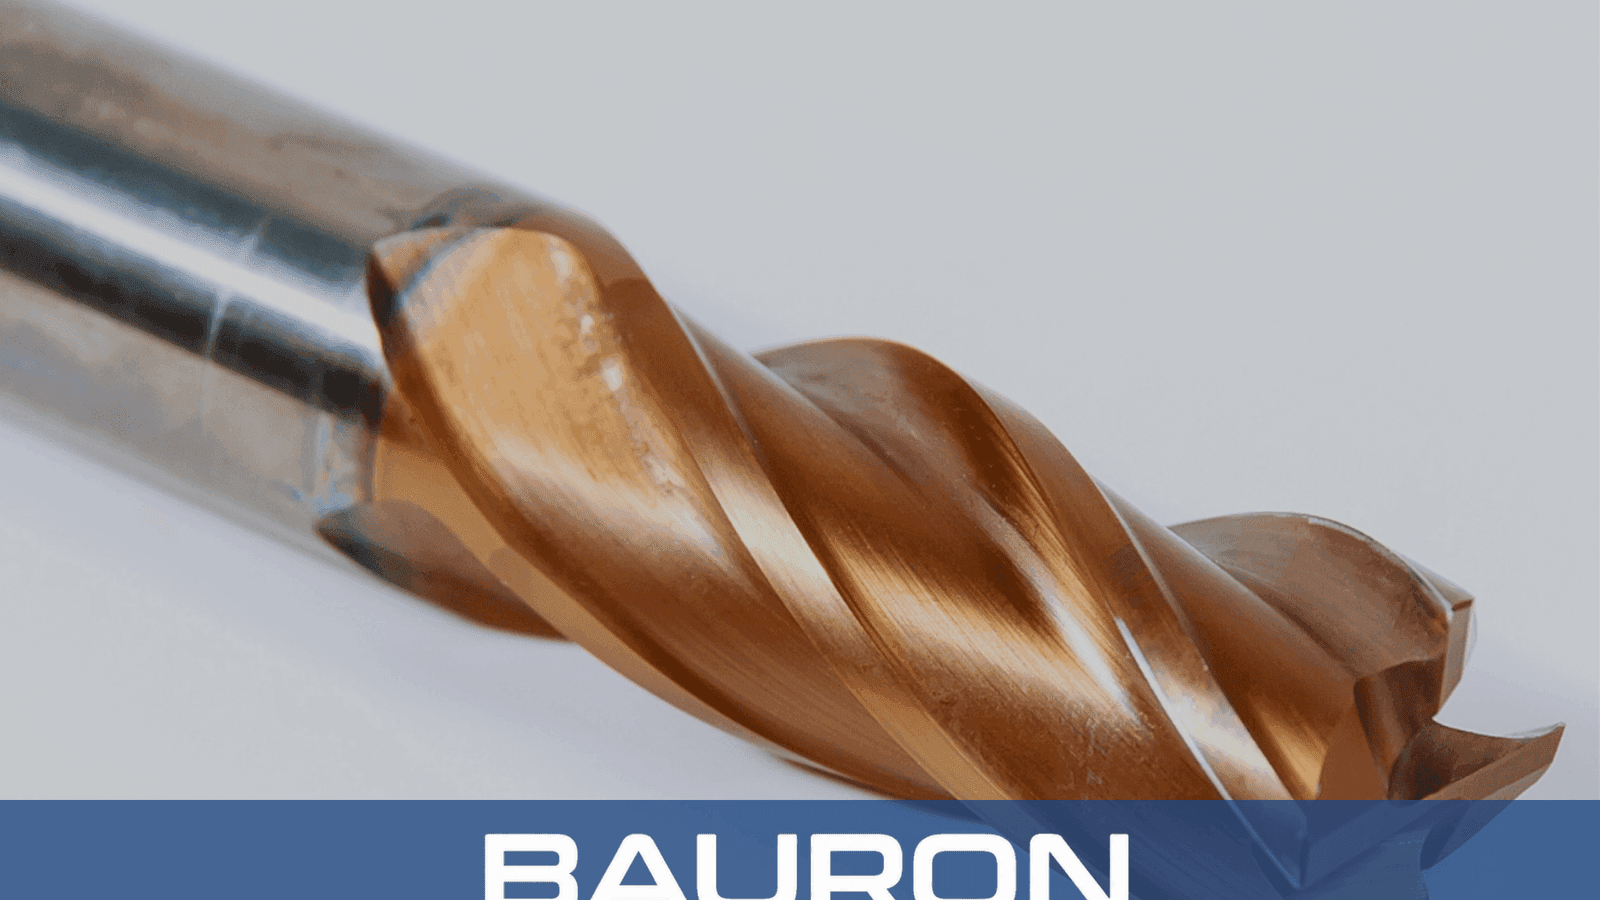
Aluminium und Nichteisenlegierungen
Spiegelpolierte Nuten, positive Spanwinkel sowie DLC- oder ZrN-Beschichtungen unterstützen die Spanabfuhr aus tiefen Taschen.


Tiefe Kavitäten und hohe vertikale Wände können bei geraden Standardschaftfräsern Reiben, Rattern und vorzeitigen Bruch verursachen. Ein halsentlasteter Schaftfräser hat einen Halsdurchmesser, der etwas kleiner als der Schneidkantendurchmesser geschliffen ist, sodass der Schneidkopf tiefe Kavitäten profilieren und zugleich Seitenwandkontakt reduzieren kann.

Spiegelpolierte Nuten, positive Spanwinkel sowie DLC- oder ZrN-Beschichtungen unterstützen die Spanabfuhr aus tiefen Taschen.
Nuten mit variablem Drall und AlTiN- oder nACo-PVD-Beschichtungen adressieren 316L, Inconel und Titan.
Steife Hartmetallkerne und mikrohonierte Schneidenlippen sind für die Feinbearbeitung tiefer Gesenkkavitäten in Werkstoffen bis 65+ HRC ausgelegt.
Scharfe Schneidenlippen schneiden Fasern und begrenzen zugleich Kantenaufbau und thermische Verzerrung.
| Spezifikation | Bereich / Details |
|---|---|
| Halsentlastung und Reichweite | Individuelle Halsdurchmesser, Reichweitenlängen und Länge-zu-Durchmesser-Verhältnisse |
| Schneidprofile | Individuelle Eckenradien, Kugelkopfprofile und Stufendurchmesser-Kombinationen |
| Oberflächenbeschichtungen | AlTiN-, DLC-, ZrN- und nACo-PVD-Beschichtungen für Zielwerkstoffe |
| Fertigungsgrundlagen | Technische CAD-Dateien, Zeichnungen oder physische Musterwerkzeuge |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| DLC / ZrN | Aluminium und Nichteisenlegierungen. | Polierte Nuten mit hohem positiven Spanwinkel unterstützen die Spanabfuhr aus tiefen Taschen. |
| AlTiN / nACo PVD | 316L-Edelstahl, Inconel, Titan und andere Superlegierungen. | Wärmebeständige Beschichtungen mit Nuten mit variablem Drall adressieren Kaltverfestigung und Rattern. |
| Mikrohoniertes Hartmetall | Gehärtete Stähle und Formlegierungen bis 65+ HRC. | Steife Kerne unterstützen Hochgeschwindigkeits-Feinbearbeitung in tiefen Gesenkkavitäten. |
| Scharfe unbeschichtete Geometrie | Technische Kunststoffe und Verbundwerkstoffe. | Scharfe Lippen schneiden Fasern und begrenzen zugleich Kantenaufbau und thermische Verzerrung. |
Die Quelle kombiniert polierte reibungsarme Geometrie mit Nichteisenlegierungen, wärmebeständige PVD-Beschichtungen mit Edelstählen und Superlegierungen, steifes Hartmetall mit gehärteten Stählen sowie scharfe Kanten mit Kunststoffen und Verbundwerkstoffen.
Erreichen tiefe Taschen und Kavitäten, in denen der entlastete Hals Seitenwände freiräumt und Schaftreiben verhindert.
Führen Fräsen mit großer Reichweite und außermittiges Fräsen an Drehteilen aus, ohne dass der Hals das Werkstück berührt.
Feinbearbeiten tiefe Kerne und Kavitäten, in denen große Reichweite und Halsfreiraum die Wandoberfläche schützen.

Bearbeiten 90-Grad-Innenschultern und tiefe Nutböden ohne Wandinterferenz.
Feinbearbeiten 3D-Formkavitäten, komplexe Radien und organische Oberflächen in tiefen Taschen.
Kombinieren verrundete Schneidspitzen mit reduziertem Hals, um Kräfte beim Schruppen tiefer Kavitäten zu verteilen.
Reichweite-zu-Durchmesser-Verhältnisse wie 3xD, 5xD, 8xD und 10xD passen zu unterschiedlichen Taschentiefen.
Ein entlasteter Hals hinter den Schneidnuten reduziert Schaftkontakt mit Seitenwänden beim Fräsen tiefer Kavitäten und senkt so Reibung, Wärme und Rattern.
Das Entfernen des Schaftkontakts konzentriert den Schnitt an der Kante, bietet Spanfreiraum, reduziert Klemmrisiko und kann die Oberflächenqualität tiefer Taschen verbessern.
Drei oder vier Nuten sind typisch für Stähle und Legierungen, um Kernfestigkeit und Spankapazität auszubalancieren. Zwei oder drei Nuten bieten größere Spannräume für Aluminium und andere Nichteisenwerkstoffe.
Bauron kann vorgegebene Halsdurchmesser, Reichweitenlängen und Nutengeometrien nach Zeichnungsanforderungen schleifen.
Um Durchbiegung zu minimieren, wählen Sie die kürzeste für Ihre Taschentiefe nötige Halsreichweite, nutzen Sie dynamische/trochoidale Werkzeugbahnen mit geringem radialem Eingriff und wählen Sie einen Fräser mit größerem Kerndurchmesser oder verstärktem Eckenradius, um Schnittkräfte gleichmäßig zu verteilen.
Bauron bietet Konstruktions- und Engineering-Unterstützung für Werkzeuganforderungen. Das Engineering-Team arbeitet mit Kunden an Sondergeometrien, Spezialbeschichtungen und komplexen Zerspanungsaufgaben.
Engineering kontaktieren