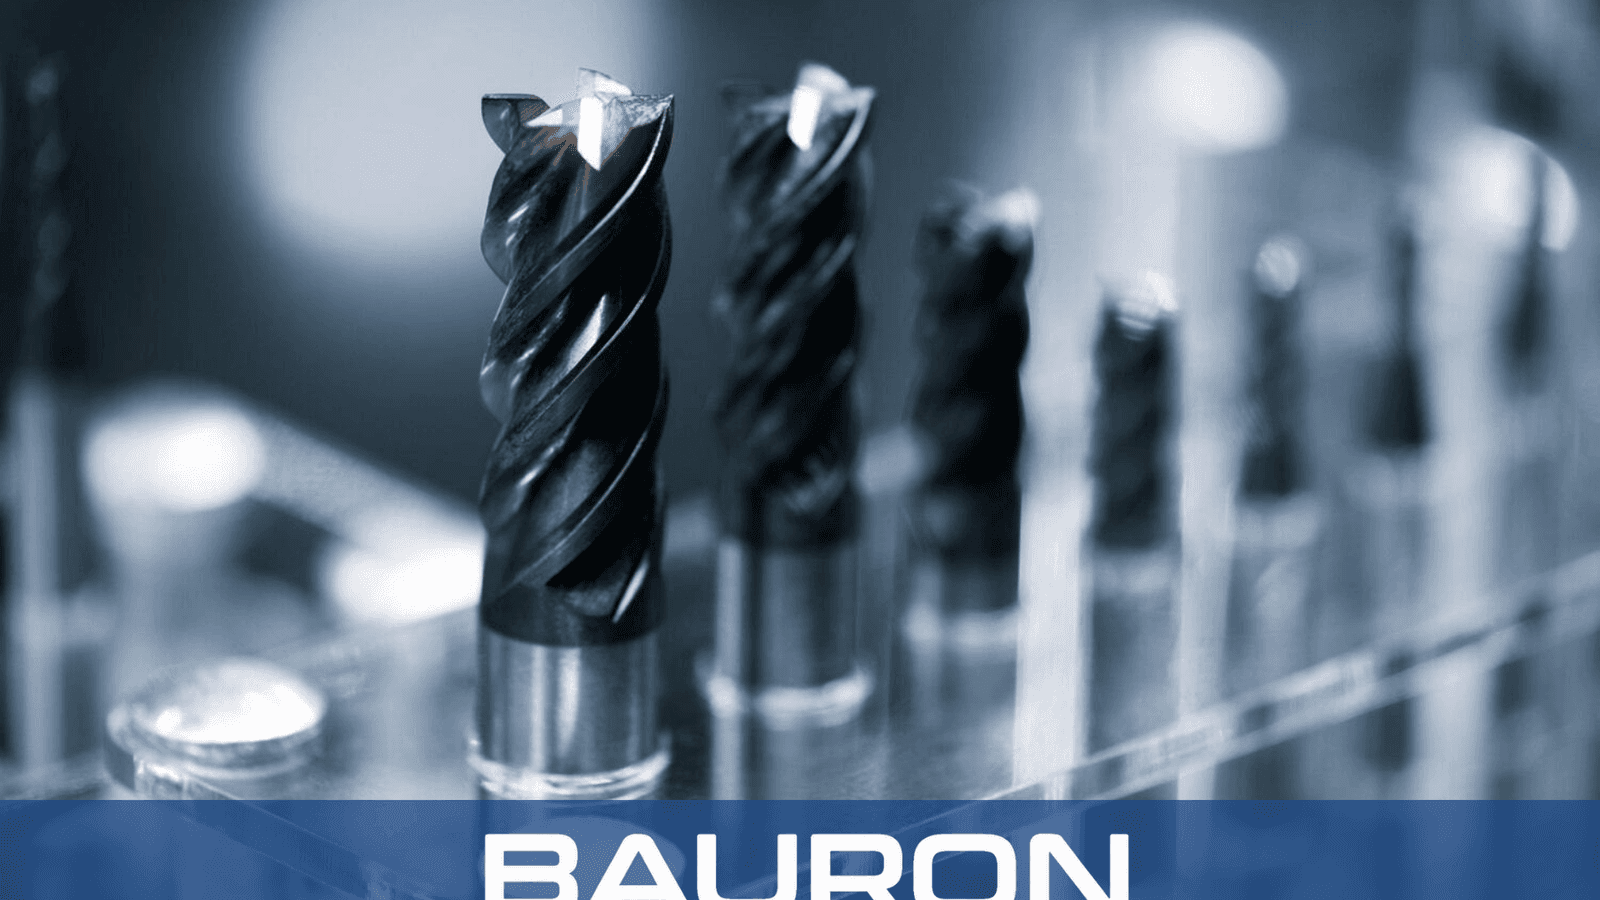
Hochgeschwindigkeitsscheren
Gewinkelte Nuten scheren Werkstoff über die aktive Fasenbreite bei Schnittgeschwindigkeit größer null.


Abgespitzte Fasenfräser sind Formfräser mit flacher, plan abgesetzter Spitze statt einer scharfen Spitze. Das Entfernen des Punkts mit Oberflächengeschwindigkeit null erzeugt einen dickeren Kern, der höhere Vorschübe und stärkeren axialen Eingriff trägt als eine spitze Ausführung.
Gewinkelte Nuten scheren Werkstoff über die aktive Fasenbreite bei Schnittgeschwindigkeit größer null.
Die flache Spitze erzeugt einen dicken Steg, der Ausbrüchen, Bruch und Rattern unter Seitenlast widersteht.
Der Fräser folgt geraden oder konturierten Kanten und bringt 30°-, 45°- oder 60°-Fasen an.
Höhere Nutenzahlen unterstützen erhöhte Tischvorschübe in stabilen CNC-Fräsaufbauten.

Die plan abgesetzte Flachspitze entfernt die empfindliche Spitze und verbessert die Beständigkeit gegen Spitzenausbrüche.
Erhöhte Kernsteifigkeit trägt in geeigneten Anwendungen höhere Vorschübe als spitze Fasenwerkzeuge.
Der Schnitt erfolgt abseits des Punkts mit Oberflächengeschwindigkeit null und unterstützt saubereres Scheren.
Verfügbar mit 4, 6 oder 8 Nuten für stabile Hochvorschubbearbeitung.
Leicht schneidende Geometrie kann das Spindeldrehmoment bei schweren Kantenanfaspassagen senken.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/4" to 1"+; metric 6 mm to 25 mm+ available |
| Endausführung | Plan abgesetztes oder flaches Spitzenprofil |
| Fasenwinkel | 30°, 45° und 60°; zugehörige Standard-Öffnungswinkel von 60°, 90° und 120° |
| Nutenzahl | 3, 4, 6 oder 8 Nuten |
| Schafttyp | Gerader Zylinderschaft oder Weldon-Schaft |
| Bearbeitungsart | Hochvorschub-Kantenentgraten, strukturelles Anfasen und Senken |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| Vollhartmetall | Gehärtete Stähle, Edelstahl und Gusseisen. | Kernsteifigkeit begrenzt Werkzeugdurchbiegung beim schweren Anfasen. |
| TiAlN / AlTiN-Beschichtung | Zähe legierte Stähle, Titan und Trockenfräsen. | Thermische Stabilität schützt die Schneiden bei durchgehenden Pässen. |
| nACo / DLC-Beschichtung | Aluminium, Messing und Nichteisenmetalle. | Geringe Reibung hilft, Materialschweißen und Aufbauschneiden zu verhindern. |
Vollhartmetall bietet Kernsteifigkeit, TiAlN oder AlTiN eignet sich für zähe Legierungen und Trockenbearbeitung, und nACo oder DLC hilft, Aufbauschneiden in Nichteisenmetallen zu beherrschen.
Fahren automatisierte Entgrat- und Anfastakte.
Führen strukturelle Anfaspassagen an großen Maschinenrahmen aus.
Nutzen Revolverkopf-Antriebswerkzeuge, um gedrehte Schultern und große Außendurchmesser anzufasen.

Bringt strukturelle Schrägen und Schweißnahtvorbereitungen entlang von Blechkanten an.
Reinigt scharfe Frässchultern, Keilnuten und große Bohrungsöffnungen in der CNC-Fertigung.
Bereitet Schraubenlöcher und Senkungen mit der starren Flachspitzengeometrie vor.
Nutzt Flachspitzenfreiraum nahe Taschenböden, während senkrechte Seitenwände angefast werden.
Ein spitzer Fräser kann in kleine Bohrungen und schmale V-Gründe eintreten. Ein abgespitzter Fräser entfernt die empfindliche Spitze und ergibt ein festeres Werkzeug für höhere Vorschübe und schwerere Schnitte an offenen Kanten.
Berücksichtigen Sie den Flachspitzendurchmesser und versetzen Sie die Bahn nach unten, sodass die Werkstückkante die Mitte der gewinkelten Nut trifft, während Flachspitze und Schaft frei bleiben.
Ein spitzes Werkzeug erreicht an der Spitze die Schnittgeschwindigkeit null. Das Absetzen hält den aktiven Schnittbereich auf einem Radius größer null, wo die höhere Oberflächengeschwindigkeit saubereres Scheren unterstützt.
Nur wenn die vorgebohrte Bohrung größer als der Flachspitzendurchmesser des Fräsers ist. Ein spitzer Fasenfräser ist nötig, wenn die Bohrung kleiner als diese Flachspitze ist.
Bauron kann spezifische Flachspitzendurchmesser, Fasenwinkel, verlängerte Halslängen, Nutenzahlen und anwendungsspezifische Beschichtungen anhand von Fertigungszeichnungen auslegen.
Bauron bietet Konstruktions- und Engineering-Unterstützung für individuelle Flachspitzendurchmesser, Fasenwinkel, Halslängen, Nutenzahlen und anwendungsspezifische Beschichtungen. Übermitteln Sie Fertigungszeichnungen für eine technische Prüfung.
Engineering kontaktieren