Ausrichtung
Das Werkzeug tritt in das bestehende Loch ein und zentriert sich perfekt.


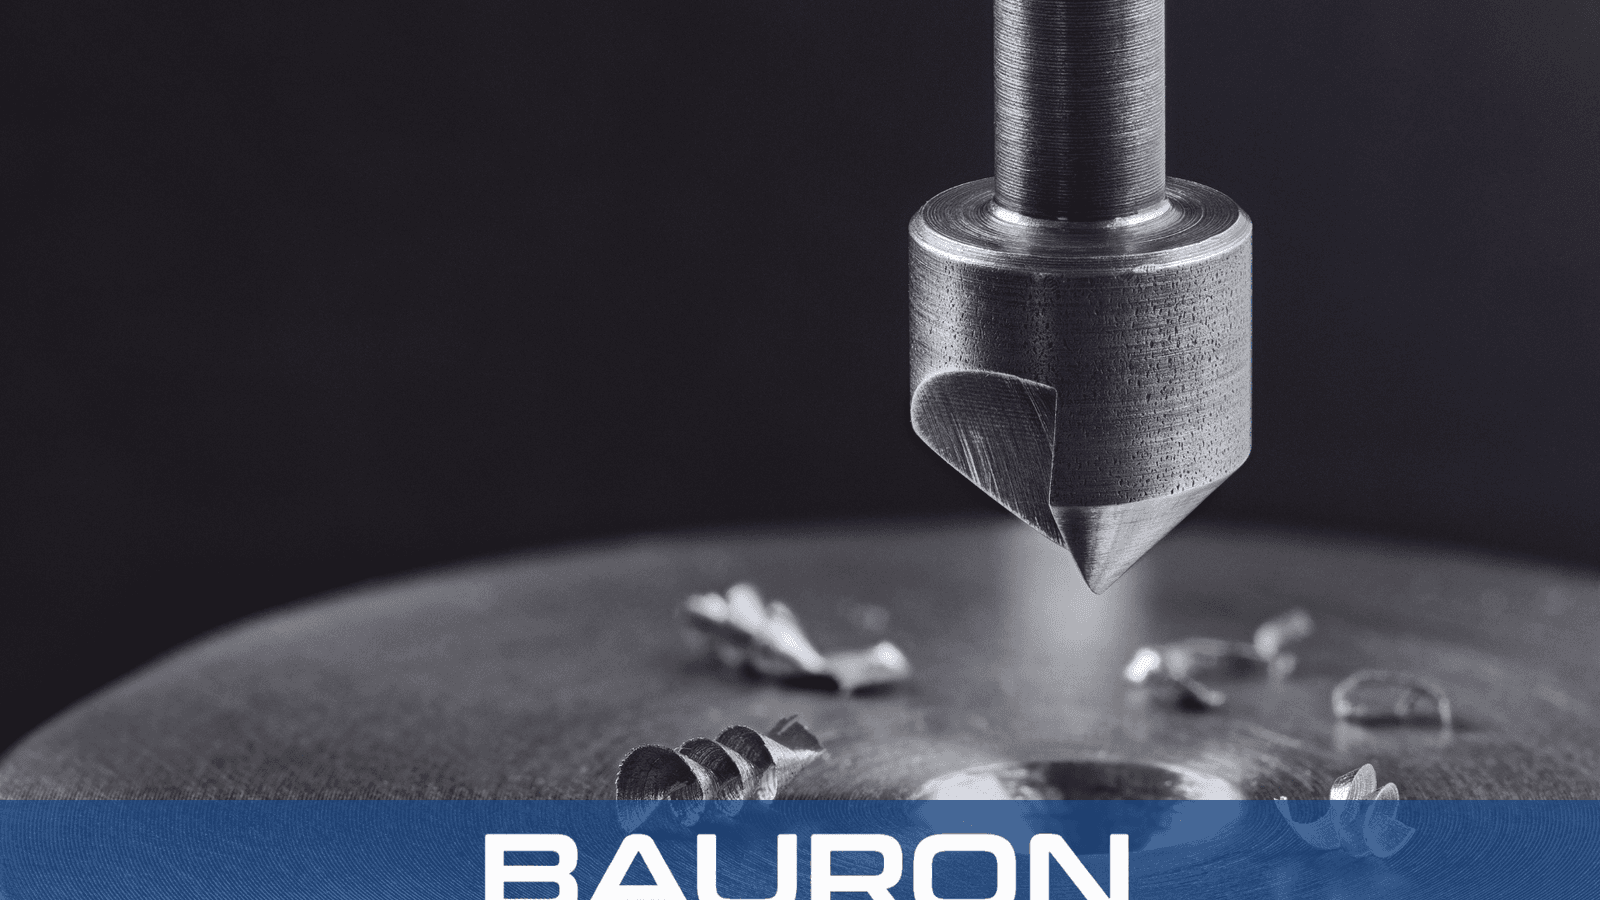
Kegelsenker sind unverzichtbare Endbearbeitungswerkzeuge zur Erzeugung präziser konischer Hohlräume am oberen Rand vorgebohrter Löcher. Hauptsächlich als Senkbohrer für Schrauben eingesetzt, ermöglicht dieses Werkzeug Befestigungselementköpfen, perfekt bündig mit oder leicht unter der Werkstückoberfläche zu sitzen. Durch den Einsatz hochwertiger Senkbohrer gewährleisten Hersteller eine glatte, aerodynamische und hakefreie Oberfläche an montierten Teilen.
Das Werkzeug tritt in das bestehende Loch ein und zentriert sich perfekt.
Abgewinkelte Schneidkanten scheren das Material zur Erzeugung einer präzisen Konusform.
Nuten fördern Späne sicher ab, um eine saubere Senkung zu gewährleisten.
Die resultierende Senkung passt perfekt zum spezifischen Kopfwinkel des Befestigungselements.

Passt zu gängigen Befestigungselementköpfen (82°, 90°, 100°, 120°) für perfekte Aufnahme.
In verschiedenen Kegelsenkergrößen verfügbar für jede Schrauben- oder Nietdimension.
Ein-, Null- oder Mehrnuten-Optionen für ratterfreie Oberflächen in unterschiedlichen Materialien.
Gewährleisten sicheren, rutschfreien Sitz in CNC-Spannzangen oder Handbohrmaschinen.
Liefern glatte, kreisrunde Senkungen ohne Riefen oder Vibrationen am Material.
Integrierte Bohr-Senk-Modelle sparen Zeit durch gleichzeitige Ausführung beider Arbeitsschritte.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/8 Zoll bis 2 Zoll (Standard- und metrische Größen verfügbar) |
| Spitzenwinkel | 60°, 82°, 90°, 100° oder 120° |
| Nutentyp | 1, 3, 4, 6 Nuten oder Nullnuten (Querbohrung) |
| Schafttyp | Rund, Sechskant (1/4-Zoll Schnellwechsel) oder Weldon |
| Toleranz | Präzisionsgeschliffen nach exakten OEM-Spezifikationen |
| Format | Einzelbohrer oder kombinierte Bohr-Senk-Werkzeuge |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Holz, Kunststoffe und Baustahl. | Wirtschaftlich und zäh genug für allgemeine Handbohrarbeiten. |
| Vollhartmetall | Abrasive Legierungen und CNC-Dauerproduktion. | Unübertroffene Verschleißfestigkeit und Steifigkeit für enge Toleranzen. |
| TiAlN-Beschichtung | Hochtemperatur- und Trockenbearbeitung. | Schützt die Schneidkanten und verlängert die Werkzeuglebensdauer signifikant. |
HSS eignet sich für allgemeine Arbeiten in Holz, Kunststoffen und Baustahl; Vollhartmetall bietet Steifigkeit und Verschleißfestigkeit bei abrasiven Legierungen; und TiAlN schützt Schneidkanten bei Hochtemperatur- oder Trockenbearbeitung.
Werden für automatisierte, hochpräzise Senkkopf-Befestigungsvorbereitung in Metallteilen eingesetzt.
Sechskantschaft-Versionen werden intensiv in der Konstruktion und Holzbearbeitung für schnelles Senken vor Ort eingesetzt.
Bieten ausgezeichnete vertikale Kontrolle und Tiefenanschlag-Genauigkeit für wiederholbare, ratterfreie Schnitte.

Versenkt Befestigungsköpfe glatt in Holz mit einem spezialisierten Kegelsenker für Terrassenschrauben, um Stolpergefahren zu vermeiden.
Erzeugt perfekt bündige Nietkavitäten zur Einhaltung des strengen aerodynamischen Profils von Flugzeugbeplankungen.
Verbirgt Schrauben unter Holzstopfen für nahtlose, hochwertige Möbelästhetik.
Entgratet scharfe Bohrungskanten nach primären Bohroperationen für sichere Handhabung und Montage.
Ein Kegelsenker erzeugt eine konische (abgewinkelte) Senkung für Senkkopfschrauben, die bündig mit der Oberfläche abschließen. Ein Flachsenker erzeugt einen zylindrischen Hohlraum mit flachem Boden für Innensechskant- oder Sechskantschrauben.
Obwohl sich einige HSS-Werkzeuge überschneiden, sind spezielle Holz-Kegelsenker darauf ausgelegt, Holzfasern sauber ohne Ausrisse zu scheren. Zähe Legierungen erfordern dedizierte Metall-Kegelsenker aus Kobalt oder Hartmetall, um hoher Hitze und Abrasion standzuhalten.
Der Winkel hängt vom Befestigungselement ab. Der Standardwinkel für US-Senkkopfschrauben beträgt 82 Grad. Metrische Senkkopfschrauben erfordern typischerweise 90 Grad, während Luft- und Raumfahrt-Nieten oft einen 100-Grad-Kegelsenker benötigen.
Ein Nullnuten- oder Querbohrung-Kegelsenker hat einen kegelförmigen Kopf mit einer durchgebohrten Öffnung anstelle traditioneller Nuten. Dieses Design ermöglicht einen glatten, ratterfreien Schnitt zum Entgraten und leichten Senken in Aluminium und Kunststoffen.
Ja. Ein eigenständiger Kegelsenker ist ein sekundäres Endbearbeitungswerkzeug, daher muss die primäre Bohrung für das Gewinde zuerst gebohrt werden. Alternativ kann ein Kombinationsbohrer Vorbohrung und Senkung in einem Schritt erzeugen.
Bauron bietet Konstruktions- und Ingenieursupport für anwendungsspezifische Werkzeuganforderungen. Teilen Sie uns Geometrie, Material, Beschichtungsanforderungen und Bearbeitungsherausforderung zur technischen Prüfung mit.
Engineering kontaktieren