Dreipunkt-Kontakt
Drei Stege berühren kontinuierlich die Bohrungswand und eliminieren Werkzeugrattern und Auslenkung.


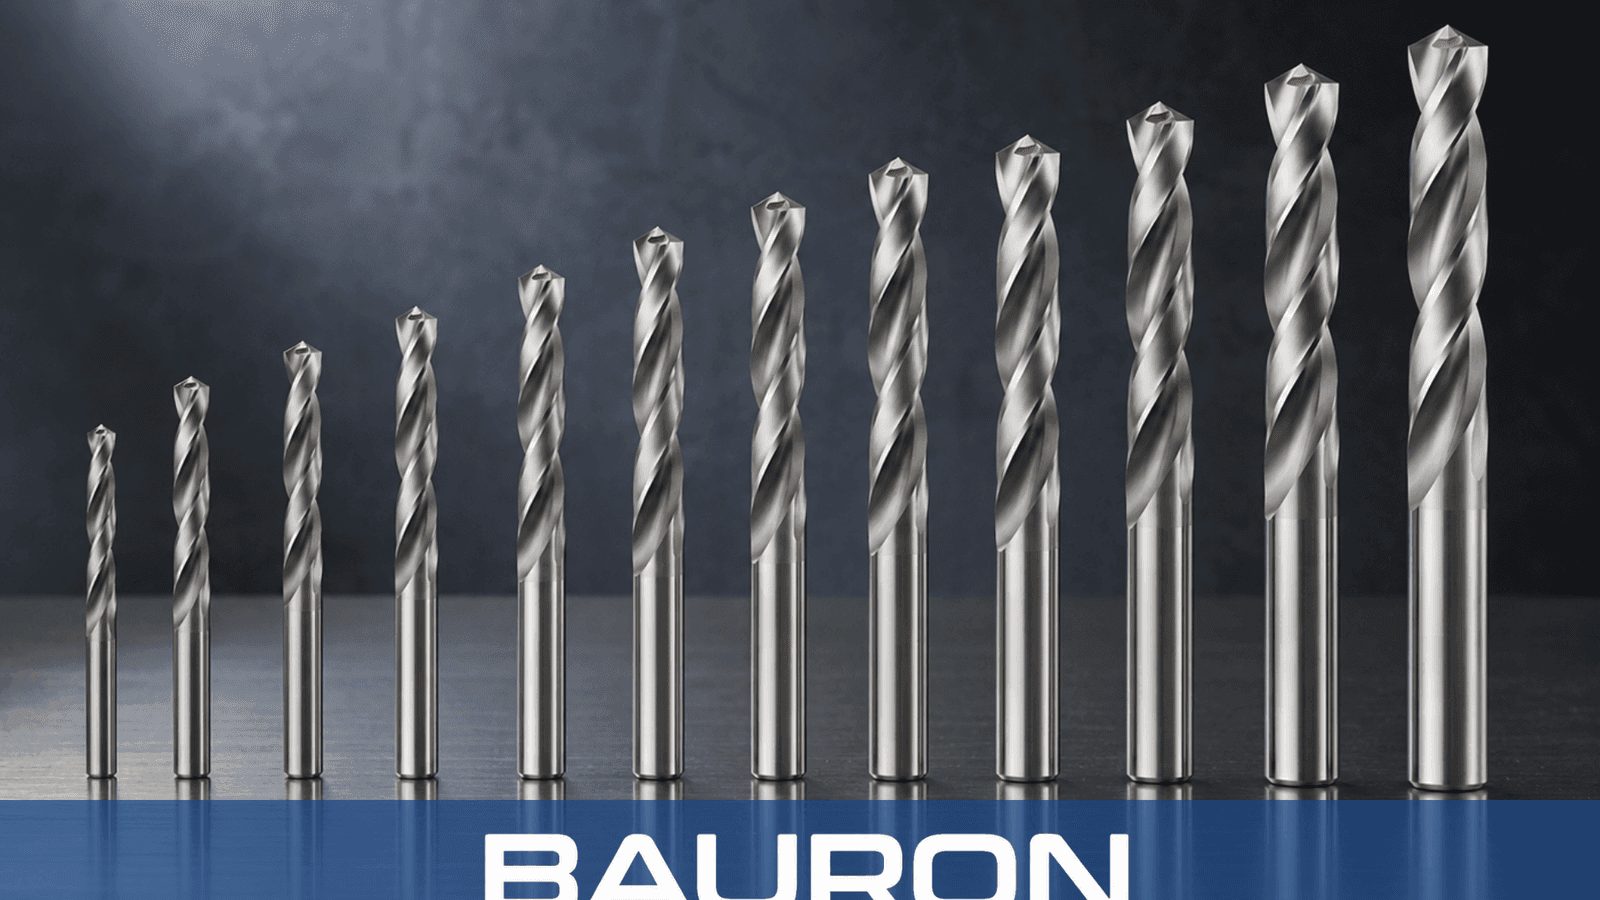
Dreischneider-Bohrer sind spezialisierte Bohrwerkzeuge, die die Lücke zwischen Standard-Zweischneidenbohrung und Präzisions-Reibung schließen. Durch die dritte Schneide und den dritten Steg bietet dieses fortschrittliche Mehrschneiderbohrer-Design überlegene Balance und Positionsstabilität im Werkstück.
Drei Stege berühren kontinuierlich die Bohrungswand und eliminieren Werkzeugrattern und Auslenkung.
Schnittkräfte werden gleichmäßig in 120-Grad-Intervallen über jede Bohrerschneide verteilt.
Die Dreischneider-Geometrie verläuft perfekt gerade durch Kernbohrungen, Querbohrungen und unterbrochene Schnitte.
Die zusätzlichen Stege glätten die Seitenwände beim Vorschub des Werkzeugs und erzeugen eine ultraglatte, hochgenaue Oberfläche.

Dreisteg-Führung verhindert, dass das Werkzeug gelappte oder unrunde Bohrungen erzeugt.
Die hohe Kernfestigkeit reduziert Auslenkung und Vibrationen bei aggressiven Vorschüben.
Hinterlässt eine außergewöhnlich saubere Wandoberfläche und spart Zykluszeit durch Kombination von Bohren und Feinbearbeitung.
Drei Schneidkanten ermöglichen höhere Tischvorschübe im Vergleich zu Standard-Zweischneiderbohrern.
Ideal zum Aufweiten von Kernlöchern in Gussteilen, bei denen Zweischneiderbohrer dazu neigen, dem Kernpfad außermittig zu folgen.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/8" bis 1" (Standard-, Metrik- und Sondergrößen verfügbar) |
| Schneidenanzahl | 3 Schneiden mit 3 Führungsstegen |
| Spitzenwinkel | 130° oder 140° (optimiert für harte Legierungen und Gussteile) |
| Schafttyp | Gerade zylindrisch, Weldon oder DIN/ISO-Standard |
| Toleranz | Ultrapräzisionsgeschliffen nach IT8-/H7-Bohrnormen |
| Bearbeitungstyp | Hochpräzise Lochaufweitung und -feinbearbeitung |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| Vollhartmetall | Hochvolumen-CNC-Produktion in Gusseisen und Stahl. | Maximale Steifigkeit zur Aufrechterhaltung strenger Bohrungs-Zylindrizität und Schneidkantenlebensdauer. |
| Kobalt (HSS-Co) | Zähe Legierungen, Edelstahl und manuelle Einrichtungsarbeiten. | Hohe Hitzebeständigkeit mit Schlagzähigkeit zur Absorptionvon Vibrationen. |
| TiAlN-/AlTiN-Beschichtung | Hochgeschwindigkeits-, Trocken- oder Minimalmengenschmierung (MMS) Schnitte. | Reduziert die Reibung an jeder Bohrerschneide und verhindert Materialanhaftungen. |
Vollhartmetall bietet Steifigkeit für die Hochvolumen-Produktion, Kobalt kombiniert Hitzebeständigkeit mit Schlagzähigkeit, und TiAlN- oder AlTiN-Beschichtungen reduzieren Nutenreibung und Materialanhaftungen.
Die Hauptmaschine für diese Hochleistungswerkzeuge, unter Einsatz steifer Spannzangenfutter für Hochvorschub-Produktion.
Montage in Revolvern für präzise Kernlochaufweitung und Bohrungsfeinbearbeitung entlang der Bauteilachse.
Einsatz in der automatisierten Automobilfertigung, wo Werkzeugzuverlässigkeit und enge Toleranzen entscheidend sind.

Weitet vorgegossene, vorgebohrte oder vorgefertigte Bohrungen präzise auf, ohne Oberflächenunregelmäßigkeiten zu folgen.
Bohrt gleichmäßig durch Querbohrungen und Keilnuten, ohne dass das Werkzeug greift oder verläuft.
Erzeugt engtolerierte Bohrungen, die oft einen nachfolgenden Reibvorgang überflüssig machen.
Schert kurzspaniges Gusseisen und Nichteisenmetalle effizient unter hohen Vorschüben.
Während einige spezialisierte 3-Schneider-Bohrer ins Volle bohren können, sind die meisten 3-Schneider-Konfigurationen als Kernbohrer optimiert (zur Aufweitung bestehender oder vorgegossener Bohrungen). Da der Steg im Zentrum dicker ist und keine traditionelle Querschneide aufweist, eignen sie sich hervorragend zur hochgenauen Aufweitung vorhandener Bohrungen.
Ein Standard-Zweischneiderbohrer kann sich durchbiegen und leicht gelappte (dreieckige) Bohrungen erzeugen. Dreischneider-Bohrer bieten 360-Grad-Stabilität mit drei Kontaktpunkten an der Bohrungswand. Dies eliminiert Rattern, erzeugt perfekt runde Bohrungen und ermöglicht deutlich höhere Vorschübe.
Da drei Nuten den Umfang des Werkzeugs aufteilen, ist jedes einzelne Nutental kleiner als bei einem Zweischneiderbohrer. Aus diesem Grund funktionieren 3-Schneider-Bohrer am besten in kurzspanenden Werkstoffen (wie Gusseisen, Messing und Aluminiumlegierungen) oder bei Anwendungen mit Hochdruck-Kühlmittel.
In vielen Anwendungen ja. Aufgrund der Glättwirkung der drei Stege hinterlässt ein 3-Schneider-Bohrer eine so präzise Oberfläche und Bohrtungstoleranz, dass ein nachfolgender Reibvorgang oft nicht mehr erforderlich ist.
Ja. Bauron ist auf kundenspezifische CNC-Werkzeuge spezialisiert. Unser Ingenieurteam kann 3-Schneider-Sonderbohrer mit spezialisierten Stufendurchmessern, Kühlmittel-Durchgangskanälen oder kundenspezifischen Spitzenwinkeln entwickeln, die exakt auf Ihre Fertigungsanforderungen zugeschnitten sind.
Bauron bietet Konstruktions- und Ingenieursunterstützung für anwendungsspezifische Werkzeuganforderungen. Teilen Sie uns Geometrie, Werkstoff, Beschichtungsanforderungen und die Bearbeitungsherausforderung zur technischen Prüfung mit.
Engineering kontaktieren