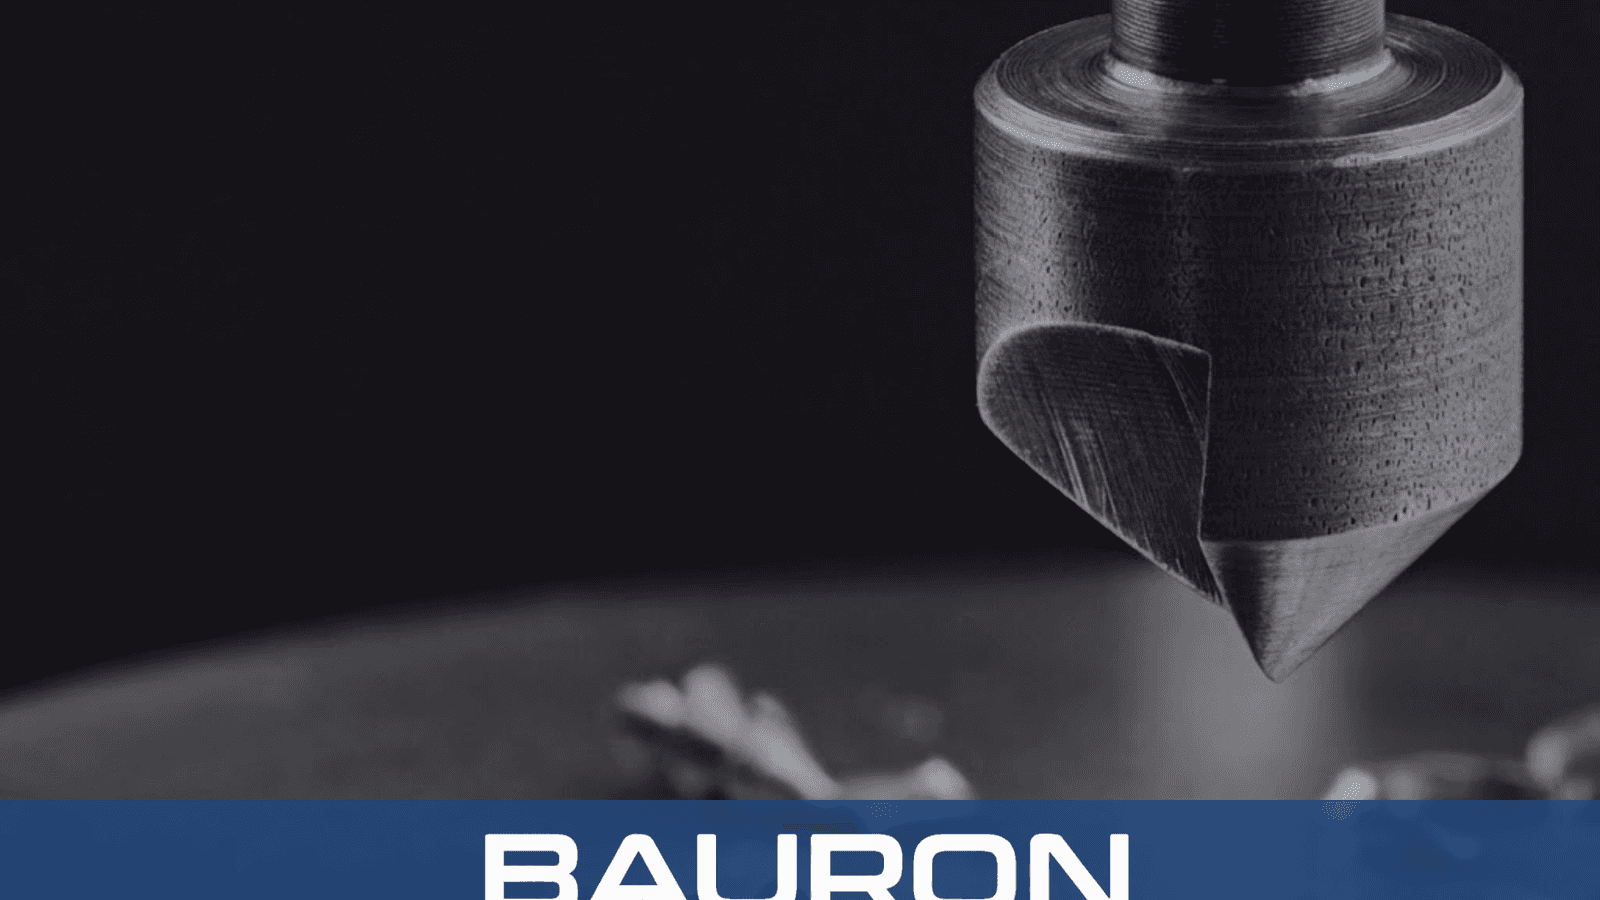
Positionierung
Der kurze, dicke Körper widersteht der Durchbiegung beim Anfahren des Materials.


Zentrierbohrer sind außergewöhnlich steife Anbohrwerkzeuge zur Herstellung eines exakten Zentrums auf einem Werkstück. Oft als Zentrierbohrwerkzeug bezeichnet, verhindern sie das Verlaufen längerer Bohrer und gewährleisten eine perfekte Ausrichtung. Als Drehmaschinen-Zentrierbohrer erzeugen diese Werkzeuge eine 60-Grad-Senkung, die perfekt mit einer Reitstockspitze zusammenpasst.
Der kurze, dicke Körper widersteht der Durchbiegung beim Anfahren des Materials.
Eine kleine Pilotspitze greift zuerst ein und erzeugt ein absolut exaktes Zentrum.
Die abgewinkelten Schneiden folgen und schneiden ein konisches Profil in die Bohrung.
Das Werkzeug wird zurückgezogen und hinterlässt einen perfekt zentrierten Ausgangspunkt für größere Bohrer.

Maximiert die Steifigkeit und macht den Bohrer zum idealen Werkzeug für exakte Bohrpositionen.
Eliminiert den Bedarf an zwei separaten Werkzeugen und spart Rüstzeit.
Passt zu Standard-Maschinenzentren für sicheres, vibrationsfreies Werkstückspannen.
Verdoppelt die Lebensdauer jedes einzelnen Zentrierbohrers.
Greift sofort in das Material ein und verhindert ein Verlaufen des Bohrers.
Reduziert Vibrationen und Durchbiegung beim ersten Schnitt.
| Spezifikation | Bereich / Details |
|---|---|
| Größennummern | Nr. 1 bis Nr. 8 (Standard-Industriegrößen) |
| Spitzenwinkel | 60° Standard (Sonderwinkel verfügbar) |
| Schafttyp | Zylindrischer Rundschaft |
| Werkzeugformat | Doppelend-Körper |
| Verfügbar als | Einzelgrößen oder kompletter Zentrierbohrersatz |
| Toleranz | Präzisionsgeschliffen nach exakten OEM-Spezifikationen |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Baustahl, Aluminium und allgemeines Anbohren auf der Drehmaschine. | Wirtschaftlich und zäh genug für Standard-Werkstattarbeiten. |
| Kobalt (HSS-Co) | Härtere Legierungen und abrasives Gusseisen. | Hohe Hitzebeständigkeit und überlegene Schneidhaltigkeit bei Dauereinsatz. |
| TiN-Beschichtung | Hochvolumige Produktionslinien. | Erhöht die Oberflächengleitfähigkeit und Verschleißfestigkeit zur signifikanten Verlängerung der Werkzeuglebensdauer. |
HSS bietet Zähigkeit und Wirtschaftlichkeit für Standard-Anbohrarbeiten, Kobalt verbessert die Hitzebeständigkeit und Schneidhaltigkeit bei härteren Legierungen, und TiN erhöht die Gleitfähigkeit und Verschleißfestigkeit im Produktionseinsatz.
Werden im Reitstock zum Bohren sicherer Haltepunkte an den Enden rotierender Werkstücke eingesetzt.
Werden für automatisiertes Anbohren und Senken an zylindrischen Teilen eingesetzt.
Werden zum exakten Anbohren auf ebenen Flächen vor dem Einsatz längerer Spiralbohrer eingesetzt.

Erzeugt eine präzise Zentrierbohrung am Ende eines Werkstücks zur sicheren Abstützung mit einer Reitstockspitze.
Fungiert als hochsteifer Präzisionsbohrer zum exakten Ansetzen von Bohrungen auf ebenen oder gekrümmten Flächen ohne Verlaufen.
Erzeugt eine perfekt abgewinkelte Fase für Schraubenköpfe oder die Ausrichtung nachfolgender Werkzeuge.
Bohrt perfekt ausgerichtete Haltepunkte an beiden Enden rotierender zylindrischer Bauteile.
Standard-Bohrer haben lange, flexible Nuten, die beim Anbohren auf harten oder gekrümmten Oberflächen leicht verlaufen oder abgelenkt werden können. Ein Zentrierbohrer hat einen extrem kurzen, dicken Körper, der die nötige Steifigkeit für absolut lagegenaues Anbohren bietet.
Nein, er ist kein Tiefbohrwerkzeug. Die Pilotspitze ist sehr kurz und die Nuten haben nicht die Kapazität, Späne aus tiefen Hohlräumen abzuführen. Er ist ausschließlich ein Anboh- und Senkwerkzeug zur Vorbereitung des Werkstücks für Standard-Spiralbohrer.
Die meisten Zentrierbohrer werden mit einer Schneide an beiden Enden des Schafts gefertigt. Wenn ein Ende stumpf wird oder abbricht, kann der Zerspaner das Werkzeug einfach im Bohrfutter umdrehen und weiterarbeiten – effektiv zwei Werkzeuge in einem.
Ein typischer Zentrierbohrersatz enthält üblicherweise die Größen Nr. 1 bis Nr. 5. Dies umfasst Pilotdurchmesser von 3/64 Zoll bis 3/16 Zoll und bietet die nötige Vielfalt für die meisten Dreh- und Fräsprojekte.
Bauron kann Anforderungen für Zentrierbohrer mit 82-Grad- oder 90-Grad-Senkwinkeln prüfen, um spezifische Befestigungselemente oder einzigartige Zeichnungsanforderungen zu erfüllen, zusätzlich zum Standard-60-Grad-Winkel für Drehmaschinen-Zentren.
Bauron bietet Konstruktions- und Ingenieursupport für anwendungsspezifische Werkzeuganforderungen. Teilen Sie uns Geometrie, Material, Beschichtungsanforderungen und Bearbeitungsherausforderung zur technischen Prüfung mit.
Engineering kontaktieren